-
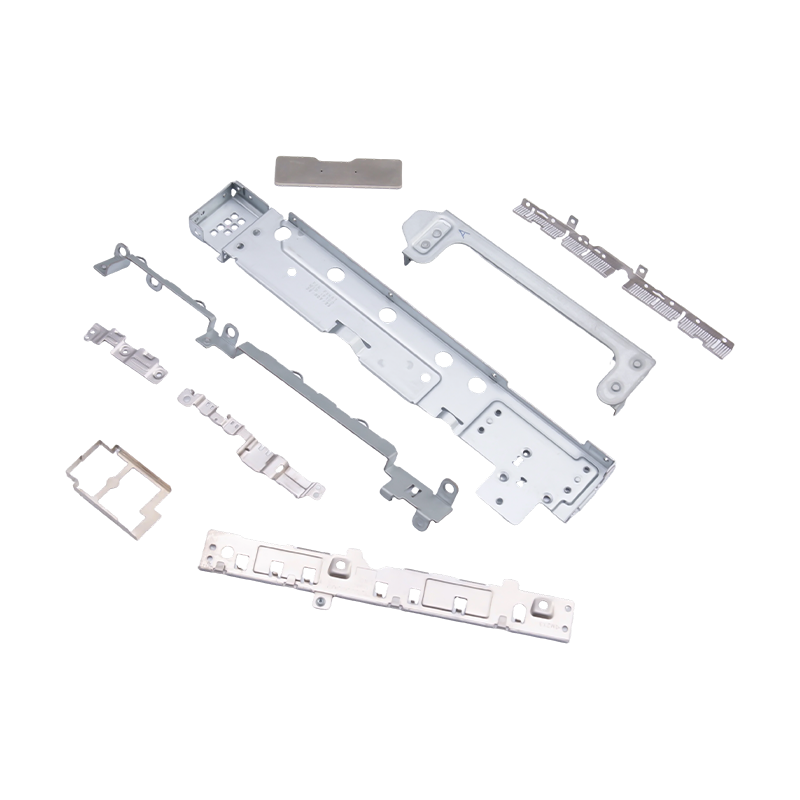
Pienet leimatut osat kannettaville tietokoneille ja matkapuhelimille
Kannettavien tietokoneiden ja matkapuhelimien p...
-
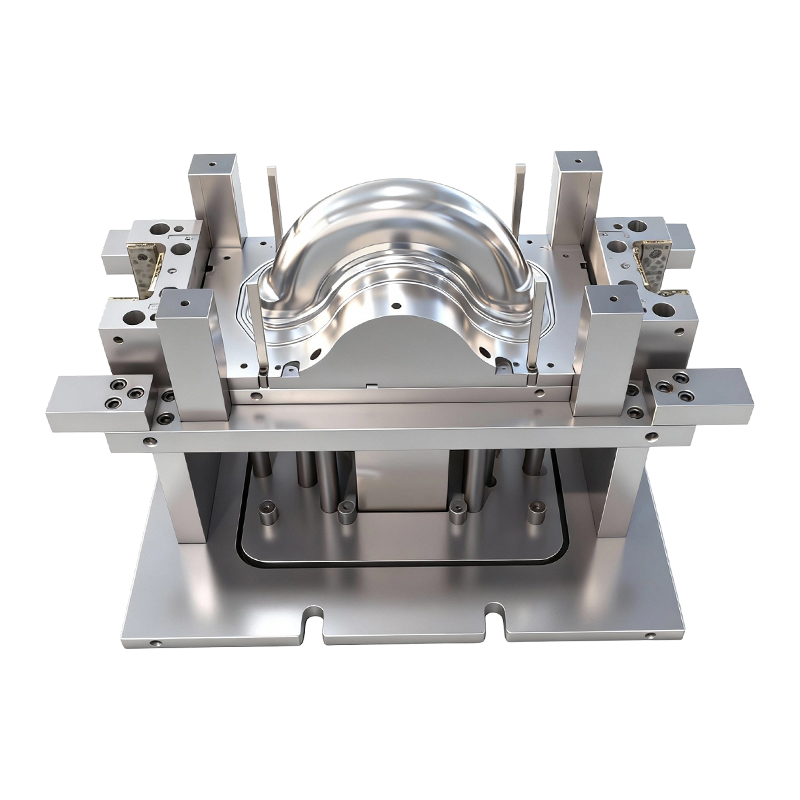
Syvävetomuotti kaksipyöräisten sähköautojen etu- ja takapyörille
Tämä kaksipyöräisten sähköajoneuvojen etu- ja t...
-
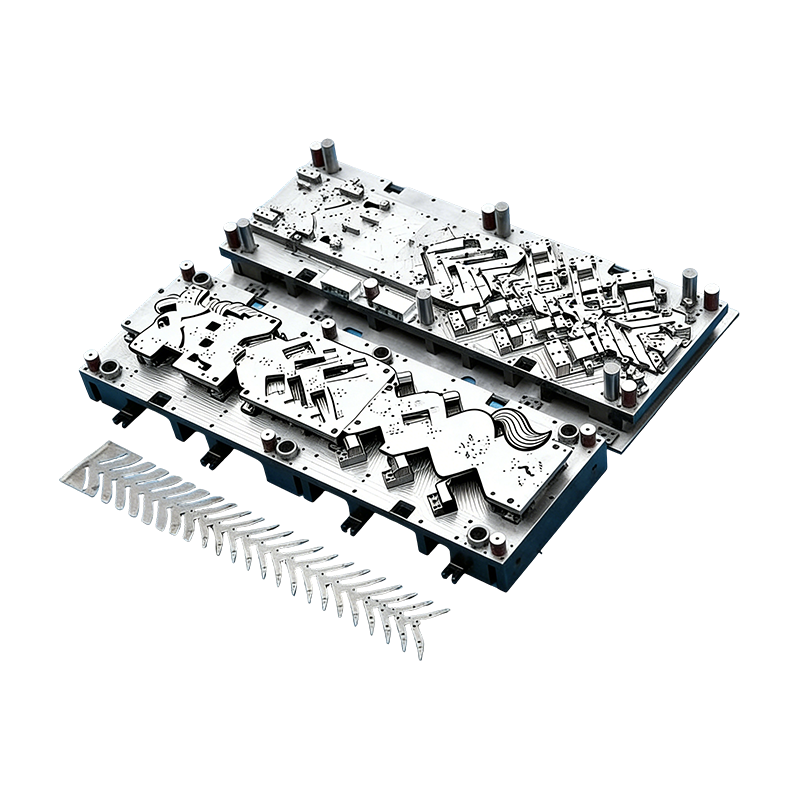
Progressiiviset muotit autojen osiin
Tämä jatkuva muotti autojen moottorikoteloille ...
-
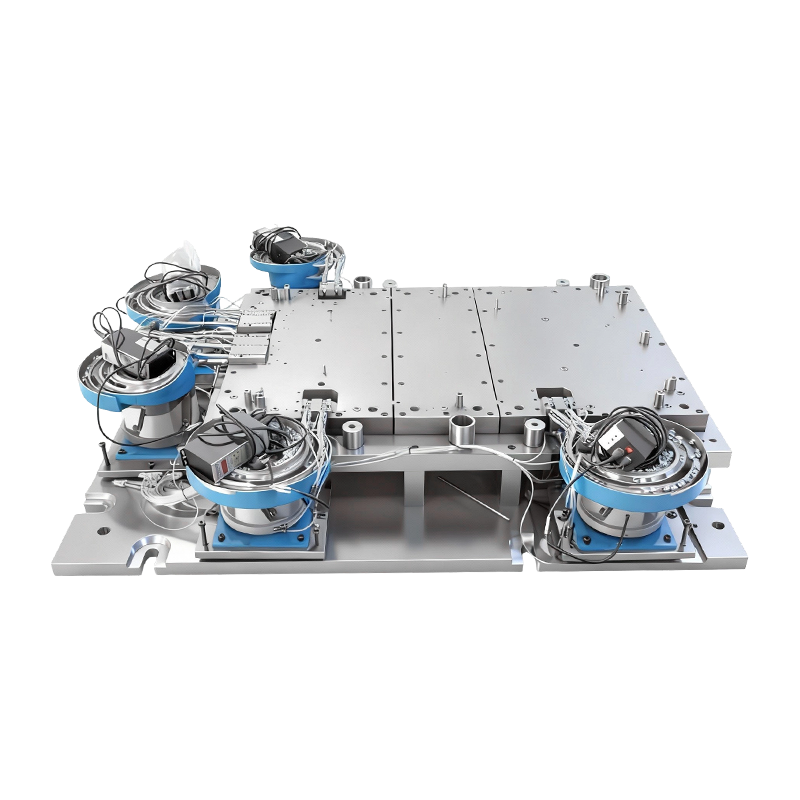
Automaattinen niittausmuotti suurille tietokonekoneille
Tämä automaattinen niittausmuotti suurelle tiet...
-
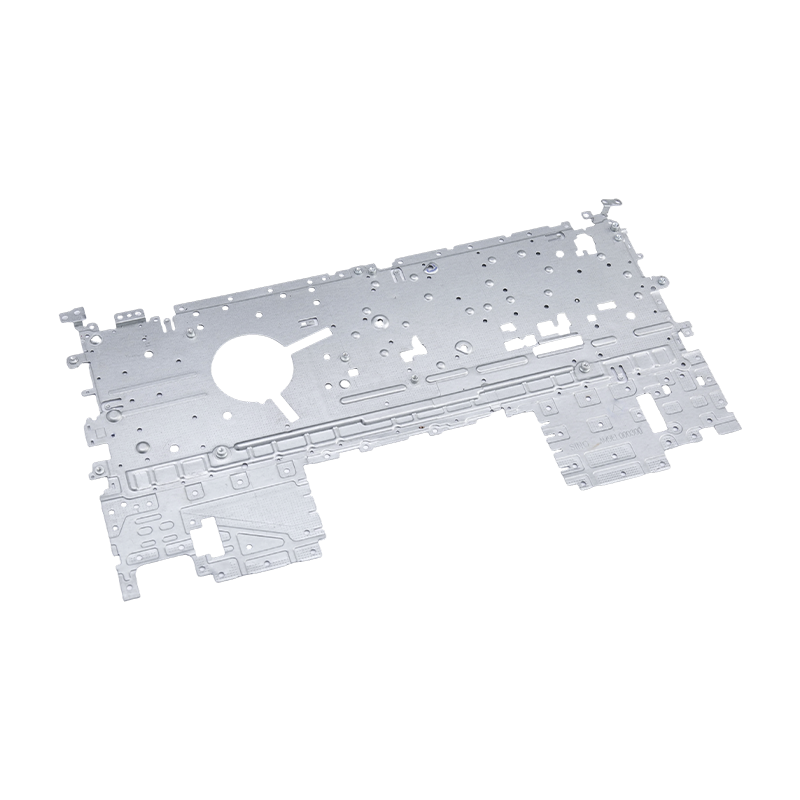
Kannettavan tietokoneen leimausosat
Kannettavan tietokoneen leimausosamme ovat tark...
-
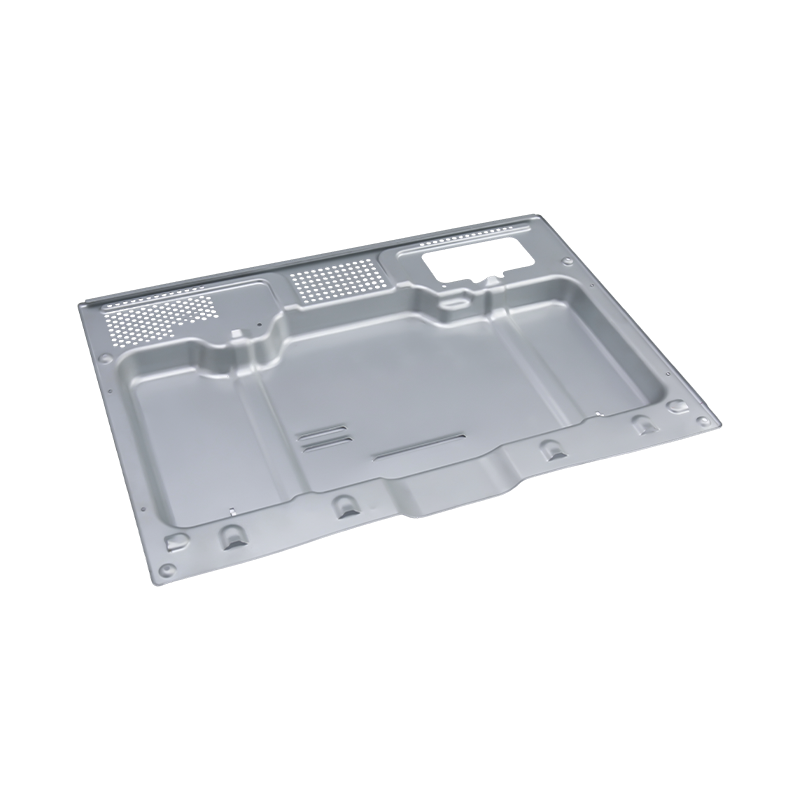
Huippuluokan uunin leimausosat
Huippuluokan uunin leimausosamme ovat tarkasti ...

Teollisuuden uutisia
Kotiin / Uutiset / Teollisuuden uutisia / Metallin leimaaminen selitettynä: Täydellinen prosessin, materiaalien ja kustannusten opas
Metallin leimaaminen selitettynä: Täydellinen prosessin, materiaalien ja kustannusten opas
2026-09-07
Ostoinsinööriä on juuri pyydetty hankkimaan 60 000 ruostumattomasta teräksestä valmistettua kiinnikettä. Kolme tarjousta saapuu, ja alin kappalehinta on lähes 40 % muita alhaisempi – mutta siihen sisältyy 15 000 USD:n työkalumaksu. Kuilu ei ole virhe: alhainen lainaus tulee metallileimauksesta. Se, onko hinta todellinen, riippuu muotista, puristuskapasiteetista, materiaalista ja sen takana olevasta tuotantomäärästä.
Metallileimaus on kustannustehokkain tapa massatuotantona tarkkuuslevyosia. Puristin pakottaa metallilevynauhan meistin ja muotin väliin ja valmistaa valmiin osan sekunnin murto-osassa iskua kohden. Leimaaminen ei ole yksittäinen toimenpide, vaan prosessiperhe – tyhjennys, taivutus, syväveto ja paljon muuta –, joka kattaa osia akun kansista kannettavan tietokoneen kehyksiin.
Mikä on metallileimaus?
Metallin leimaaminen on kylmämuovausprosessi, joka muotoilee litteää metallilevyä osiin puristimen ja muottisarjan avulla. Arkki, joka toimitetaan kelana tai nauhana, syötetään lävistimen ja muotin väliin. Lävistin liikkuu alas paineen alaisena, ja metalli leikataan, taivutetaan tai vedetään täyttämään muotinontelo. Jokainen painallus luo yhden osan; progressiivisessa muotissa yksi valmis osa poistuu joka vedosta.
Johtopäätös on suoraviivainen: leimaaminen voittaa äänenvoimakkuuden. Sen jälkeen kun suulake on rakennettu, kappalekohtaiset kustannukset laskevat dramaattisesti, koska prosessi toimii suurella nopeudella, ei tuota lastua ja kuluttaa vain raakalevyä ja voiteluainetta. Yli muutaman kymmenen tuhannen määrillä leimattu komponentti maksaa rutiininomaisesti 50–80 % vähemmän kuin sama aihiosta koneistettu osa.
Yleiset leimaustoimenpiteet
- Tyhjennys — tasaisen ääriviivan leikkaaminen arkista.
- Lävistys — reikien tai urien tekeminen osaan.
- Taivutus - levyn taittaminen suoraa akselia pitkin.
- Syväpiirustus — arkin vetäminen kupin tai kotelon muotoon.
- Pintaus ja kohokuviointi — hienojen pintayksityiskohtien puristaminen suurella paikallisella voimalla.
Suuri nopeus
Satoja iskuja minuutissa.
Satoja iskuja minuutissa.
Työkaluihin perustuva kustannus
Korkea edestä, alhainen kappaletta kohti.
Korkea edestä, alhainen kappaletta kohti.
Materiaalivalikoima
Teräs, ruostumaton, alumiini, kupari.
Teräs, ruostumaton, alumiini, kupari.
Toistettava toleranssi
Vakaa ±0,05 mm asennuksen jälkeen.
Vakaa ±0,05 mm asennuksen jälkeen.
Kuinka leimausprosessi toimii
Viisi vaihetta ratkaisee leimatun osaprojektin tuloksen:
- Osan suunnittelun ja valmistettavuuden tarkistus – toleranssit, materiaalin paksuus, reikien koot, taivutussäteet ja reunavaatimukset tarkistetaan leimaussääntöjen mukaan ennen työkalun aloittamista.
- Muotin suunnittelu ja valmistus — muotti on suurin kustannuserä, koneistettu karkaistusta työkaluteräksestä, asennettu ohjaimien ja jousien kanssa ja testattu, kunnes osa on piirustuksen mukainen.
- Materiaalin valinta ja valmistelu – kelat tai nauhat määritetään laadun, paksuuden, leveyden ja pinnan viimeistelyn mukaan; materiaalitodistukset vahvistavat kemian.
- Puristimen asennus — suulake asennetaan puristimeen, joka valitaan vetoisuuden, iskun ja sulkukorkeuden mukaan; 80–400 tonnin puristimet kattavat useimmat keskikokoiset osat.
- Leimaus ja toissijaiset toiminnot – tuotanto tapahtuu suurella nopeudella, jonka jälkeen jäysteenpoisto, kierteitys, pesu, pintakäsittely tai kokoonpano seuraa.
Muottikonseptilla on yhtä paljon merkitystä kuin lehdistöllä. Progressiiviset suulakkeet kuljettavat nauhan useiden asemien läpi; siirtomuotit siirtävät yksittäisiä aihioita asemien välillä. Valinta muuttaa työkalujen kustannuksia ja sykliaikaa; Käytännön erot käsitellään tässä progressiivisen vs. siirtometallin leimaamisen vertailussa.
Pitkäkestoisille autokomponenteille progressiiviset muotit ovat vakiovalinta, koska ne muuttavat kelan valmiiksi osaksi yhdellä kierrolla ilman käyttäjän väliintuloa asemien välillä.
 Jatkuva progressiivinen muotti autojen moottorikoteloille Tämä muotti on rakennettu suuria määriä tuotantoa varten, ja siinä on seosteräskomponentit kulutuskestävyyden takaamiseksi ja modulaarinen rakenne helpottaa huoltoa, joten se on vahva ehdokas pitkäaikaiseen autojen leimaamiseen, jossa yhden ajon tehokkuus on välttämätöntä. Näytä tuote →
Metallin leimaaminen vs. vaihtoehtoiset valmistusprosessit
Kun suunnittelutiimi valitsee prosessin metallilevyosalle, suppealla listalla on yleensä leimaaminen, CNC-työstö, laserleikkaus ja joskus painevalu. Määrä ja toleranssi ratkaisevat vastauksen.
Prosessi
Työkalujen hinta
Yksikköhinta
Tyypillinen toleranssi
Työkalujen läpimenoaika
Paras volyymi
Metallileimaus
Korkea
Alhainen äänenvoimakkuus
±0,05 - ±0,10 mm
4-8 viikkoa
10 000
CNC-työstö
Ei yhtään tai vähän
Korkea
±0,02 - ±0,05 mm
päivää
1–1 000
Laserleikkaus
Ei mitään
Keskikokoinen
±0,10 - ±0,20 mm
päivää
1–5 000
Painevalu
Erittäin korkea
Matala
±0,05 - ±0,10 mm
6-12 viikkoa
10 000
Ohjearvot yksinkertaisille metallilevyosille; todelliset arvot riippuvat geometriasta, materiaalista ja toimittajan laitteista.
Vaihtoehto on selvä. CNC-työstö tarjoaa tiukat toleranssit ilman työkaluinvestointeja, mutta yksikkökustannukset pysyvät korkeina. Laserleikkaus on joustava monimutkaisille 2D-profiileille pienellä äänenvoimakkuudella, mutta se ei kuitenkaan luo mutkia tai syviä muotoja itsestään. Leimaaminen vaatii suurimman ennakkoinvestoinnin, mutta kun meisti on todistettu, yksikkökustannukset ovat alhaisimmat. Muutaman tuhannen osan alapuolella muottien poisto on rankaisevaa; kymmenestä tuhannesta osasta ylöspäin leimaamista on vaikea voittaa.
Kustannuskäyttäytyminen eri tuotantomäärillä
Leimaamisen syvin piilevä kustannus ei ole puristusaika - se on kuoletus plus romu. Kpl kappalehintakäyrä putoaa nopeasti, kun työkalut on maksettu.
100 1000 kpl
32 10 000 kpl
18 50 000 kpl
12 100 000 kpl
10 000 osalla kappalekohtainen hinta laskee noin kolmannekseen 1 000 osan tasosta; 100 000 osan kohdalla se saavuttaa noin 12. Lasku johtuu työkalujen ja asennuksen levittämisestä useammalle yksikölle; lattia on raaka-ainetta plus puristusaika.
Kun vertaat tarjouksia, laske kokonaiskustannukset: työkalut plus yksikköhinta kertaa tilavuus plus laaturiski. Tarjous, joka välttää työkalumaksun, mutta jossa on korkea yksikköhinta, on mittakaavassa kalliimpi reitti. Työkalujen hinta, joka näyttää korkealta, mutta sisältää karkaistua muottiterästä ja varaosapakettia, päihittää usein halvan muotti, joka kuluu aikaisin.
Materiaalit ja muotit suunnittelussa
Tyypillisiä leimattuja materiaaleja
- Vähähiilinen teräs (DC01 tai SPCC) – muovattava ja edullinen, käytetään kiinnikkeissä, alustassa ja vahvistusosissa.
- Ruostumaton teräs (SUS301 tai SUS304) – korroosionkestävä, korkeampi jousto, vaativampi suuttimelle.
- Alumiiniseokset (5052 tai 6061) – kevyt, yleinen sähköautojen akkukoteloissa ja jäähdytyselementeissä; suurempia taivutussäteitä tarvitaan halkeilun välttämiseksi.
- Kuparilejeeringit – erinomainen johtavuus, käytetään kiskoissa, liittimissä ja liittimissä.
Suulakkeen suunnittelu ohjaa materiaalin käyttäytymistä. Punch-to-die välys ratkaisee huippulaadun: liian vähän aiheuttaa toissijaista leikkausta ja pursetta; liian paljon lisää jäysteitä ja vähentää reunan suoruutta. 1,5 mm:n teräslevylle 5–8 %:n välys paksuudesta on yleinen lähtökohta.
Kovuudella on väliä. Kehittyneet lujat teräkset vähentävät ajoneuvon painoa, mutta nopeuttavat muotin kulumista, joten tarvitaan kovempaa työkaluterästä ja tiheämpää teroitusta. Jos piirustus vaatii toleranssin alle ±0,05 mm, muotti tarvitsee tiukat ohjaimet ja puristimen on säilytettävä toistettavuus. Esimerkiksi elektroniset leimausmuotit pidetään tiukemmissa toleransseissa kuin kodinkoneiden muotit, koska liitin- ja suojaosien on sopia koottuihin levyihin ilman uudelleenkäsittelyä.
Teollisuuden sovellukset ja markkinoiden jakelu
Leimattuja osia esiintyy lähes kaikilla valmistusaloilla, mutta tasapaino on epätasainen. Seuraavassa on kysynnän likimääräinen jakautuminen.
Autot ja sähköautot – 45 %
Elektroniikka - 25 %
Kodinkoneet - 15 %
Teollisuuslaitteet — 15 %
Autoteollisuus, mukaan lukien sähköautot, on suurin markkina-alue. Koripaneelit, alustan kiinnikkeet, istuinrungot, moottorin kotelot ja akkukannet on leimattu. Sähköajoneuvot lisäävät erityisesti tarkkuusakkuihin liittyvien leimausten, kuten kuparikiskojen, kysyntää.
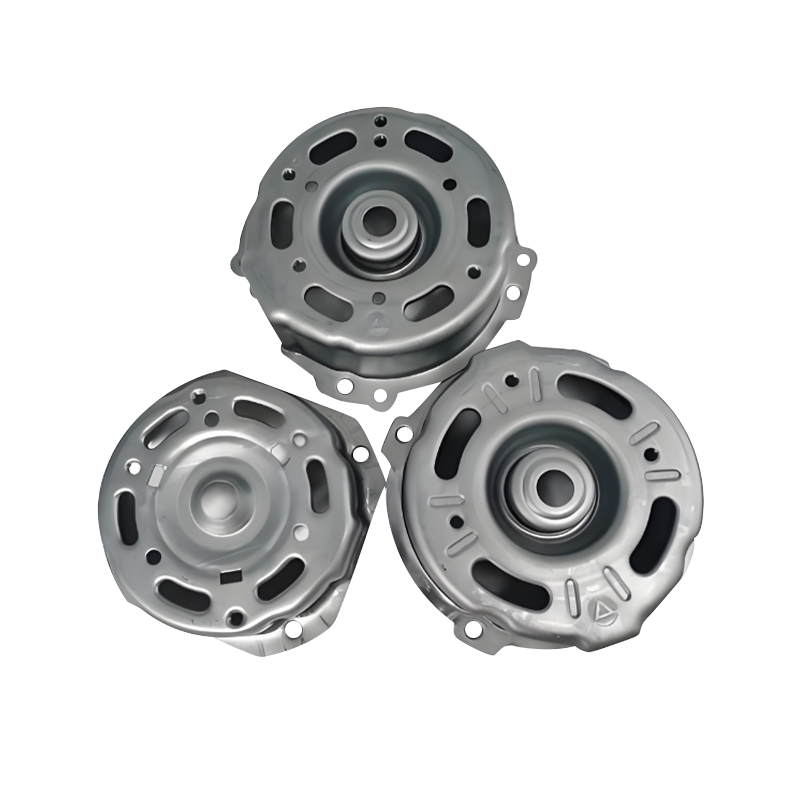 Tarkkuusleimatut moottorikotelot autoteollisuuden sovelluksiin Näissä meistoissa käytetään erittäin lujaa terästä tai alumiinia, joiden toleranssit ja lämmönpoistoominaisuudet ovat tiukat, mikä tukee suoraan kestävien moottorikoteloiden kasvavaa kysyntää sähkö- ja perinteisissä ajoneuvoissa. Näytä tuote →
Elektroniikka on toiseksi suurin ala. Kannettavien tietokoneiden kehykset, suuret tietokonetelineet ja monet pienet matkapuhelimen osat on leimattu, koska niissä yhdistyvät ohut materiaali, hienot reiät ja alhaiset kustannukset suurella äänenvoimakkuudella. Kodinkoneet seuraavat uunin kuoret ja suuret maalatut paneelit; teollisuuslaitteet lisäävät servokäyttökoteloita ja kompressorikomponentteja.
 Kannettavan tietokoneen runko ja sisäiset leimausosat Kylmävalssatusta teräksestä, alumiinista tai magnesiumseoksesta valmistetut komponentit tarjoavat sileät reunat, tarkat reiät ja korroosionkestävyyden, joten ne sopivat kosmeettisiin kannettavien tietokoneiden kehyksiin ja rakennekokoonpanoihin. Näytä tuote →
Osa perhekartoista jokaiseen sektoriin. Sähköistetyissä voimansiirroissa moottorikoteloiden meistoissa yhdistyvät syväveto ja tiukka samankeskisyys. Paristojen kannen meistot vaativat tasaisuutta ja tarkkoja reikäkuvioita. Kannettavan tietokoneen leimaus vaatii kosmeettisia pintoja, joissa ei ole naarmuja tai appelsiininkuorta.
Toimittajan valinta ja kokonaiskustannusten hallinta
Leimauskumppanin valitseminen on tärkeämpää kuin yksittäinen piirustusmitta. Käytä lyhyttä arviointijaksoa pelkän hintojen vertailun sijaan.
1. Määritä osan kirjekuori
Materiaalilaatu, paksuus, toleranssi, pintakäsittely ja vuositilavuus.
Materiaalilaatu, paksuus, toleranssi, pintakäsittely ja vuositilavuus.
2. Suorita DFM-tarkistus
Tarkista taivutussäteet, reiän ja reunan väliset etäisyydet ja vetosyvyys.
Tarkista taivutussäteet, reiän ja reunan väliset etäisyydet ja vetosyvyys.
3. Vertaa kokonaiskustannuksia
Työkalu plus yksikköhinta kertaa määrä sekä toimitus- ja laaturiski.
Työkalu plus yksikköhinta kertaa määrä sekä toimitus- ja laaturiski.
4. Tarkista kapasiteetti
Puristustonnialue, tarkastuslaitteet ja vastaava osakokemus.
Puristustonnialue, tarkastuslaitteet ja vastaava osakokemus.
5. Sovi työkalujen omistajuudesta
Kuka pitää nostan, miten uudelleentutkimukset hinnoitellaan ja varaosapolitiikka.
Kuka pitää nostan, miten uudelleentutkimukset hinnoitellaan ja varaosapolitiikka.
Kaksi kysymystä jää usein huomiotta. Kysy ensin muotiteräslaadusta ja lämpökäsittelystä: laadukkaasta työkaluteräksestä valmistettu, karkaistu ja pinnoitettu muotti tuottaa yhtenäisiä osia ja lisää iskuja. Toiseksi kysy, miten koeajot käsitellään. Osa voi näyttää hyvältä soft-tool-katsauksessa ja silti muuttaa mittaa tuotantomuotissa. Kokeilumenettely määrittää, saapuuko ensimmäinen erä ajoissa. Yritys, joka rakentaa muotin, suorittaa leimaamisen ja integroi automaation talon sisällä – kuten Suzhou Shuangqisi Mold Equipment tekee muotinsa, leimausosien ja automaatiolinjojen kanssa – siirtää osan suunnittelusta tuotantoon vähemmällä luovutuskerralla.
Huolto- ja vaatimustenmukaisuusneuvoja
Leimauslaatu säilyy, ei saavuteta kerran. Meisti kuluu, kohdistus ajautuu ja pinnan viimeistely heikkenee iskujen kertyessä. Käytännön aikataulu sisältää muottiohjaimien puhdistuksen ja voitelun, lävistys- ja meistivälyksen tarkastuksen, purseen korkeuden valvonnan määrätyin väliajoin ja leikkuureunojen teroittamisen ennen kuin laatu ajautuu toleranssin ulkopuolelle. Suuritehoisille osille varaosat tai kaksoissuulake välttävät seisokit kulumisen ilmaantuessa.
Säännellyt asiakkaat odottavat myös dokumentoitua näyttöä:
- ISO 9001 laadunhallinta lähtökohtana.
- IATF 16949 autokomponenteille, mukaan lukien PPAP-toimitus- ja valvontasuunnitelmat.
- Materiaalitodistukset, jotka jäljittävät jokaisen kelan sen tehtaalle.
- RoHS- ja REACH-ilmoitukset Eurooppaan toimitetuille elektroniikkalaitteille.
Tämä ei ole paperityötä itsensä vuoksi. Leimattu osa voi näyttää oikealta, kun pinnoitekemia tai perusmateriaali ei täytä spesifikaatiota. Toimittajat, joilla on jäljitettävät tietueet, nopeuttavat perussyyanalyysiä poikkeaman ilmetessä, mikä suojaa sekä laatua että toimitusta.
Metallileimaus palkitsee joukkueita, jotka suunnittelevat eteenpäin. Määritä toleranssialue realistisesti, valitse tilavuuteen ja materiaaliin sopiva muottikonsepti ja arvioi toimittajat kokonaiskustannus- ja laatutodisteiden perusteella pelkän kappalehinnan sijaan. Kun meisti on oikea, puristin on pätevä ja materiaali on jäljitettävissä, leimaamalla saadaan alhaisimmat kustannukset massatuotannossa - kaksipyöräisten pyörän navoista ja moottorin koteloista kannettavan tietokoneen runkoon.
Edellinen viesti
Alumiinin progressiivinen leimaus: prosessi, seokset, suunnitteluvinkit ja kustannusopas
Seuraava viesti
Metallin leimausprosessi: miten työkalut, meistisuunnittelu ja automaatio vaikuttavat osien hintaan
Meidän Tuotteet.
Aloita yrityksesi OEM-valmistajan kanssa täällä!

Tarjoa maailmanlaajuisille asiakkaille täydellisiä avaimet käteen -ratkaisuja
kautta
innovaatio!
PIKALINKIT
YHTEYSTIEDOT.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kiina
Tekijänoikeus © Suzhou Shuangqisi Mold Equipment Co., Ltd. Kaikki oikeudet pidätetään. Mukautettu leimaustyökalu Metallin leimauslevyjen valmistajat
