-
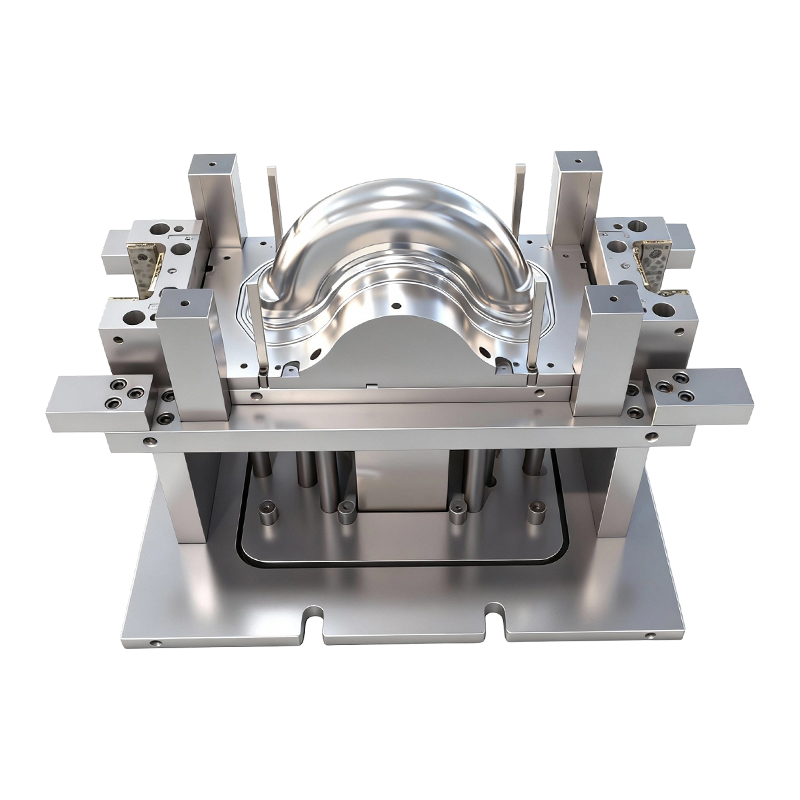
Syvävetomuotti kaksipyöräisten sähköautojen etu- ja takapyörille
Tämä kaksipyöräisten sähköajoneuvojen etu- ja t...
-
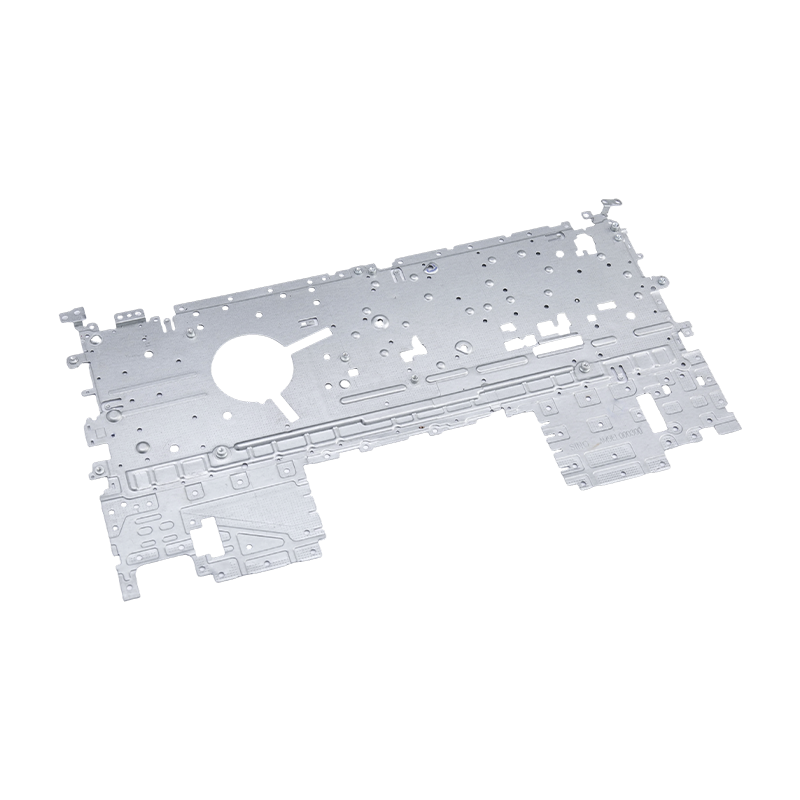
Kannettavan tietokoneen leimausosat
Kannettavan tietokoneen leimausosamme ovat tark...
-
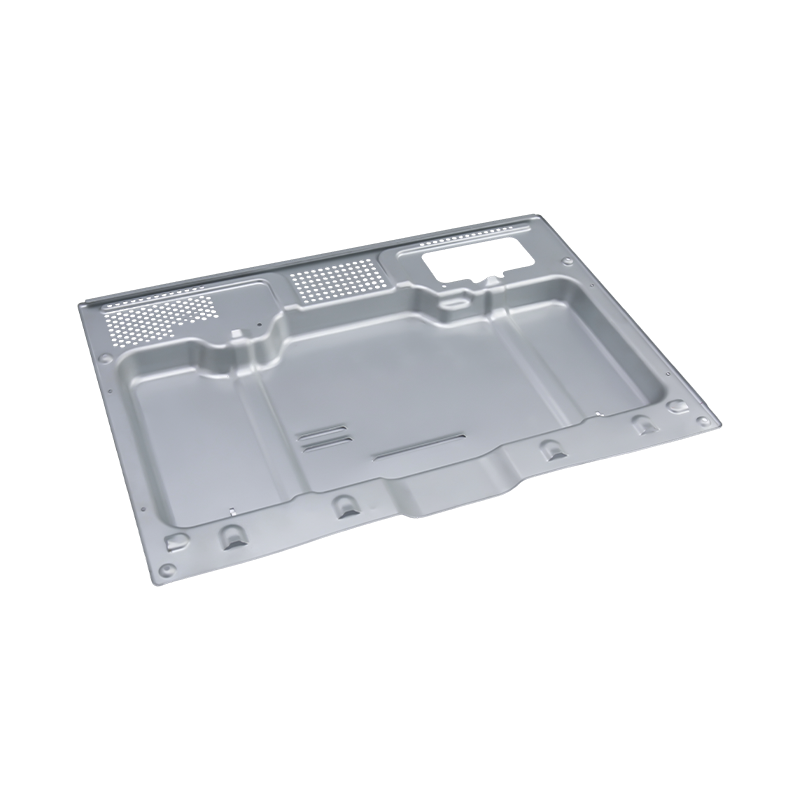
Huippuluokan uunin leimausosat
Huippuluokan uunin leimausosamme ovat tarkasti ...
-
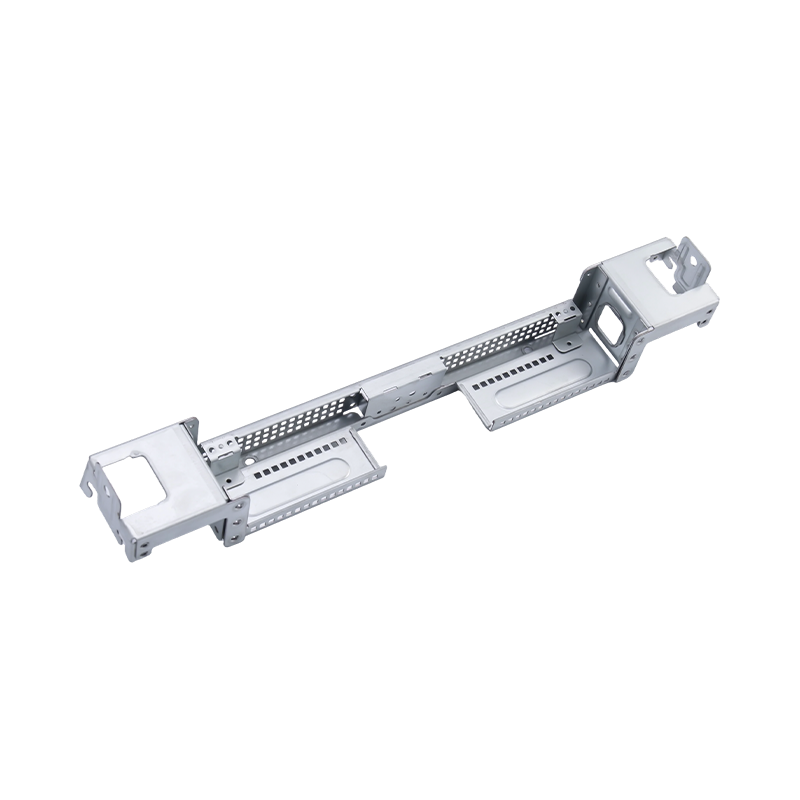
Korkealaatuiset suuret tietokoneen leimausosat
Huippuluokan suuret tietokoneleimaosamme ovat t...
-
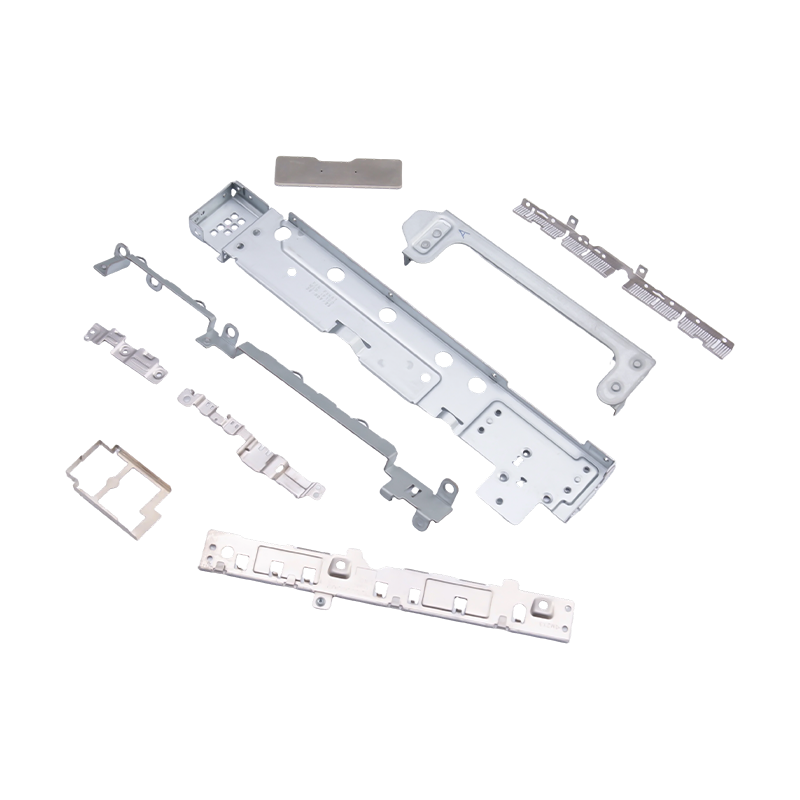
Pienet leimatut osat kannettaville tietokoneille ja matkapuhelimille
Kannettavien tietokoneiden ja matkapuhelimien p...
-
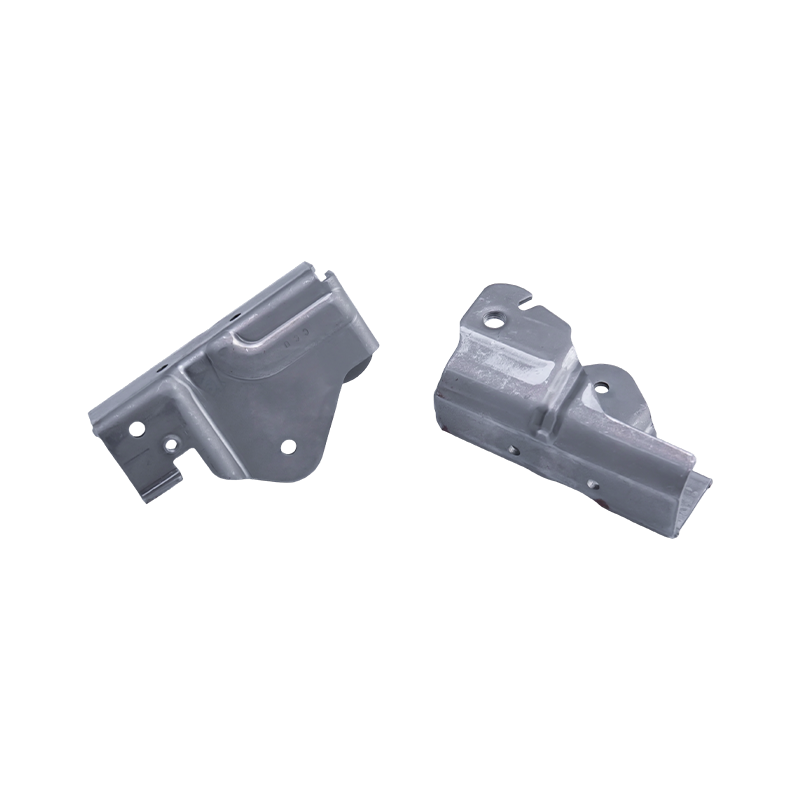
Auton istuimen leimausosat
Autonistuinten leimausosat ovat autojen istuint...

Teollisuuden uutisia
Kotiin / Uutiset / Teollisuuden uutisia / Alumiinin progressiivinen leimaus: prosessi, seokset, suunnitteluvinkit ja kustannusopas
Alumiinin progressiivinen leimaus: prosessi, seokset, suunnitteluvinkit ja kustannusopas
2026-09-14
Alumiinin progressiivinen leimaus on johdonmukaisin ja kustannustehokkain tapa valmistaa suuria määriä kevyitä tarkkuusosia – edellyttäen, että geometria, seos ja vuotuinen määrä sopivat prosessiin. Yksi kelasta syötetty progressiivinen meisti voi tyhjentää, lävistää, muotoilla ja katkaista alumiinikomponentin jokaisella puristusiskulla pitäen samalla reiän väliset toleranssit lähellä ±0,05 mm ilman toissijaista työstöä. Tämän yhdistelmän vuoksi akkukannet, moottorikotelot, elektroniset rungon osat ja sähköliittimet valmistetaan rutiininomaisesti tällä tavalla.
Avaimen nouto: Valitse alumiininen progressiivinen leimaus, kun vuotuinen kysyntä on suuri, osa voidaan upottaa jatkuvaan nauhaan ja yhtenäiset toleranssit ovat tärkeämpiä kuin suunnittelun joustavuus. Näiden ehtojen alla yksinkertaisempi manuaalinen tai siirtotyökalu on usein taloudellisempaa.
Mikä on alumiinin progressiivinen leimaus?
Progressiivinen leimaus syöttää jatkuvan metallinauhan yhden suulakesarjan läpi, jossa on useita asemia. Jokainen asema suorittaa yhden tai useamman toiminnon - ohjauksen, tyhjennyksen, lyönnin, taivutuksen, piirtämisen, kohokuvioinnin tai lanseeroinnin - joten raakanauha muuttuu vähitellen valmiiksi osaksi, kun se saavuttaa viimeisen aseman, jossa se leikataan pois kantonauhasta.
Kuinka prosessi etenee tuotannossa
- Kelan syöttölaite suoristaa alumiininauhan ja siirtää sen suuttimeen tarkasti puristusiskua kohden.
- Pilotit kiinnittävät valmiiksi lävistettyihin reikiin nauhan asennon lukitsemiseksi jokaisella asemalla, mikä takaa sijainnin tarkkuuden ominaisuudesta toiseen.
- Asemat toimivat asteittain: ensimmäinen lävistää ohjausreiät, keskimmäiset muodostavat mutkia tai kohokuvioita ja loppuasema erottaa osan.
- Valmis osa tyhjennetään kourun kautta samalla kun luurankoromu kelataan tai murskataan kierrätystä varten.
Koska kaikki asemat vaikuttavat saman nauhan eri osiin samanaikaisesti, yksi puristusisku tuottaa yhden täydellisen alumiiniosan. Tämä jatkuva toiminta erottaa progressiivisen leimaamisen siirtoleimaus , jossa yksittäisiä aihioita kuljetetaan erillisten meistiasemien välillä.
Alumiinilejeeringit, jotka toimivat hyvin progressiivisessa muotissa
Kaikki alumiinilajit eivät syöty puhtaasti progressiivisen suulakkeen läpi. Menestyneissä ehdokkaissa yhdistyvät muovattavuus, ennakoitavissa oleva takaisinjousto ja hyväksyttävä pintakäyttäytyminen nopean lävistyksen aikana. Käytännössä 3xxx-, 5xxx- ja 6xxx-sarjan metalliseokset kattavat useimmat projektit.
Seos
Yhteinen luonne
Miksi se on valittu
5052
H32
Korkea väsymislujuus ja korroosionkestävyys; käytetään akun kansiin, kiinnikkeisiin ja polttoainesäiliön päihin.
3003
H14
Erinomainen muovattavuus ja alhaiset kustannukset; työhevonen koteloihin, lämmönvaihtimen osiin ja yleisiin meistoihin.
6061
T6
Vahvempi ja vakaampi käytössä, mutta jousto on korkeampi; suositeltava rakenteellisiin kiinnikkeisiin ja kiinnikkeisiin.
1100
H14
Erittäin pehmeä ja helppo piirtää; käytetään nimikilpeissä, heijastimissa ja yksinkertaisen geometrian sähköosissa.
Taulukko 1 – Alumiiniseosvalikoima progressiivisiin muotteihin: lujuus ja muovattavuus ovat aina ristiriidassa takaisinjousituksen kanssa.
Miksi progressiivinen leimaus on parempi alumiiniosille?
Liiketoiminnassa on neljä mitattavissa olevaa etua verrattuna manuaalisiin meistiin, koneistukseen tai pelkkään syvävetotyökaluun.
Keskeytymätön suorituskyky
Hyvin rakennettu alumiininen progressiivinen meisti pyörii satoja iskuja minuutissa, ja jokainen isku tuottaa täydellisen osan. Yksikköhinta laskee nopeasti, kun tilavuus ylittää työkalujen kuoletuspisteen.
Toistettava tarkkuus
Koska nauhaa pilotoidaan jokaisella asemalla, ominaisuuksien paikat pysyvät yhtenäisinä miljoonien jaksojen ajan. Akun ja moottorin osien kriittiset reikäkuviot pitävät ±0,05 mm ilman uudelleenkäsittelyä.
Painonpudotus
2,7 g/cm3 alumiini on noin kolmannes teräksen painosta. Progressiivinen leimaus antaa suunnittelijoille mahdollisuuden käyttää ohuita, jäykkiä, muotoiltuja osia raskaiden valukappaleiden sijaan.
Integroidut toissijaiset toiminnot
Kierteitys, niittaus, nokkamuovaus ja merkintä voidaan lisätä in-die-asemiksi, jolloin osat tulevat lähemmäksi lopullista kokoonpanotilaansa ja vähentävät toimitusketjun vaiheita.
Akkukotelot ovat tyypillinen esimerkki näistä eduista. Kannen on oltava mitoiltaan vakaa, korroosionkestävä ja valmistettu suuria määriä tasaisin kustannuksin.
 Tarkat akkukannen leimausosat koteloihin Tämä leimattu akun kansi sopii autoteollisuuden ja energian varastointikoteloihin, ja se tarjoaa mittavakauden ja korroosionkestävyyden suuren volyymin tuotannossa, mikä on linjassa artikkelin paino- ja tiivistysetujen käsittelyn kanssa. Näytä tuote →
Käytännössä valmistajat, jotka vaihtavat hitsatuista teräskokoonpanoista stanssattuihin alumiinisuojuksiin, vähentävät osapainoa yli puoleen ja parantavat samalla tiivisteen yhtenäisyyttä.
Suunnittelurajat: Mikä ratkaisee menestyksen ennen teräksen leikkaamista
Alumiini käyttäytyy eri tavalla kuin teräs progressiivisessa muotissa. Sen korkeampi tuotto-moduulisuhde tuottaa enemmän takaisinjoustoa, ja sen taipumus hankautua työkaluterästä vasten tekee voitelun ja meistin pinnoittamisen pakolliseksi. Näiden rajojen ymmärtäminen etukäteen on ero sujuvan käynnistämisen ja kalliin uudelleensuunnittelun välillä.
Työkaluinsinöörien käyttämät käytännön suunnittelusäännöt
- Pienin taivutussäde 1,0–1,5 kertaa materiaalin paksuus 3xxx- ja 5xxx-seoksille; kasvaa kohti 2,0-kertaista 6xxx-T luonnetta varten.
- Määritä tasainen pursesuunta mille tahansa pinnalle, josta tulee tiivistävä tai liukuva rajapinta.
- Pidä vedetyt syvyydet kohtuullisina; alumiini repeytyy terävillä kulmasäteillä, joten lisää syviin muotoihin vähintään 0,5 mm:n kulman säde.
- Salli takaisinjoustokompensointi muotin suunnittelussa; luotettavat toimittajat lisäävät korjausominaisuuksia kokeilun aikana sen sijaan, että osat epäonnistuvat.
Tuotannossa saavutettavat toleranssit
±0,05 mm Lävistykset
±0,08 mm Leikattu profiili
±0,10 mm Muodostuneet mutkat
±0,15 mm Laipalliset reunat
Kaavio 1 – Tyypilliset tuotantotoleranssit alumiinin progressiivisissa meistoissa hyvin huolletuilla työkaluilla.
Missä käytetään alumiinia progressiivisia meistoja
Alumiininen progressiivinen leimaus näkyy aina, kun tarvitaan kevyitä, sähköä johtavia tai korroosionkestäviä metalliosia suurella määrällä. Alla oleva jakauma kuvastaa toimittamiemme toimialojen tyypillistä kysyntää.
- Autot ja sähköautot (42 %) — akun kannet, moottorin kotelot, istuinosat, kuparikiskot, rakennekannattimet.
- Elektroniikka (21 %) — kannettavien tietokoneiden kotelot, palvelimen rungon osat, pienet liittimet ja suojukset.
- Kodinkoneet ja kodinkoneet (19 %) — uunin paneelit, ohjauslaatikon meistot, lämmönvaihtimen rivat.
- Teollisuuslaitteet (18 %) — servo-ohjainkotelot, kompressorin osat, asennuslevyt.
Autot ja uudet energiaajoneuvot
Siirtyminen sähköisiin voimansiirtoihin on tehnyt alumiinin progressiivisesta leimaamisesta akkujärjestelmän ja moottorin komponenttien oletusprosessin. Esimerkiksi meistetty kupari- tai alumiinikisko korvaa taivutetut ja koneistetut tangot osalla, joka pitää tasaisuuden ja reiän asennon yhdessä vaiheessa.
 Kuparikiskon leimausosat sähköautojen virranjakelua varten Tämä erittäin puhdas kuparikisko tukee tehokasta virrankulkua akun, moottorin ja muuntajien välillä pinnoitetuilla pinnoilla ja tiukoilla toleransseilla vaativiin sähköajoneuvoihin, mikä vastaa kappaleen painotusta progressiivisiin leimausetuihin. Näytä tuote →
Samoin moottorin kotelon leimausosat hyödyntävät alumiinin lämpöominaisuuksia ja keveyttä, kun taas progressiiviset muotit pitävät roottori- ja staattorikokoonpanojen vaatiman tiukan samankeskisyyden.
Elektroniikka ja kodinkoneet
Kulutuselektroniikka suosii alumiinia sen pintakäsittelyn ja EMI-suojauksen vuoksi. Progressiivinen leimaus tuottaa ohutseinäisiä, erittäin tarkkoja osia, joita käytetään kannettavan tietokoneen ja puhelimen kokoonpanoissa.
 Alumiiniset kannettavan tietokoneen rungon leimausosat Näissä kannettavan tietokoneen rungon ja kannakkeiden leimatuissa osissa yhdistyvät kevyt paino ja jäykkyys, ja niissä on tarkat reikien sijainnit ja napsautusrakenteet, jotka tukevat tehokasta kokoonpanoa, mikä on olennaista artikkelin ohutseinäisiä elektroniikkaosia koskevan näkemyksen kannalta. Näytä tuote →
Laitteen puolella suuret uunin kuoret ja ohjauspaneelin meistot hyötyvät samasta prosessitaloudesta, kun tuotantomäärät oikeuttavat erityistyökalujen käyttöönoton.
Työkalukustannukset ja toimittajan valinta: neljä vaihetta, jotka estävät katumuksen
Progressiiviset meistit ovat alumiinileimausohjelman suurimmat alkukustannukset, jotka usein painavat puristimen ja materiaalinkäsittelylaitteiden kustannukset. Tavoitteena ei ole maksaa vähiten työkaluista, vaan oikean työkalun suunnittelusta, koska muotin laatu määrää osan laadun koko ohjelman elinkaaren ajan.
Vaihe 1 – Vahvista liiketoimintatapaus. Progressiivinen työkalut alkavat olla järkeviä noin 50 000 - 100 000 osasta vuodessa. Harkitse sen alla edullisempia työkaluvaihtoehtoja.
Vaihe 2 – Lähetä valmistettava tietopaketti. Anna 3D-malli, toleranssipino, pintakäsittelyvaatimus ja vuositarve. Selkeä kaistaleasettelutarkistus tässä vaiheessa välttää kalliit muottimuutokset.
Vaihe 3 – Tarkista todellinen tuotantokapasiteetti. Etsi omaa meistisuunnittelua, CNC-työstöä ja koepuristimia saman katon alta. Toimittaja, jolla on sekä meistien valmistus- että leimauskyky, ratkaisee toleranssiongelmat ennen kuin ne saapuvat tuotantoon.
Vaihe 4 – Pyydä ensimmäisen artikkelin raportti, jossa on SPC-tiedot. Varmista, että kriittiset ominaisuudet pysyvät Cpk-tavoitteissa useissa keloissa ja puristusajoissa, ei vain ensimmäisessä näytteessä.
Toimittajat, jotka yhdistävät progressiiviset meistit, meistopuristimet ja automaation – kuten tiimimme Shuangqisissa, jolla on 80–400 tonnin puristimet ja oma leimausautomaation tytäryhtiö – voivat lyhentää ylösajoa ja pitää toleranssit vakaina vuorojen välillä.
Huolto-, laatu- ja vaatimustenmukaisuusnäkökohdat
Parhaat alumiiniset progressiiviset muotit menettävät silti suorituskykynsä, jos huolto laiminlyödään. Alumiinin taipumus turvota tekee voitelun hallinnasta ja pintapinnoitteista kaksi säädintä, jotka erottavat luotettavat ohjelmat toistuvista seisokeista.
- Die pinnan suojaus: Muotoilevien meistien DLC- tai TiCN-pinnoitteet vähentävät alumiinin poimintaa ja pidentävät uudelleenhiontaväliä.
- Voiteluaineen valinta: käytä haihtuvia tai vähän jäämiä sisältäviä voiteluaineita, jotka ovat yhteensopivia jälkipuhdistuksen kanssa, erityisesti akku- ja elektroniikkaosissa.
- Ennaltaehkäisevä huolto: tarkasta ohjaukset, jouset ja kulutuslevyt määrätyin iskuvälein; progressiiviset meistit epäonnistuvat ennustettavasti, kun kuluminen saavuttaa kynnyksen.
- Vaatimustenmukaisuusasiakirjat: viennin tai säänneltyjen teollisuudenalojen osalta pitää materiaalitodistukset ja PPAP tai vastaavat asiakirjat saatavilla tarkastusta varten.
Alumiinimeistojen laadunvalvontaan tulisi sisältyä kriittisten reikien asemien CMM-tarkistus, pintatarkistukset naarmujen varalta ja säännöllinen saapuvien kelojen kovuustarkistus, koska sisääntuleva materiaalin vaihtelu on yleisin halkeamien ja takaiskun aiheuttaja.
Alumiinin progressiivinen leimaus ei ole halvin prosessi prototyypeille tai pienille erille, eikä se voi päihittää siirtomuotia erittäin suurille paneeleille. Mutta osille, jotka sopivat kelasyöttöiseen nauhaan ja toistuvat satojatuhansia, se tarjoaa alhaisimmat yksikkökustannukset, tiukimman koostumuksen ja lyhimmän syklin kaikista muovausmenetelmistä. Todellinen kilpailuetu syntyy, kun valitaan toimittaja, joka suunnittelee suuttimen, suorittaa leimaamisen ja rakentaa automaation yhtenä kokonaisuutena.
Ennen kuin hyväksyt tarjouksen, vertaa toimittajan stanssaushistoriaa, puristuskapasiteettia ja SPC-kuria – ei vain osahintaa. Tutki Shuangqisin muotti- ja leimausominaisuudet kun olet valmis arvioimaan mahdollisen kumppanin alumiinin progressiiviseen leimausohjelmaasi.
Edellinen viesti
Alumiinileimaustoimittajat: valmiuksien, riskin ja sopivuuden arvioiminen
Seuraava viesti
Metallin leimaaminen selitettynä: Täydellinen prosessin, materiaalien ja kustannusten opas
Meidän Tuotteet.
Aloita yrityksesi OEM-valmistajan kanssa täällä!

Tarjoa maailmanlaajuisille asiakkaille täydellisiä avaimet käteen -ratkaisuja
kautta
innovaatio!
PIKALINKIT
YHTEYSTIEDOT.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kiina
Tekijänoikeus © Suzhou Shuangqisi Mold Equipment Co., Ltd. Kaikki oikeudet pidätetään. Mukautettu leimaustyökalu Metallin leimauslevyjen valmistajat
