-
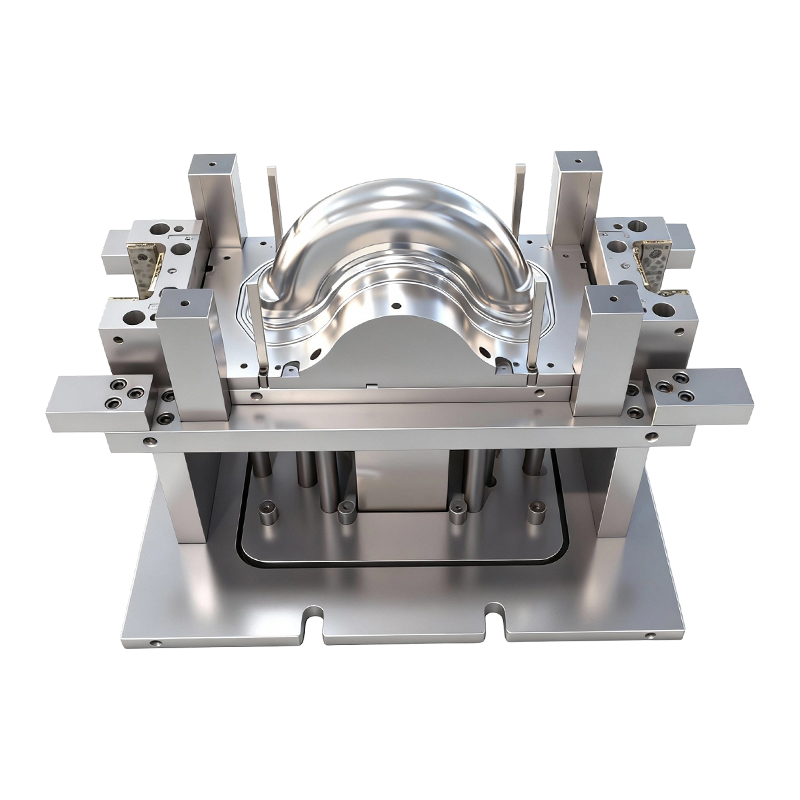
Syvävetomuotti kaksipyöräisten sähköautojen etu- ja takapyörille
Tämä kaksipyöräisten sähköajoneuvojen etu- ja t...
-
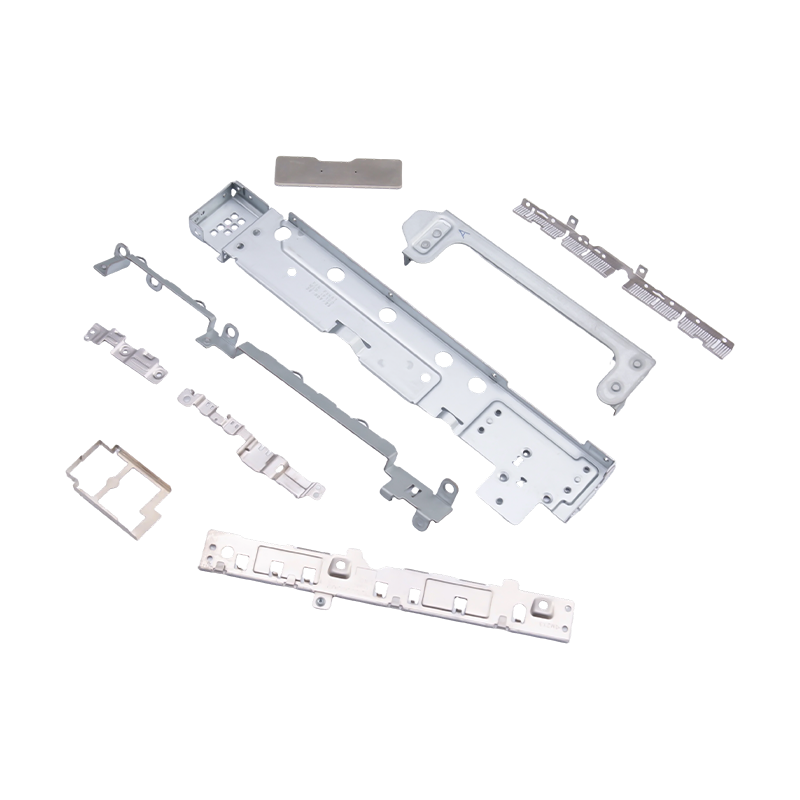
Pienet leimatut osat kannettaville tietokoneille ja matkapuhelimille
Kannettavien tietokoneiden ja matkapuhelimien p...

Teollisuuden uutisia
Kotiin / Uutiset / Teollisuuden uutisia / Alumiinileimaustoimittajat: valmiuksien, riskin ja sopivuuden arvioiminen
Alumiinileimaustoimittajat: valmiuksien, riskin ja sopivuuden arvioiminen
2026-09-20
Miksi alumiinileimaustoimittajat epäonnistuvat ensimmäisen toimituksen jälkeen
Leimattu alumiininen akkulokero, joka läpäisee prototyyppinäytteet, voi silti epäonnistua 50 000 yksikössä, jos toimittajan muottien kulumisrajaa ei ole koskaan mallinnettu. Sama pätee kuparikiskoon, joka täyttää johtavuusvaatimukset, mutta kehittää reunahalkeamia kolmen uudelleenhionnoksen jälkeen. Alumiini käyttäytyy eri tavalla kuin teräs: se repeytyy, pomppaa takaisin ja laukkaa muotin välysten läpi. Parhaat alumiinin leimaamisen toimittajat eivät ole vain niitä, joilla on alhaisin kilohinta. Ne hallitsevat metalliseoksen karkaisua, muotin huoltoa ja kanavanvaihtoa automaatioon.
Keskeinen johtopäätös
Valitse alumiinileimauksen toimittajat neljällä varmennetulla ominaisuudella: (1) muotin suunnittelu tietylle seokselle ja karkaisulle, (2) dokumentoidut muotin huolto- ja hiontatiedot, (3) talon sisäinen tai tiukasti valvottu automaatio progressiivisia ja siirtotoimintoja varten ja (4) laatujärjestelmä, joka ottaa näytteitä ensi- ja viimeisistä osista. Hinta seuraa näitä neljää; sen ei pitäisi johtaa heitä.
Mikä muuttuu, kun leimaa alumiinia teräksen sijaan
Alumiinileimaus ei korvaa teräsleimausta. Metallin kimmokerroin on noin kolmannes teräksen kimmokertoimesta, joten takaisinjousto on suurempi ja vähemmän ennustettavissa. Sen alhaisempi muovattavuus tietyissä temperamenteissa tarkoittaa, että syväveto vaatii suurempia suutinsäteitä, parempaa voitelua ja joskus välihehkutusta. Alla olevassa taulukossa on yhteenveto käytännön eroista, jotka vaikuttavat toimittajan valintaan.
Seos ja temperointi
1100 ja 3003 ovat pehmeitä ja muotoutuvat helposti, mutta niiltä puuttuu lujuus. 5052 tarjoaa tasapainon kannakkeille ja koteloille. 6061-T6 on vahva, mutta halkeilee tiukoissa mutkissa, ellet suunnittele sitä. Pätevä toimittaja kysyy malttia ennen muotin lainaamista.
Kuormitus ja kuluminen
Alumiini rapistuu ja kerääntyy muotin reunoihin. Välyksen on oltava 8–12 % paksuudesta monien metalliseosten kohdalla, ja muotit tarvitsevat kiillotettuja uria, toistuvaa uudelleenhiontaa ja joskus kovametalliteriä. Toimittajat, jotka käyttävät terässuulakkeita alumiinilla, tuottavat halkeamia ja repeämiä.
Automaatio Handoff
Progressiiviset ja siirtomuotit alumiinille tarvitsevat hellävaraisempia syöttöjärjestelmiä, ryppyjä estäviä voiteluaineita ja jätteenpoistoa, joka ei naarmuta pintaa. Kylmävalssatun teräksen automaatio vaatii usein uudelleensäätöä ja pehmeämpiä tarttuja alumiinille.
Jos vertaat progressiivinen ja siirtometallileimaus , alumiinitekijä muuttaa syklin aikaa ja meistinkustannusoletuksia, joita sinun tulee käyttää.
Toimittajatyypit merkityksellisillä mittareilla verrattuna
Alumiinileimaustoimittajat jakautuvat kolmeen laajaan toimintamalliin. Alla olevassa taulukossa verrataan niitä muotin omistajuuteen, seosaineosaamiseen, automaatioon ja riskeihin. Luvut ovat tyypillisiä alueita leimattujen osien lainaamisesta ja tarkastamisesta, eivät takuista.
Piilokustannukset, jotka näkyvät kolmen kuukauden kuluttua
Osan ostohinta näkyy. Die huolto, romu ja toissijaiset toiminnot eivät ole. Alumiinin leimausprojektien tarkastelussa seuraavat kustannustekijät näkyvät tyypillisesti ensimmäisten 90 päivän jälkeen. Palkit näyttävät likimääräisen osuutensa odottamattomista kustannusylityksistä.
Die uusintatyö
35 %
Romumäärä
25 %
Katkaise seisokit
18 %
Toissijainen ops
12 %
Logistiikka
10 %
Muottien jälkikäsittely ja romu ovat suurimmat piilokustannukset, koska alumiinityökalut kuluvat nopeammin ja prosessiikkunat ovat kapeampia. Toimittaja, joka seuraa stanssaus- ja uudelleenhiontaväliä, voi tarjota realistisen kappalehinnan. Se, joka ei maksa, kattaa nämä kustannukset muutosmääräysten kautta.
Missä käytetään alumiinileimattuja osia
Alumiinin leimausvaatimus ei ole tasainen. Alla oleva ympyräkaavio esittää edustavan sovellusjakauman auto-, elektroniikka- ja teollisuusasiakkaita palvelevalle toimittajalle. Sähköajoneuvoilla ja akkujärjestelmillä on nyt suurin osuus.
- Autot ja sähköautot (42 %) — akun kannet, moottorin kotelot, virtakiskot, istuinrungot
- Elektroniikka (26 %) — kannettavan tietokoneen runko, palvelintelineet, uunipaneelit
- Teollisuuslaitteet (16 %) — servokäyttökotelot, kompressorin osat
- Kodinkoneet (10 %) — pienten kodinkoneiden kuoret ja kannattimet
- Muut (6 %) — erikoiskotelot ja -laitteistot
 Akun kannen leimausosat Akkukannen leimausosamme ovat tarkasti valmistettuja komponentteja, jotka on suunniteltu autojen, teollisuuden ja energian varastointiakkujen koteloihin. Valmistettu korkealaatuisista... Näytä tuote →
Akkukannen leimaus on hyvä esimerkki osasta, joka näyttää yksinkertaiselta, mutta vaatii tiukkaa tasaisuuden, reunan laadun ja mittapysyvyyden hallintaa muotoilun jälkeen. Toimittajat, jotka jo valmistavat näitä osia sähköajoneuvojen ohjelmia varten, ymmärtävät seos- ja muottivaatimukset.
Viisivaiheinen valintaprosessi alumiinileimaustoimittajille
Käytä tätä järjestystä vertaillaksesi toimittajia eksymättä laskentataulukoihin. Jokainen vaihe tuottaa asiakirjan, jonka voit pitää toimittajana.
Vaihe 1
Määrittele seos- ja toleranssipino
Kirjoita luonne, paksuus ja kriittiset mitat. 0,2 mm:n taivutussäde mallissa 6061-T6 on eri prosessi kuin sama säde mallissa 5052-H32. Lähetä pino tarjouspyynnön kanssa.
Vaihe 2
Tarkkaile muotin huoltokirjaa
Pyydä hiontaan tukkeja, osumia ja romuhintoja vastaaviin alumiinitöihin. Toimittaja, joka ei voi näyttää kuolinkäyttötietoja, arvailee kappalehintaasi.
Vaihe 3
Suorita pilotti kykytutkimuksella
Vaadi 300 kappaleen ajo Cpk:lla kriittisillä mitoilla. Alumiininen jousijousi voi muuttaa keskiarvoa muutaman sadan ensimmäisen osuman jälkeen. Lentäjä paljastaa tämän muutoksen.
Vaihe 4
Tarkista automaation kanavanvaihto
Jos osa toimii a progressiivinen meisti autojen osiin , katso syötettä, romun poistoa ja osien poistamista. Alumiini naarmuuntuu helposti; automaation tulee käsitellä se ilman kosmeettisia vaurioita.
Vaihe 5
Lukitse palvelusopimus
Määritä uudelleenhiontavälit, varamuottiterät ja vasteaika muotin korjauksia varten. Alhaisin tarjous jättää nämä usein pois, ja niistä tulee todellisia kustannuksia.
 Leimausautomaatiolaitteet Suzhou Shuangqisi Mold Equipment Co., Ltd., joka sijaitsee osoitteessa nro 118 Yexin Road, Wujiang District, Suzhou City, työllistää 60 teknistä henkilökuntaa. Yhteistyöllä ja jatkamalla... Näytä tuote →
Automaatio ei ole alumiinin jälkijuttu. Erillinen leimausautomaatiolinja voi vähentää käsittelyvaurioita ja vakauttaa prosessia, mutta se on määritettävä lejeeringin ja osan geometrialle.
Huollon ja vaatimustenmukaisuuden tarkistuslista ennen sitoutumista
Auto- ja elektroniikkaasiakkaita palvelevien alumiinileimaustoimittajien on täytettävä jäljitettävyys- ja materiaalien vaatimustenmukaisuusvaatimukset. Käytä tätä tarkistuslistaa tarkastuksen aikana.
- Seoksen jäljitettävyys: tehdastodistukset kullekin kelalle tai aihiolle, joissa lämpönumerot liittyvät tuotantoeriin.
- Muotin huoltoaikataulu: dokumentoidut uusintavälit osumamäärän perusteella, ei kalenteriaikaan.
- RoHS ja REACH: voiteluaineita, pinnoitteita ja muita sivutoimintoja koskevat ilmoitukset.
- IATF 16949 tai ISO 9001: voimassa olevat sertifikaatit, jotka kattavat alumiinileimauksen.
- Pakkaus ja korroosiontorjunta: alumiini voi hapettua tai naarmuuntua kuljetuksen aikana; määritä lomitus ja VCI tarvittaessa.
Uusien energia-ajoneuvojen kuparikiskojen leimausosat Uusien energia-ajoneuvojen kuparikiskojen leimausosat are core conductive components engineered for high-voltage power transmission in electric vehicles. Made from high-puri... Näytä tuote → Kuparikiskot ja muut johtavuuden kannalta kriittiset osat lisäävät uuden kerroksen: niiden on täytettävä sähkö- ja lämpövaatimukset selviytyessään leimausprosessista. Integroitu toimittaja, joka ymmärtää sekä muotin että loppukäytön, voi täyttää tämän aukon. Integroidulla toimittajalla, joka rakentaa omat muotit ja automaation, on vähemmän kanavanvaihtoriskejä, mutta sillä on myös enemmän ohjelmaa saman katon alla. Vieraile kerroksessa, tarkastele hiontalokit ja seuraa kuopan vaihtuvuutta. Todisteet ovat olemassa, jos pyydät niitä.
Edellinen viesti
Yhdistelmäsuulake vs. progressiivinen suulake: erot, sovellukset ja valinta
Seuraava viesti
Alumiinin progressiivinen leimaus: prosessi, seokset, suunnitteluvinkit ja kustannusopas
Meidän Tuotteet.
Aloita yrityksesi OEM-valmistajan kanssa täällä!

Tarjoa maailmanlaajuisille asiakkaille täydellisiä avaimet käteen -ratkaisuja
kautta
innovaatio!
PIKALINKIT
YHTEYSTIEDOT.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kiina
Tekijänoikeus © Suzhou Shuangqisi Mold Equipment Co., Ltd. Kaikki oikeudet pidätetään. Mukautettu leimaustyökalu Metallin leimauslevyjen valmistajat
