-
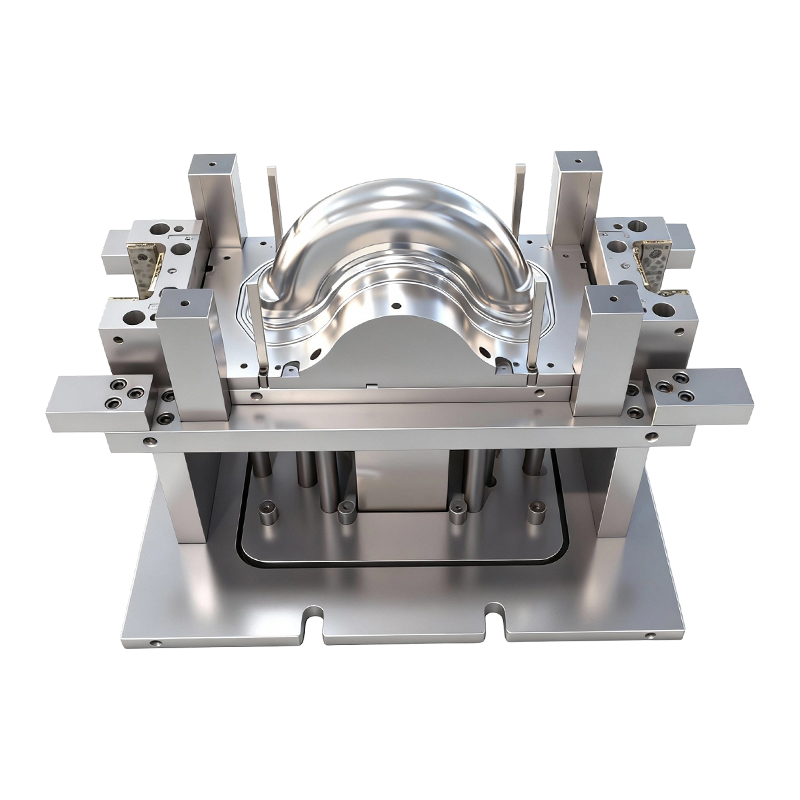
Syvävetomuotti kaksipyöräisten sähköautojen etu- ja takapyörille
Tämä kaksipyöräisten sähköajoneuvojen etu- ja t...
-
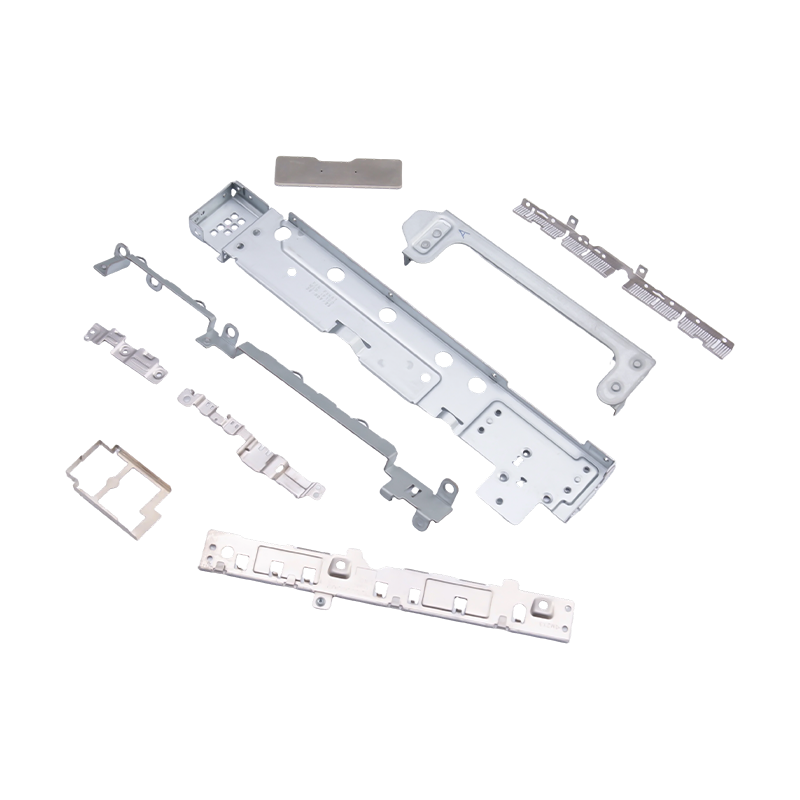
Pienet leimatut osat kannettaville tietokoneille ja matkapuhelimille
Kannettavien tietokoneiden ja matkapuhelimien p...

Teollisuuden uutisia
Kotiin / Uutiset / Teollisuuden uutisia / Yhdistelmäsuulake vs. progressiivinen suulake: erot, sovellukset ja valinta
Yhdistelmäsuulake vs. progressiivinen suulake: erot, sovellukset ja valinta
2026-09-24
Yhdistelmäsuulake vs. progressiivinen suulake: Ydinero
Yhdistelmäsuutin voi muuttaa nauhan valmiiksi aluslevyksi yhdellä painalluksella. Progressiivinen suulake voi kuljettaa saman nauhan kymmenien asemien läpi ennen kuin liittimen liitin lopulta leikataan vapaaksi. Molemmat ovat massatuotantoon suunniteltuja tarkkuusleimaustyökaluja, mutta ne ratkaisevat kuitenkin hyvin erilaisia ongelmia.
Ero johtuu prosessilogiikasta. Yhdistelmäsuutin suorittaa useita operaatioita samanaikaisesti yhdellä asemalla . Progressiivinen kuoppa täydentää ne peräkkäin useiden riippumattomien asemien välillä . Tämä yksittäinen ero ohjaa kaikkea muuta: tarkkuutta, muovauskykyä, tulostusnopeutta ja kustannuksia. Ostajat pitävät näitä kahta usein keskenään vaihdettavissa olevina, ja tämän oletuksen vuoksi monet työkalubudjetit menevät pieleen.
Kuinka jokainen kuoppa toimii
Yhdistelmäsuuttimessa on yksi työpiste. Yhdellä vedolla toiminnot, kuten lävistys ja tyhjennys, tapahtuvat samassa paikassa. Työkappale pysyy yhdellä peruspisteellä eikä koskaan siirry, joten se jättää muotin valmiiksi kappaleeksi yhden puristusjakson jälkeen. Logiikka on yksinkertainen: yksi asema, useita operaatioita kerralla.
Progressiivinen suulake järjestää kymmeniä asemia monimutkaisissa tapauksissa syöttösuuntaan. Nauha etenee yhden askeleen jokaisella vedolla, ja jokainen asema hoitaa oman tehtävänsä: lävistää, taivuttaa, muotoilee, niittaa tai leikkaa. Osa pysyy kiinni kantonauhassa kauttaaltaan ja erotetaan vasta loppuasemalla.
Käytännössä yhdistelmäsuutin käyttäytyy kuin yksittäinen tarkka leikkaus, kun taas progressiivinen meisti käyttäytyy kuin kompakti tuotantolinja, joka on rakennettu yhden työkalun sisään. Jokaisella lähestymistavalla on luonnollinen koti, ja alla olevat osiot osoittavat, missä raja kulkee.
Tarkkuuden ja toleranssin hallinta
Koska yhdistelmämuotin jokainen leikkuureuna toimii samasta peruspisteestä, reiän välisestä asennosta, samankeskisyys ja tasaisuus voidaan pitää erittäin tiukasti. Pituuden kertymistä ei tapahdu, koska osa ei koskaan liiku operaatioiden välillä. Tämä tekee yhdistelmäsuuttimesta luonnollisen valinnan litteisiin osiin, joissa reikien sijainti on kriittinen, kuten tarkkuuspeitelevyt tai ohuet litteät liittimet.
Tasaisuus ansaitsee erityisen maininnan. Yhdistelmäsuuttimessa työkappale puristetaan ja työnnetään ulos kokonaisena, mikä auttaa pitämään ohuet litteät osat vääntymättöminä. Tästä hyötyvät usein osat, joiden on oltava samassa tasossa liitäntäpintaa vasten.
Progressiiviset meistit syöttävät nauhaa eteenpäin askel askeleelta, joten asemien väliin voi muodostua pieni nousutoleranssi. Yhden reiän tarkkuus on siksi hieman pienempi kuin yhdistelmämuotti pystyy toimittamaan. Useimmissa tarkkuuslaitteistoissa ero pysyy hyvin toleranssin sisällä, ja se on hinta, joka maksetaan paljon suuremmasta prosessin joustavuudesta. Kun reiät on sijoitettava toisiinsa nähden äärimmäisen tarkasti, hyvä meistinsuunnittelu voi myös puhkaista ne samalla asemalla, jotta ne pysyvät yhdessä vertailussa.
Muodostumiskyky
Yhdistelmäsuutin keskittää jokaisen leikkausrakenteen yhdelle asemalle, ja se rajoittaa sen kykyä. Rakenteelliset häiriöt sulkevat pois monimutkaisen taivutuksen, syvävedon ja niittauksen, joten sen soveltamisala on olennaisesti tasainen tyhjennys ja lävistys.
Progressiiviset meistit jakavat työn erillisiin asemiin, jotka eivät häiritse toisiaan. Tämä mahdollistaa taivutuksen, piirtämisen, muotoilun, niittauksen ja jopa linjan havaitsemisen. Epäsäännöllisille osille, joissa on useita mutkia ja ominaisuuksia, progressiivinen suutin on ainoa käytännöllinen tapa saavuttaa automatisoitu volyymituotanto.
Hyödyllinen nyrkkisääntö: jos valmis osa on litteä, yhdistelmämuotti kannattaa harkita. Jos siinä on mutka, muoto tai koottu ominaisuus, keskustelu siirtyy lähes aina progressiiviseen työkaluun.
Tuotantonopeus ja -volyymi
Yhdistelmäsuutin antaa yhden valmiin osan iskua kohden, mutta se riippuu yksiosaisesta syötöstä ja purkamisesta, joten sen rytmi on kohtalainen. Se sopii pienille ja keskisuurille tilavuuksille erittäin tarkkoihin litteisiin osiin. Se on myös helppo korjata, ja sen tarkkuus pysyy vakaana pitkiä ajoja.
Progressiivinen meisti toimii jatkuvalla nauhansyötöllä korkealla meistotaajuudella. Kun nauha on ladattu, puristin voi toimia pitkiä jaksoja vähäisellä valvonnalla. Siksi progressiivinen työkalut hallitsevat suurivolyymeistä ja nopeita töitä autoelektroniikan, uuden energian ja liitinpäätteiden valmistuksessa.
Volyymi vaikuttaa myös materiaalin käyttöön. Progressiivinen muotti tarvitsee kannakkeen pitämään osaa nauhassa, mikä voi kuluttaa enemmän materiaalia yksinkertaisissa muodoissa. Erittäin suurella ajolla tämä on yleensä suurempi kuin nopeus ja työvoiman säästöt, mutta pienellä litteillä osilla se voi kaataa tasapainon takaisin kohti yhdistelmämuottia.
Työkalukustannukset ja huolto
Yhdistelmäsuuttimet ovat rakenteeltaan yksinkertaisia, halpoja rakentaa, nopeita toimittaa ja helppoja huoltaa. Pienierätilauksille ne tarjoavat erinomaista arvoa, vaikka niiden prosessialue on kapea.
Progressiiviset muotit sisältävät monimutkaisen usean aseman suunnittelun, korkeammat suunnitteluvaikeudet, suuremmat alkukustannukset ja pidemmän toimitusajan. Vastineeksi ne tarjoavat pitkän käyttöiän ja vakaan ajon. Kun työkaluinvestointi on hajautettu suurelle ajolle, yksikköhinta putoaa erittäin alhaiseksi , joka sopii pitkäaikaisiin, vakaisiin eräprojekteihin.
Huolto noudattaa samaa kaavaa. Yhdistelmäsuutin voidaan yleensä huoltaa rutiininomaisella teroituksella ja tarkastuksella. Progressiivinen muotti tarvitsee ammattimaista huoltoa ja huolellista virheenkorjausta, koska yhden aseman kulunut lävistys voi vaikuttaa jokaiseen asemaan sen jälkeen.
Tyypilliset sovellukset
Yhdistelmämuotteja käytetään tiivisteissä, aluslevyissä, litteissä levyissä, tarkkuuspeitelevyissä, litteissä liittimissä ja muissa erittäin ohuissa litteissä osissa, joissa on tiukat reiän samankeskisyys- ja tasaisuusvaatimukset.
Progressiivisia muotteja käytetään liitinnapoissa, relekoskettimissa, uusissa energiasirpaleissa, akkuliittimissä, taivutetuissa pidikkeissä, epäsäännöllisissä suojatölkkeissä ja niitatuissa kokoonpanoissa. Jos projektisi sisältää näitä muotoiltuja komponentteja, valikoimamme mukautetut metallileimausosat on hyvä paikka aloittaa.
| Vertailu | Yhdistetty kuolee | Progressiivinen Die |
|---|---|---|
| Prosessin logiikka | Samanaikainen toiminta yhdellä asemalla | Peräkkäiset toiminnot useiden asemien välillä |
| Tarkkuus | Erittäin korkea, ei kumulatiivista toleranssia | Korkea, pieni korkeusvirhe |
| Muodostuskyky | Vain tasainen tyhjennys ja lävistys | Taivutus, piirtäminen, niittaus ja paljon muuta |
| Tuotantotila | Yksiosainen lähtö, keskinopeus | Jatkuva nauhansyöttö, suuri nopeus |
| Äänenvoimakkuus | Pienestä keskikokoiseen | Korkeasta erittäin korkeaan |
| Työkalujen hinta | Pienemmät alkukustannukset | Korkeammat alkukustannukset, alhaisemmat yksikkökustannukset massatuotannossa |
| Huolto | Helppoa | Vaatii ammattimaista huoltoa ja virheenkorjausta |
Materiaalien ja osien suunnitteluun liittyvät näkökohdat
Materiaalin paksuus ja tyyppi vaikuttavat päätökseen yhtä paljon kuin osan muoto. Erittäin ohut materiaali on helppo vääntyä, kun se työnnetään useiden asemien läpi, mikä on yksi syy, miksi erittäin ohuita litteitä osia pidetään usein yhdistelmämuotteissa. Kovemmat tai joustavammat materiaalit sen sijaan saattavat tarvita kontrolloituja muovausvaiheita, joita vain progressiivinen asettelu voi tarjota.
Myös osien suunnittelulla on merkitystä. Reikien sijoittaminen liian lähelle reunaa tai taivutusviivaa voi aiheuttaa muodonmuutoksia kummassakin muotityypissä. Piirustuksen valmistettavuuden tarkistaminen ennen työkalun aloittamista on paljon halvempaa kuin muotin korjaaminen jälkeenpäin, ja pienet suunnittelusäädöt voivat usein siirtää osan monimutkaiselta työkalureitiltä yksinkertaisempaan.
Mieti lopuksi, mitä tapahtuu leimauksen jälkeen. Päällystys-, lämpökäsittely- tai kokoonpanovaiheet voivat asettaa ylimääräisiä rajoituksia jäysteen korkeudelle, tasaisuudelle ja mittojen stabiiliudelle, ja näistä rajoista tulee sopia ennen muotin suunnittelua.
Yleisimmät virheet kuoppia valittaessa
Useimmat työkaluongelmat juontavat juurensa meistin tyypin ja projektin todellisten vaatimusten väliseen yhteensopimattomuuteen. Neljä mallia tulee esiin toistuvasti:
- Progressiivisen muotin valinta lyhyelle aikavälille ja sen jälkeen huomata, että työkalukustannukset hallitsevat jokaisen osan hintaa.
- Yhdistelmäsuuttimen valitseminen osalle, joka myöhemmin saa pienen mutkan tai kohokuvioidun ominaisuuden, mikä pakottaa kalliin uudelleensuunnittelun.
- Toiminnon vaatimaa tiukempi toleranssien määrittäminen työntää projektia kohti kalliimpia työkaluja ilman todellista hyötyä.
- Vuosiennusteen huomiotta jättäminen. Muutamasta tuhannesta kappaleesta alkava osa voi kasvaa pitkän tähtäimen ohjelmaksi, ja työkalusuunnitelman tulee mahdollistaa se.
Jakamalla odotetun määrän ja kaikki ominaisuudet työkalukumppanisi kanssa alussa vältetään useimmat näistä ongelmista.
Kun molemmat kuolintyypit toimivat yhdessä
Valinta ei aina ole joko-tai. Joissakin projekteissa käytetään yhdistelmäsuulaketta litteän aihion tuottamiseen tiiviisti sijoitetuilla rei'illä ja erillistä muovausmuotia lisäämään taivutuksia jälkeenpäin. Toiset käyttävät progressiivista suulaketta muotoillulle kappaleelle ja toissijaista toimintaa kriittiseen ominaisuuteen.
Nämä hybridireitit ovat järkeviä, kun yksi ominaisuus vaatii yhdistetason paikannustarkkuutta, kun taas muu osa on muotoiltava. Kokenut työkaluinsinööri vertaa ylimääräistä käsittelyä saavutettuun tarkkuuteen ja suosittelee yksinkertaisinta reittiä, joka täyttää piirustuksen.
Kuinka valita oikea matriisi omalle osallesi
Aloita kolmella kysymyksellä. Onko osa litteä vai tarvitseeko sitä taivuttaa ja muotoilla? Kuinka tiukat reiän sijainnin ja tasaisuuden toleranssit ovat? Ja mikä on odotettu vuosituotanto?
Valitse yhdistelmäsuulake erittäin tarkkoihin litteisiin osiin ja pieniin eriin. Valitse progressiivinen muotti monimutkaisia muotoisia osia ja nopeaa automaattista massatuotantoa varten. Kumpikaan ei ole parempi kaikissa tapauksissa; jokainen sopii eri skenaarioon, ja paras ratkaisu on se, joka on sovitettu osarakenteeseen, toleranssivaatimuksiin ja vuosivolyymiin.
Työskentely kanssa Suzhou Shuangqisi Mold Equipment Co., Ltd. leimaamalla meistit ja osat
klo Suzhou Shuangqisi Mold Equipment Co., Ltd. , suhtaudumme muottien valintaan suunnittelupäätöksenä myyntipäätöksen sijaan. Suunnittelijamme tarkistavat piirustuksen, toleranssivaatimukset ja vuosivolyymin ja suosittelevat sitten työkalureittiä, joka tasapainottaa tarkkuuden, tehokkuuden ja tuotantokustannukset.
Voit tutustua meidän tarkkuusmetallileimausmuotit jos tarvitset työkaluja omalle tuotantolinjallesi tai työskentele kanssamme valmiiden komponenttien parissa meidän kauttamme metalliset leimausosat palvelua. Lähetä meille osapiirustus ja odotettu tilavuus sekä Suzhou Shuangqisi Mold Equipment Co., Ltd. tulee takaisin työkalujen ja tarjousehdotuksen kanssa.
Edellinen viesti
In-Die-niitaus progressiivisiin leimausmuotteihin: periaatteet ja sovellukset
Seuraava viesti
Alumiinileimaustoimittajat: valmiuksien, riskin ja sopivuuden arvioiminen
Meidän Tuotteet.
Aloita yrityksesi OEM-valmistajan kanssa täällä!

Tarjoa maailmanlaajuisille asiakkaille täydellisiä avaimet käteen -ratkaisuja
kautta
innovaatio!
PIKALINKIT
YHTEYSTIEDOT.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kiina
Tekijänoikeus © Suzhou Shuangqisi Mold Equipment Co., Ltd. Kaikki oikeudet pidätetään. Mukautettu leimaustyökalu Metallin leimauslevyjen valmistajat
