-
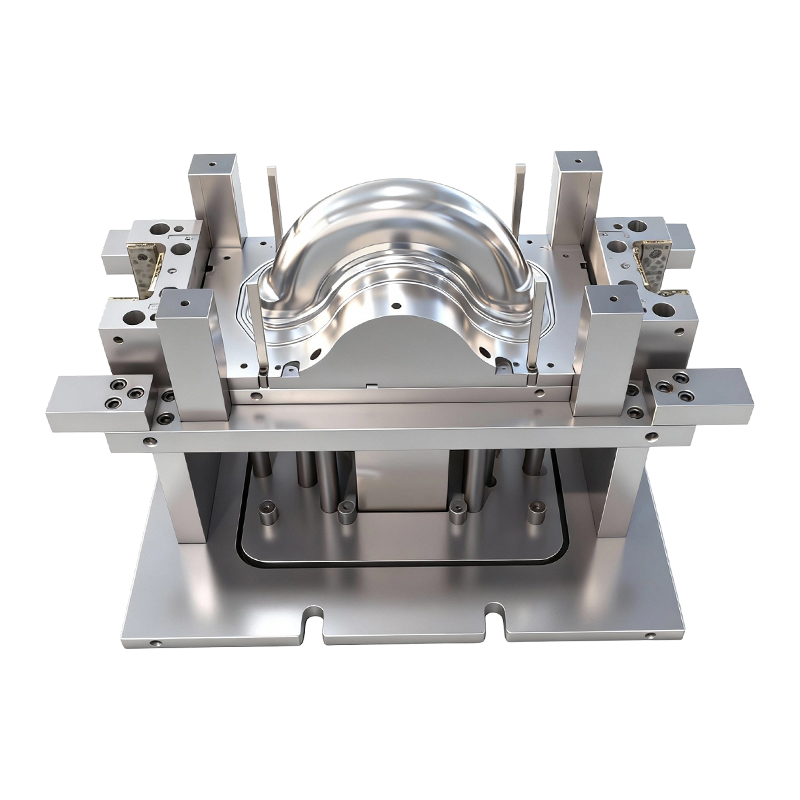
Syvävetomuotti kaksipyöräisten sähköautojen etu- ja takapyörille
Tämä kaksipyöräisten sähköajoneuvojen etu- ja t...
-
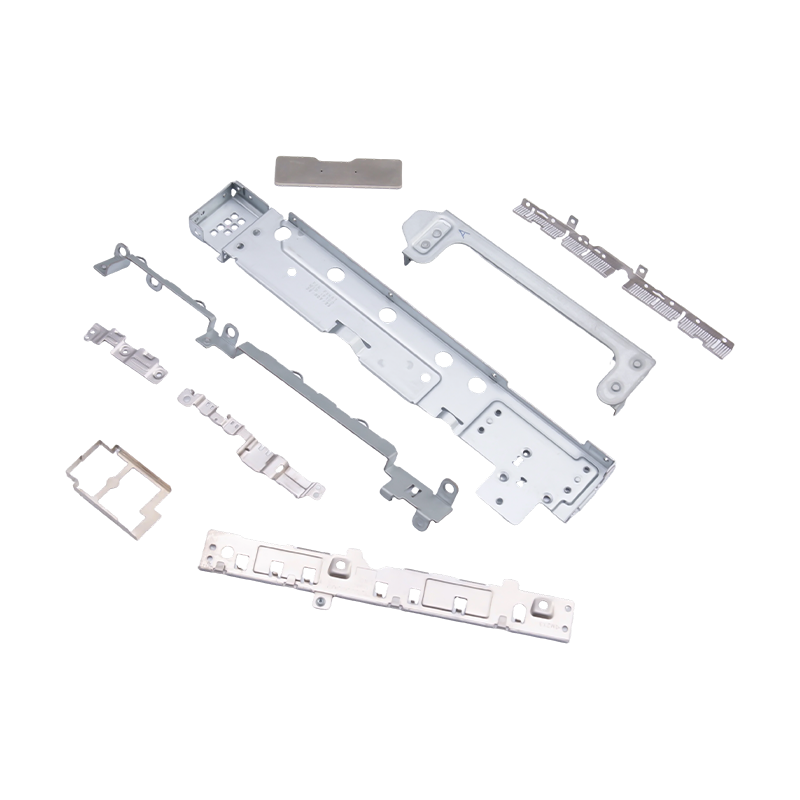
Pienet leimatut osat kannettaville tietokoneille ja matkapuhelimille
Kannettavien tietokoneiden ja matkapuhelimien p...
-
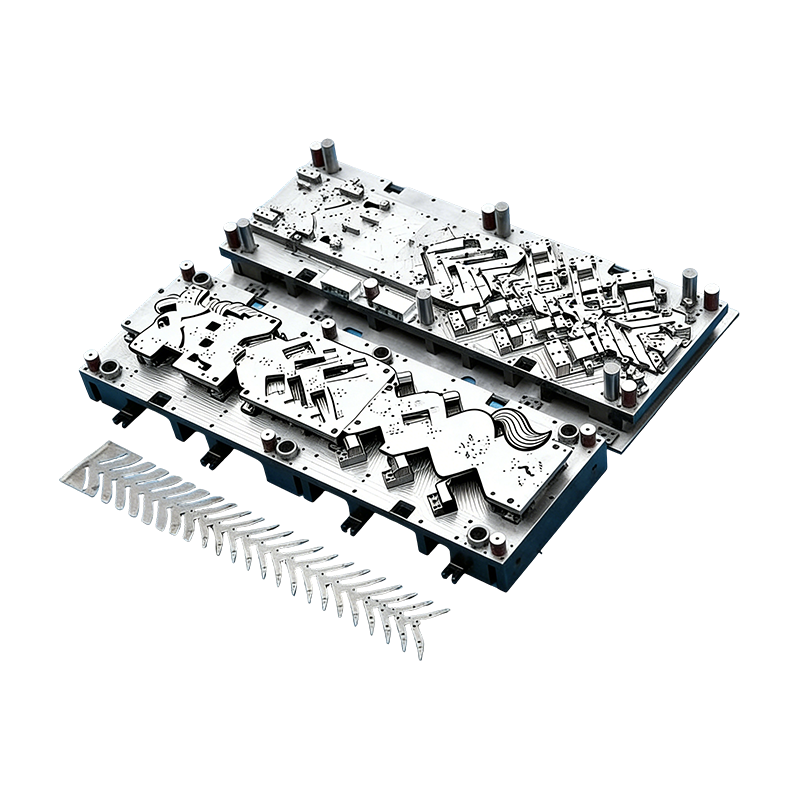
Progressiiviset muotit autojen osiin
Tämä jatkuva muotti autojen moottorikoteloille ...
-
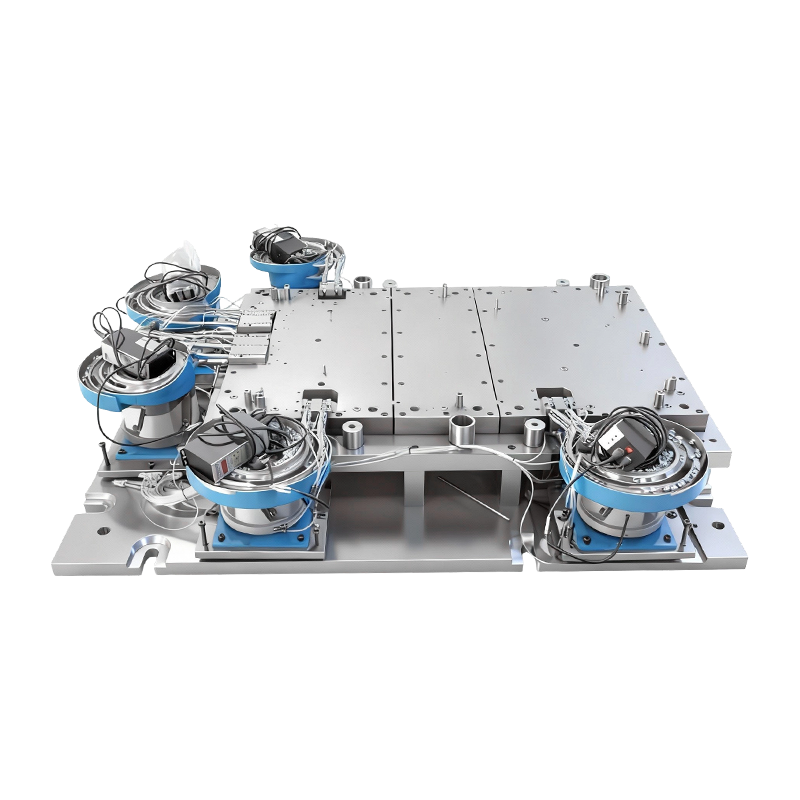
Automaattinen niittausmuotti suurille tietokonekoneille
Tämä automaattinen niittausmuotti suurelle tiet...
-
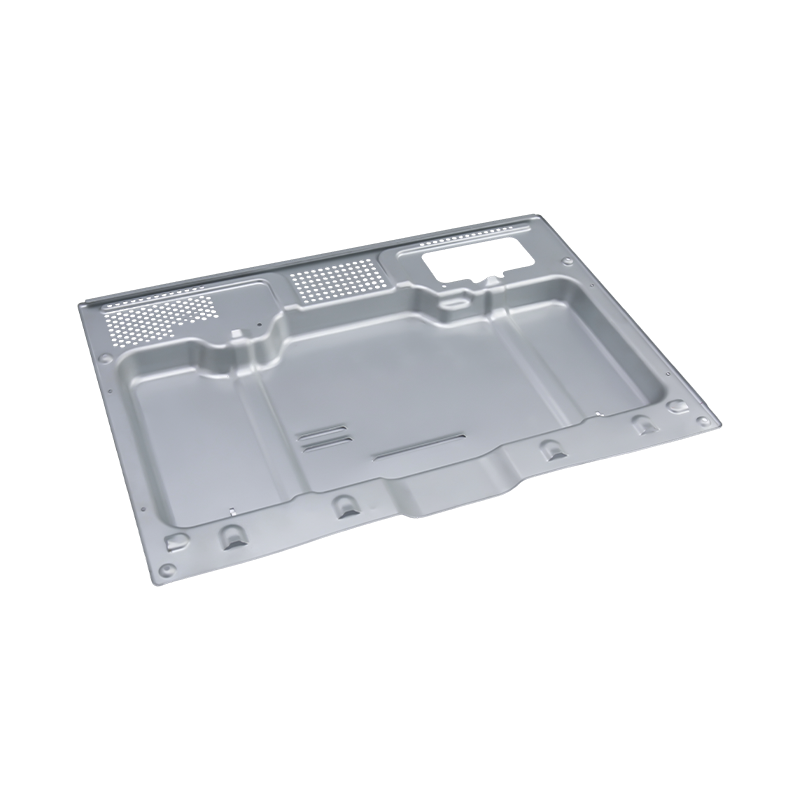
Huippuluokan uunin leimausosat
Huippuluokan uunin leimausosamme ovat tarkasti ...

Teollisuuden uutisia
Kotiin / Uutiset / Teollisuuden uutisia / In-Die-niitaus progressiivisiin leimausmuotteihin: periaatteet ja sovellukset
In-Die-niitaus progressiivisiin leimausmuotteihin: periaatteet ja sovellukset
2026-09-24
Mitä In-Die-niitaus tekee progressiivisen dian sisällä
Useimmat meistetut kokoonpanot kulkevat kahden erillisen toimenpiteen läpi: osat muodostetaan yhdessä muotissa ja kuljetetaan sitten puristimeen tai telineeseen, jossa ne liitetään. In-die niittaus poistaa tämän toisen matkan. Niittausasema sijaitsee moniasemaisen progressiivisen muotin sisällä, joten lävistys, taivutus, pinoaminen, niitin syöttö, niittaus, muotoilu ja tyhjennys tapahtuvat kaikki yhdessä jatkuvassa työkalussa.
Tuloksena on viimeistelty, pysyvästi liitetty monikerroksinen komponentti yhdellä painalluksella. Koska liitos tehdään esivalmistetulla, itsenäisellä niitillä, prosessi eroaa hitsauksesta, puristamisesta ja offline-puristinniitauksesta. Siinä ei ole lämpösyöttöä eikä erillistä kokoonpanokennoa, eikä käyttäjän tarvitse siirtää osittain valmiita osia koneesta toiseen.
Logiikka on sama kuin missä tahansa progressiivinen leimausprosessi verrattuna siirtoleimaukseen : nauha etenee kiinteällä askeleella, ja jokainen asema tekee yhden työn. In-die-niitaamisesta erottuvaa tekee se, että yksi näistä töistä on mekaaninen liitostoiminto, joka on ajoitettu puristusiskulle ja jota ohjaa itse muotin jäykkyys.
Nelivaiheinen työkierto
Jokainen niittausasema noudattaa samaa järjestystä, olipa osa mikä tahansa. Sen ymmärtäminen tekee helpommaksi nähdä, missä tarkkuus on voitettu tai hävitty.
Esimuovaus ja asemointi
Kantonauha ohjataan paikoilleen tarkkuusohjaimilla. Lävistys- ja taivutusasemat toimivat sitten peräkkäin pinoamalla levykerrokset ja kohdistaen niitinreiät niin, että ne ovat koaksiaalisia ennen niitin käyttöönottoa. Jos reikiä ei ole kohdistettu tässä kohdassa, mikään niittauslävistys ei voi pelastaa liitosta myöhemmin.
Automaattinen niitin syöttö
Ulkoinen tärykulhojen syöttölaite lajittelee niitit ja toimittaa ne yksi kerrallaan ilmateitse alemmassa muotissa olevalle asemointiasemalle. Anturit tarkkailevat puuttuvia tai jumiutuneita niittejä. Kun ne havaitsevat vian, ne laukaisevat puristussuojan välittömästi, joten huono syöttö pysäyttää puristimen sen sijaan, että se vahingoittaisi työkalua tai tuottaisi viallisen osan.
Kylmäniitaus ja -muovaus
Puristimen laskeutuessa niittauslävistin kohdistaa pystysuuntaista voimaa. Niitin varsi kulkee valmiiksi lävistettyjen reikien läpi, ja pyrstö leviää ja painuu suutinrajoitusta vasten muodostaen kiinteän niitinpään. Kerrokset on lukittu yhteen ilman rakoa niiden välillä ja koko tapahtuma on kylmäplastinen muodonmuutos.
Muotoilu ja purkaus
Suulakkeen avautumisen jälkeen kokoonpano siirtyy muotoilu-, mittakalibrointi- ja tarkastusasemille, sitten lopulliseen tyhjennykseen. Valmis komponentti jättää muotin valmiiksi niitatuksi ja jo tarkastetuksi.
In-die niittausjärjestelmän ydinmoduulit
Luotettava niittausmuotti on oikeastaan neljä järjestelmää, jotka toimivat yhtenä. Jommankumman heikkous näkyy nopeasti romusäiliössä.
| Moduuli | Pääkomponentit | Mitä se hallitsee |
|---|---|---|
| Pääleimausmuotti | Lävistys-, taivutus-, muotoilu- ja tyhjennysasemat | Nauhojen asemointi ja kerrosten kohdistus |
| Automaattinen niitin syöttö | Tärymalja, erotus ja pneumaattinen toimitus | Yksi niitti, oikeassa paikassa, jokainen veto |
| Tarkka niittausyksikkö | Niittauslävistys, asemointiosa, korkeapaineinen aihion pidike, ohjausosat | Pään muoto, nivelten kireys ja yhtenäisyys |
| Havaitseminen ja suojaus | Anturit puuttuville, löystyneille tai juuttuneille niiteille | Estää vikoja ja kuolee törmäyksiä |
Niittausyksikkö ansaitsee erityistä huomiota. Sen lävistys, välikappale, aihion pidike ja ohjaimet päättävät, kuinka vakaa liitos on ensimmäisestä vedosta miljoonasosaan. Jäykkä muottirakenne ja erittäin tarkka ohjausjärjestelmä pitävät niittaustarkkuuden ja lukitusvoiman toleranssin sisällä, koska mikään prosessissa ei ole riippuvainen käyttäjän taidoista.
Miksi yksi paikannusviittaus parantaa tarkkuutta
Offline-kokoonpanossa jokainen käsittelyvaihe aiheuttaa uuden kiristysvirheen. Osa nostetaan, asetetaan telineeseen, sijoitetaan uudelleen ja liitetään. Pieniä poikkeamia kertyy jokaisessa vaiheessa.
In-die-niitaus välttää tämän, koska kantonauha toimii yhtenä paikannusreferenssinä ensimmäisestä asemasta viimeiseen. Niitti sijoitetaan aina suhteessa piirteisiin, jotka on lävistetty samassa meistissä, samalle nauhalle hetkiä aikaisemmin. Siksi prosessi tarjoaa niin yhtenäisen niitin asennon, pään korkeuden ja vetolujuuden erittäin pitkillä tuotantoajoilla.
Sama integraatio tukee suurta tuotantoa. Kun syöttö, liittäminen ja tarkastus on automatisoitu muotin sisään, työmäärä laskee, puolivalmiiden osien liikevaihto katoaa ja jatkuva tuotanto miljoonien kappaleiden volyymeilla tulee käytännölliseksi.
Johtavien pinnoitteiden suojaaminen
Sähköosien osalta liitosmenetelmä on yhtä tärkeä kuin liitos. Hitsauslämpö voi polttaa pois tai hapettaa pinnoitetun pinnan, ja vaurioitunut pinnoite merkitsee suurempaa kosketusvastusta juuri siellä, missä osan täytyy johtaa.
Kylmäniitaus välttää tämän ongelman. Prosessi ei käytä lämpöä, joten nikkeli-, hopea- ja kultapinnoitteet pysyvät ennallaan ilman hapettumista tai palamishävikkiä, eikä levyä ole poistettu. Tämä on yksi tärkeimmistä syistä, miksi prosessi sopii tarkkuussähkökomponentteihin ja uusiin energiaa johtaviin osiin, joissa vakaa johtavuus on suunnitteluvaatimus eikä etusija.
Valinta puoliputkimaisten ja kiinteiden niittien välillä
Molempia niittityyppejä voidaan syöttää automaattisesti muotiin ja häiritä kylmämuovauksella, joten valinta riippuu liitoksen kantamasta kuormasta.
- Puoliputkimaiset niitit ovat valtavirran valinta. Niiden ontto varsi tarvitsee vähemmän muovausvoimaa, mikä sopii useimpiin ohutlevyihin tarkkuusliitäntöihin.
- Kiinteät niitit käytetään paikoissa, joissa liitos kohdistuu raskaaseen tai suureen vetokuormitukseen ja täyteläisempi, vahvempi varsi on lisämuovausvoiman arvoinen.
Materiaalien yhteensopivuus on laaja. Yleiset meistomateriaalit, kuten kylmävalssattu teräs, ruostumaton teräs, kupari, messinki ja alumiiniseos, voidaan kaikki yhdistää tällä tavalla. Koska nämä metallit eroavat joustonsa ja kovuuden suhteen, niittauslävistys ja suutinsisäke on yleensä viritetty tietyn materiaalipinon mukaan.
Tyypilliset sovellukset
In-die-niitaus on yleisintä silloin, kun mittatarkkuus, johtavuus ja toistettavuus ovat tärkeitä yhtä aikaa. Päätoimialat ovat autoelektroniikka, uudet energiasähköjärjestelmät, tarkkuuskodinkoneet ja teollisuuden ohjauskytkimet.
Tyypillisiä osia ovat mm.
- Rele hopeiset kosketinkokoonpanot
- Akun liitäntä sirpaleet
- Kiskot
- Liitinpäätekokoonpanot
- Vaihda johtavaa laitteistoa
- Tarkkuussuojakomponentit
Nämä osat jakavat pienen, ohuen geometrian, joka on valmistettu erittäin suuria määriä, ja liitoksen on oltava sähköisesti ja mekaanisesti luotettava. Tässä profiilissa yksitahtinen, täysin automatisoitu niittaussuulake maksaa takaisin nopeimmin.
Suunnittelupisteet, jotka ratkaisevat, toimiiko meisti
In-die-niitaus näyttää yksinkertaiselta, kun se on käynnissä, mutta yksityiskohdat asetetaan kauan ennen ensimmäistä kokeilua. Muutamilla päätöksillä on suurin painoarvo.
- Nauhan asettelu. Niittausasema tarvitsee riittävästi tilaa lävistimelle, terälle ja syöttöpolulle, ja nauhan tulee pysyä vakaana sitä edeltävien taivutus- ja pinoamisasemien läpi.
- Reikien kohdistus. Jokaisen kerroksen lävistettyjen reikien on oltava niitin välyksen sisällä, joten ohjaus- ja ohjausrakenne on otettava huomioon yhdessä nauhavälin kanssa.
- Ruokinnan luotettavuus. Niitin suunnan, erotuksen ja toimituksen on oltava toistettavissa täydellä puristusnopeudella. Syöttöhäiriöt ovat yleisin syy seisokkeihin.
- Anturin kattavuus. Tunnistuksen tulee vahvistaa niitin läsnäolo ennen iskua ja kiinnittää löystyneet tai juuttuneet niitit sen jälkeen, jotta viat eivät koskaan kulje alavirtaan.
- Huoltopääsy. Niittilävistykset ja -terät kuluvat. Nopeaa vaihtoa varten suunniteltu muotti pitää käytettävyyden korkeana pitkän tuotantoiän ajan.
Tiimit, jotka pitävät niittausasemaa jälkiajatuksena, löytävät nämä rajat yleensä kokeilun aikana. Ryhmät, jotka suunnittelevat koko etenemisen yhdessä, pyrkivät välttämään niitä.
Mihin In-Die niittaus sopii leimausohjelmaan
In-die niittaus on osa laajempaa integroitujen toimintojen perhettä. Se jakaa filosofiansa kierteittämisessä ja muissa liittämisvaiheissa, jotka siirtävät kokoonpanotyöt painoon, aihetta käsitellään tarkemmin tässä kuinka leimaaminen ja liittäminen sulautuvat yhteen painallukseen .
Se, onko se oikea valinta, riippuu osasta. Se palkitsee suuret volyymit ja vakaat mallit, koska työkaluinvestointi jakautuu useisiin osiin. Se on vähemmän houkutteleva erittäin pienille määrille tai kokoonpanoille, joiden geometria muuttuu usein. Oikean alueen ohjelmissa toissijaisen kokoonpanovaiheen poistaminen voi kuitenkin lyhentää läpimenoaikaa ja vähentää käsittelyvaurioita samanaikaisesti.
Rakenna niittausmuotit ja -osat Suzhou Shuangqisin kanssa
Niittaussuutin toimii vain yhtä hyvin kuin sen takana oleva työkalu. Suzhou Shuangqisi suunnittelee ja valmistaa tarkkoja progressiivisia työkaluja ja yrityksen elektroniset leimausmuotit pienille, erittäin tarkoille komponenteille ovat luonnollinen lähtökohta liitin-, kosketin- ja virtakisko-ohjelmille, jotka vaativat integroitua niittausta.
Jos osa on liitin tai liitin, nopea progressiivinen leimaussuulake liitin- ja pääteosille näyttää, minkä tyyppiselle moniasematyökalulle tämä työ perustuu. Monimutkaisempia asetteluja varten, joissa on useita asemia, moniasemainen progressiivinen leimaussuutin kovametalliterillä käsittelee työkalujen pitkää käyttöikää vaativassa ja suurivolyymissa tuotannossa.
Niitin syöttö, tunnistus ja puristussuojaus ovat yhtä lailla automaatio- kuin työkaluongelmia, ja niitä voidaan tukea leimausautomaatiolaitteet ruokinnassa ja käsittelyssä . Ostajat, jotka haluavat hankkia valmiita komponentteja työkalujen sijaan, voivat selata elektroniset leimausosat asiakkaan piirustusten mukaan tai tarkista täydellinen valikoima leimausosia .
Samat yhdistämisperiaatteet ulottuvat uusiin energialaitteistoihin. Esimerkiksi ohjelmat, jotka yhdistävät johtavat yhteydet muodostettuihin koteloihin, voivat tarkastella akun kannen leimausosat sähköajoneuvoihin referenssinä suurformaatin tasaisuuteen ja muotoilun ohjaukseen.
Niittausprojektin aloittaminen
Nopein tapa arvioida toteutettavuus on lähettää piirustukset, niitin erittely, levymateriaali ja paksuus sekä vuositilavuus. Näistä neljästä syötteestä insinööritiimi voi neuvoa nauhan asettelun, syöttötavan ja sen, sopiiko puoliputkimainen vai kiinteä niitti kuormaan.
Jos sinulla on niitattu kokoonpano, joka on tällä hetkellä liitetty offline-tilaan, tai uusi johtava komponentti, joka on vielä konseptivaiheessa, ota yhteyttä Suzhou Shuangqisi -insinööritiimiin keskustellaksesi niittausmuottivaatimuksistasi . Varhainen keskustelu nivelestä säästää yleensä enemmän aikaa kuin mikään myöhempi muutos stanssaukseen.
Edellinen viesti
Autojen osien progressiivinen leimaus: muottimet, toleranssit, kustannukset ja tilavuusopas
Seuraava viesti
Yhdistelmäsuulake vs. progressiivinen suulake: erot, sovellukset ja valinta
Meidän Tuotteet.
Aloita yrityksesi OEM-valmistajan kanssa täällä!

Tarjoa maailmanlaajuisille asiakkaille täydellisiä avaimet käteen -ratkaisuja
kautta
innovaatio!
PIKALINKIT
YHTEYSTIEDOT.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kiina
Tekijänoikeus © Suzhou Shuangqisi Mold Equipment Co., Ltd. Kaikki oikeudet pidätetään. Mukautettu leimaustyökalu Metallin leimauslevyjen valmistajat
