-
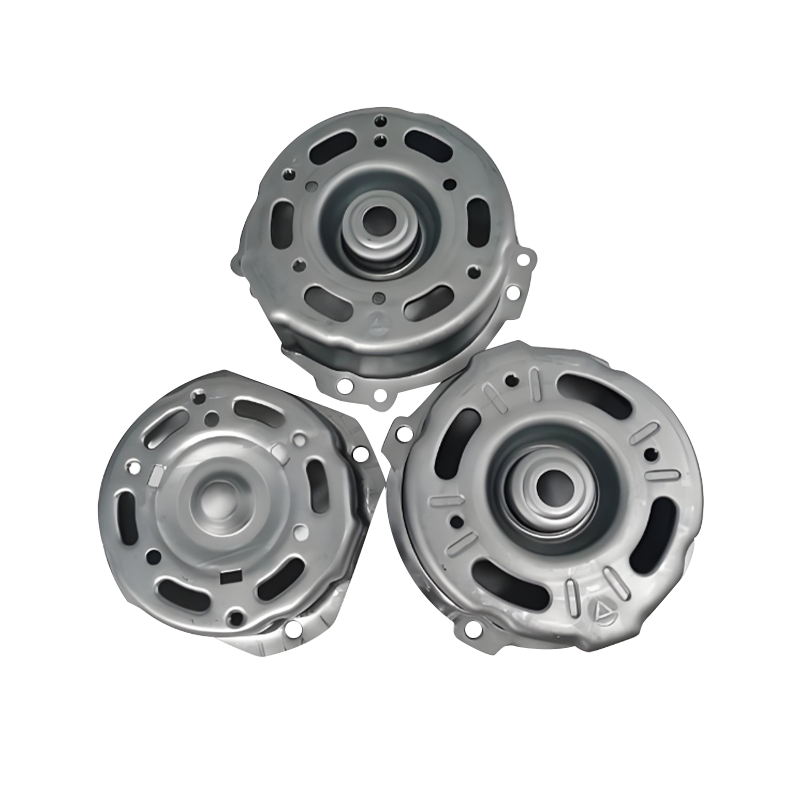
Autojen moottorikoteloiden leimausosat
Autojen moottorikoteloiden leimausosat ovat kes...
-
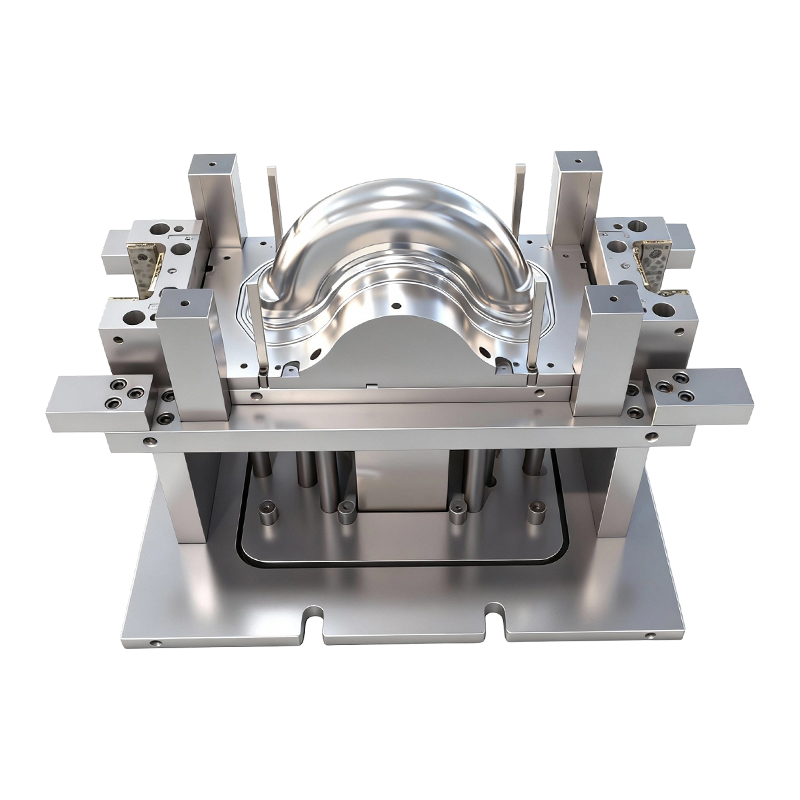
Syvävetomuotti kaksipyöräisten sähköautojen etu- ja takapyörille
Tämä kaksipyöräisten sähköajoneuvojen etu- ja t...
-
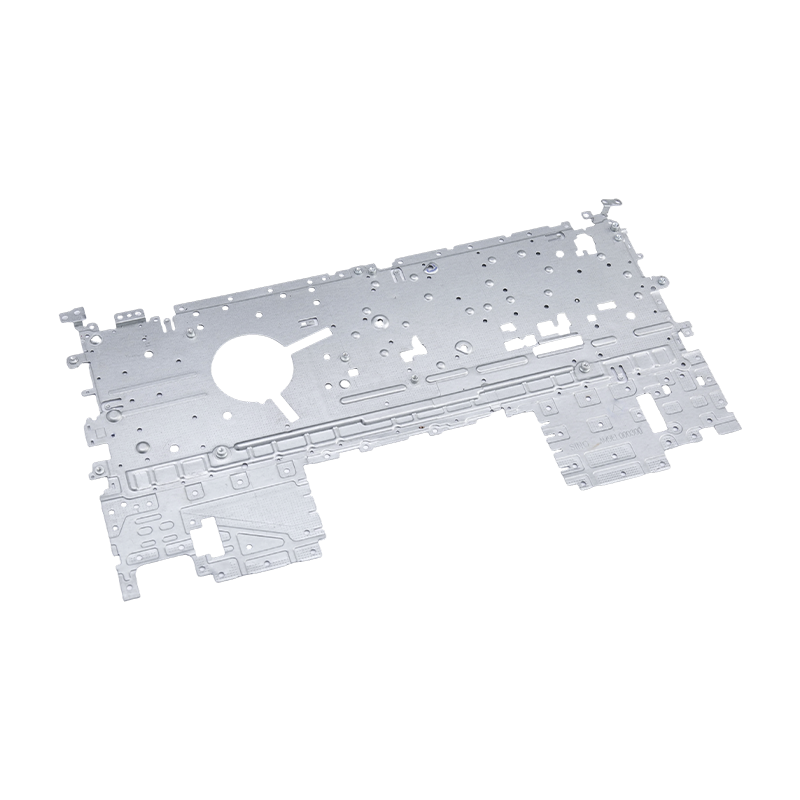
Kannettavan tietokoneen leimausosat
Kannettavan tietokoneen leimausosamme ovat tark...
-
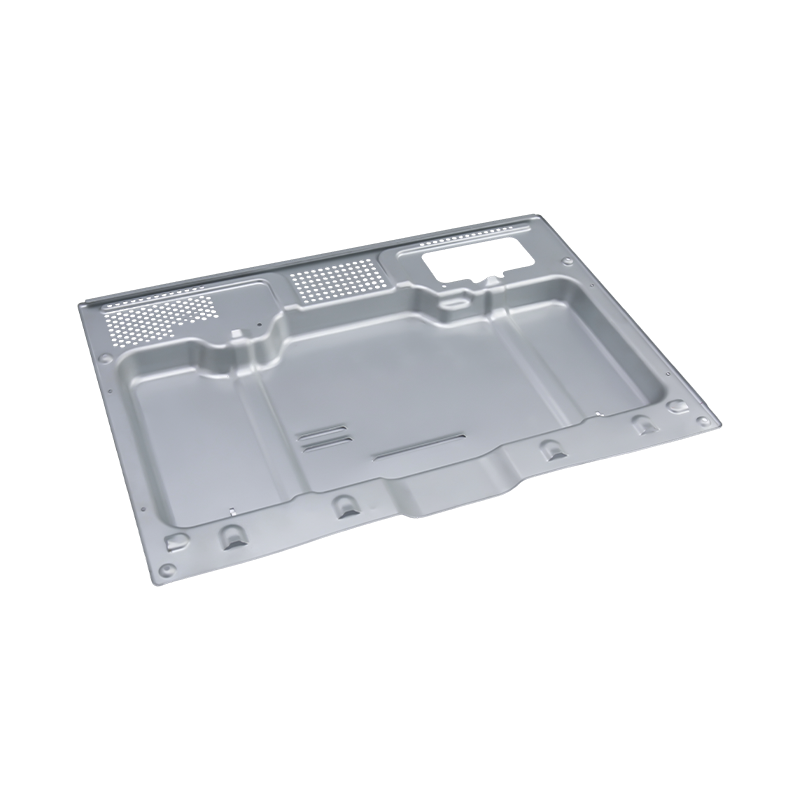
Huippuluokan uunin leimausosat
Huippuluokan uunin leimausosamme ovat tarkasti ...
-
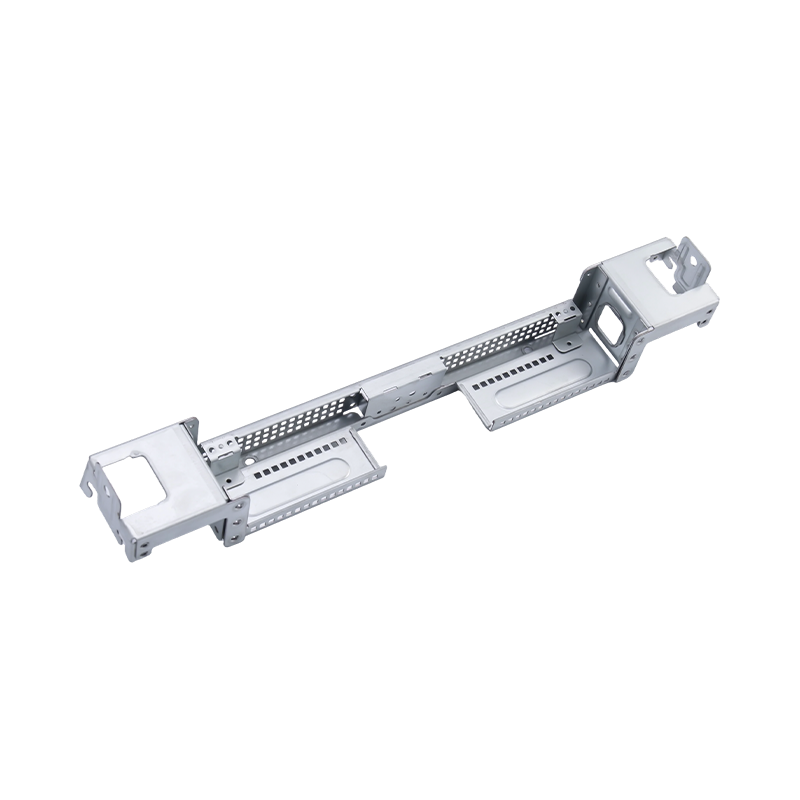
Korkealaatuiset suuret tietokoneen leimausosat
Huippuluokan suuret tietokoneleimaosamme ovat t...
-
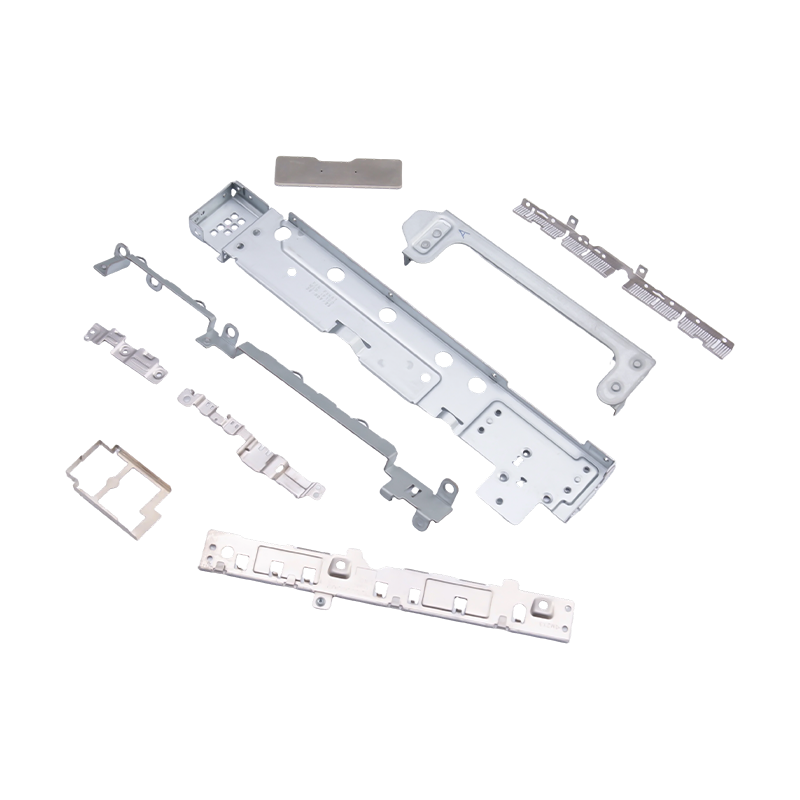
Pienet leimatut osat kannettaville tietokoneille ja matkapuhelimille
Kannettavien tietokoneiden ja matkapuhelimien p...

Teollisuuden uutisia
Kotiin / Uutiset / Teollisuuden uutisia / Autojen osien progressiivinen leimaus: muottimet, toleranssit, kustannukset ja tilavuusopas
Autojen osien progressiivinen leimaus: muottimet, toleranssit, kustannukset ja tilavuusopas
2026-10-08
Ota 1,8 mm HSLA 340 -istuinkiinnike. Käytä sitä 14-asemaisella progressiivisella käämityksellä, ja kappalehinta on yleensä noin 40 prosenttia siitä, mitä kuuden yksitoimisen puristimen manuaalinen kenno maksaisi. Progressiivinen linja pitää reiän asennon ±0,08 mm:n sisällä koko työvuorossa yhden käyttäjän latauskeloilla. Manuaalinen selli tarvitsee neljä ihmistä aihioiden syöttämiseen ja ajautuu edelleen toleranssin ulkopuolelle kolmannessa vuorossa. Tämä aukko on koko argumentti autojen osien asteittaiselle leimaamiselle – ja se pätee vain, kun tilavuus, nauhan asettelu ja työkaluteräs on määritetty oikein alusta alkaen.
Lyhyt vastaus useimpiin autoalan ohjelmiin:
- Progressiivisesta leimaamisesta tulee halvin reitti, kun vuotuinen määrä tyhjentää noin 150 000 - 200 000 kappaletta kiinnikeluokan osista, ja paljon alhaisempi, kun useat osanumerot jakavat yhden nauhan.
- Materiaalin käyttö – ei puristusnopeus – on suurin yksittäinen kustannusvipu. Kolmen prosentin nauhanleveyden vähennys ylittää tavallisesti kymmenen prosentin jaksoajan vähennyksen kokonaiskustannuksissa per osa.
- Toleranssit kerääntyvät asemien välillä, joten reiän sijainti, taivutuskulma ja tasaisuus on määritettävä tietyille asemille eikä pelkästään valmiille piirustukselle.
- Muotit, meistetut osat ja syöttöautomaatio tulisi suunnitella yhtenä järjestelmänä. Jaa ne kolmen toimittajan kesken ja toleranssipino on yleensä ensimmäinen uhri.
Missä progressiivinen leimaaminen voittaa vaihtoehdot
Progressiivinen meisti suorittaa jokaisen toimenpiteen - lävistyksen, piirtämisen, trimmauksen, muotoilun, laippauksen ja erottelun - yhdellä painalluksella, nauhan siirtyessä yhden askeleen per veto. Osaa ei koskaan käsittele henkilö toimenpiteiden välillä, mistä tulee sekä tarkkuus että työvoiman säästö. Taloudellisuus riippuu kolmesta muuttujasta: tilavuus, materiaalin paksuus ja kuinka monta asemaa geometria aidosti vaatii.
Ohuet, alle 3 mm:n osat suurella vuosivolyymilla ovat klassisia progressiivisia kandidaatteja. Raskaammat yli 6 mm:n osat tai syvävetoiset osat, jotka vaativat useita uudelleenpiirustusasemia, suosivat usein syväveto- tai siirtosuuttimia – työkalulaskua 20 aseman progressiivisessa muotissa 5 mm:n lattialevyelementissä on vaikea perustella neliluistia vastaan.
Nauhan asettelu
Jakoväli, radan leveys ja kannatinrakenne määräävät materiaalin käytön ennen kuin yksittäinen asema leikataan. 2 mm:n rainan pienennys 300 mm:n käämin yli on arvokkaampi kuin useimmat puristuspäivitykset.
Asemien määrä
Jokainen lisätty asema nostaa suulakekustannuksia, huoltokuormitusta ja puristimen tonnimäärää. Käyttämättömät asemat on joskus varattu tarkoituksella tulevaa versiota varten – halpa suojaus suunnittelun muutokselta.
Vetoisuusikkuna
Leikkausvoima huipentuu leikkaushetkellä. Suulake, joka sopii 250 T:n paperipuristimeen, voi ylittää sen kovalla nauhalla, joten 20–30 prosentin vetoisuusmarginaali on normaali käytäntö.
Työkaluteräslaatu
Päällystetty kovametalli tai jauhemetallurginen teräs lävistysasemilla pidentää uudelleenhiontavälejä erittäin lujilla nauhoilla, mutta vain silloin, kun muotin kenkä ja ohjauspilarit ovat riittävän jäykkiä yhteensopimaan.
Mitä todellisuudessa tapahtuu progressiivisen kuopan sisällä
Asemajärjestys kuljettaa suunnittelua. Tyypillinen autojen edistyksellinen työkalu avautuu ohjausreiällä ja loviasemalla, siirtyy ensimmäiseen vetoon tai muotoon, lisää viimeistelyä ja lävistystä materiaalin kovettuessa, sitten viimeistelee laippauksen, uudelleeniskun ja jakoleikkauksen, joka jättää osan telineeseen viimeiseen iskuun asti.
Kolme yksityiskohtaa ratkaisee, kestääkö työkalu toleranssin kuuden kuukauden tuotannon jälkeen. Ohjaustappien on kytkeydyttävä ennen leikkausasemaa nauhan asennon lukitsemiseksi. Irrotuslevyn tulee pitää nauha tasaisena vedon aikana, muuten paneeli ponnahtaa takaisin epätasaisesti. Ja romun on poistuttava alaspäin kourujen kautta ilman, että ne pääsevät koskaan uudelleen kaistalepolulle – palaava etana on yleisin yksittäinen katastrofaalisten kuoppivaurioiden syy.
Kehittyneillä lujilla teräksillä takaisinjoustokompensaatio on rakennettu muotoasemiin eikä korjattu myöhemmin. Muotinrakentajat tyypillisesti taivuttavat laippaa lasketun kulman verran ja iskevät sen sitten uudelleen, koska 590 MPa tai 780 MPa nauha ei pidä nimelliskulmaa yksinään. Ero progressiivisen ja siirrettävän metallileimauksen välillä johtuu siitä, kuinka osa kuljetetaan näiden asemien välillä – toinen luottaa nauhankannattimeen, toinen siirtomekanismiin – ja tämä valinta muuttaa työkalujen kustannuksia, sykliaikaa ja toleranssia, jonka voit realistisesti luvata.
Progressiivinen vs. siirto vs. manuaalinen: Vierekkäinen vertailu
Alla olevassa taulukossa verrataan kolmea reittiä keskikokoiselle autojen rakenteelliselle kannattimelle, noin 200 000 kappaletta vuodessa. Luvut ovat tyypillisiä toimittajien vertailuun käytettyjä suunnitteluarvoja, eivät tarjouksia.
Kriteeri
Progressiivinen kuole
Siirtomuotti
Manuaalinen / yksitoiminen
Investointi työkaluihin
Korkea
Keskikokoinen
Matala
Kpl hinta 200e/v
Matalaest
Mid
Korkeaest
Saavutettava reiän sijainti
±0,05 - ±0,10 mm
±0,10 - ±0,20 mm
±0,25 mm ja ajautuminen
Vaihtoaika
2-6 tuntia
1-3 tuntia
20-45 minuuttia
Työntekijöitä per vuoro
1
2
4-6
Parhaiten istuva volyyminauha
150k ja enemmän
50k - 150k
Alle 50k
 Progressiiviset muotit autojen moottorikoteloille ja pienille osille Korkea-volume progressive stamping mold for automotive motor housings, suited to precision production where part complexity and annual volume justify progressive tooling. Näytä tuote →
Huomaa, missä crossover sijaitsee. Alle noin 50 000 kappaletta vuodessa, työkalujen poistot hallitsevat ja manuaalinen reitti voittaa edelleen kokonaiskustannuksista. 50 000 ja 150 000 välillä vastaus riippuu osan monimutkaisuudesta ja siitä, voiko toinen osanumero jakaa saman nauhan – tämä jaettu nauhavaihtoehto on usein se, mikä saa progressiivisen työkalun maksamaan takaisin 18 kuukauden sisällä.
Kolme piilotettua mittaria, jotka määräävät linjan kannattavuuden
Tarjouksissa näkyy yleensä kappalehinta ja työkalukustannukset. Ne osoittavat harvoin materiaalin käyttöä, laitteiden yleistä tehokkuutta tai romun määrää sen jälkeen, kun työkalu on hiottu kahdesti. Nämä kolme numeroa eroavat usein enemmän kahden toimittajan välillä kuin tarjottu hinta.
Progressiivinen
OEE 76 %
Siirto
OEE 61 %
Manuaalinen solu
OEE 44 %
Progressiivisen linjan OEE heijastaa kolmea yhdessä toimivaa asiaa: puristimen saatavuutta, syöttö- ja kelojen vaihtokuria ja ensikierron tuottoa. Linja, joka kulkee nopeudella 60 lyöntiä minuutissa, mutta pysähtyy 40 minuutin välein tukoksen vuoksi, häviää tyypillisesti 45 iskulla minuutissa kulkevalle linjalle puhtaalla romupolulla. Kun vertailet toimittajia, kysy todellista kelan vaihtoaikaa, nousu- ja iskutaajuutta sekä osien lukumäärää uusintahiontojen välillä - ei suurinta puristusnopeutta.
Missä autoteollisuuden progressiivisia leimausosia käytetään
Progressiivinen työ hallitsee ajoneuvon suuria osia eikä koko rakennetta. Alla oleva jakelu heijastaa tyypillisiä osaperheitä, jotka on valmistettu progressiivisella ja moniasematyökaluilla.
- Sähköauto ja voimansiirto – 42 %: moottorikotelot, akun kansilevyt, suurjännitekupariset virtakiskot ja käyttöyksikön kiinnikkeet.
- Runko, istuin ja rakenne — 24 %: istuinrungot, vahvistuskannattimet, salpalevyt ja pienet runko-osat.
- Polttoaine, pakokaasu ja hyötyajoneuvo – 18 %: säiliön päätylevyt, lämpösuojat ja raskaiden kuorma-autojen kiinnikkeet.
- Elektroniikka ja teollisuuslaitteet — 16 %: palvelimen rungot, uunin kuoret, kannettavan tietokoneen ja puhelimen rakenneosat, servokäyttöjen kotelot ja kompressorikomponentit.
 Uusien energia-ajoneuvojen kuparikiskojen leimausosat Tarkkuusleimatut erittäin puhtaat kupariset virtakiskot sähköajoneuvojen korkeajännitteiseen virranjakoon, kun johtavat, pieniresistanssiset liitännät ja viereinen autoleimaus edellyttävät läheistä toimittajien integraatiota. Näytä tuote →
Kuparikiskoperhe on mainitsemisen arvoinen. Näissä osissa yhdistyy pehmeä, erittäin johtava materiaali vaativaan purse- ja tasaisuusspesifikaatioon, ja ne valmistetaan usein samaan aikaan viereisten laitteiden ympäröivien teräsosien kanssa. Toimittaja, joka hoitaa jo molempia autojen leimausosat ja elektronisessa leimauksessa on yleensä työkaluhuone ja metrologinen syvyys käsitellä molempia materiaalijärjestelmiä ilman pitkää oppimiskäyrää ensimmäisellä kerralla.
Progressiivisen leimausohjelman määrittäminen: Seitsemän vaihetta
Suurin osa progressiivisten ohjelmien kustannusten ylityksistä johtuu sekvensoinnista, ei itse suulakkeesta. Alla oleva järjestys kuvastaa, kuinka suunnittelu-, työkalu- ja automaatiopäätökset itse asiassa rajoittavat toisiaan.
- Korjaa ensin nauhan asettelu. Aseta jako, radan ja kelan leveys aihion geometrian mukaan ennen asemien lukumäärän valitsemista. Jokainen myöhempi päätös perii tämän geometrian.
- Määritä toleranssit asemille. Päätä, mikä asema omistaa reiän sijainnin, kumpi taivutuskulman ja mikä tasaisuuden. Epämääräisistä piirtotoleransseista tulee kiistoja PPAP:n aikana.
- Kokoa puristin marginaalilla. Laske leikkausvoiman huippu, älä keskimääräistä voimaa, ja säilytä 20–30 prosenttia tulevaa materiaalipäivitystä varten.
- Päätä automaation laajuus ajoissa. Kelojen lataus, suoristus, syöttölaite, romun kuljetin ja poistumiskäsittely muuttavat muotin korkeutta ja syklin ajoitusta, jos ne saapuvat projektin myöhässä.
- Suorita die simulointi. Muovaussimulaatio saa kiinni ponnahdus- ja ohennuksesta ennen teräksen leikkaamista, mikä on paljon halvempaa kuin valmiin muottiaseman korjaaminen.
- Suunnittele uudelleenhiontasykli. Kirjaa osien määrä teroitusten välillä ensimmäisestä tuotantopäivästä lähtien, jotta työkalun käyttöiästä tulee mitattavissa oleva kustannusrivi oletuksen sijaan.
- Tarkista tuotantotyökalut. Rakenna työkalun ulkopuoliset näytteet ja täysi PPAP lopulliseen suulakkeeseen, älä prototyyppityökaluun, tai toleranssipino liikkuu, kun todellinen nauha saapuu.
 Mukautetut leimausautomaatiolaitteet progressiivisiin leimauslinjoihin Tuoteluettelo räätälöityjä leimausautomaatiolaitteita varten, kun edistykselliset ohjelmat tarvitsevat koordinoitua muottisuunnittelua, leimattujen osien tuotantoa ja automaatiotoimitusta. Näytä tuote →
Vaihe neljä on se, jossa avaimet käteen -toimitus muuttaa matematiikkaa. Kun muotinvalmistaja ja automaation rakentaja ovat saman sopimuksen alla, muotin korkeus, syöttölinja, syöttöisku ja puristimen vetoisuus ratkaistaan yhdestä piirroksesta sen sijaan, että neuvotellaan kahden toimittajan välillä sen jälkeen, kun työkalu on jo leikattu. Muottien suunnittelun, leimattujen osien tuotannon ja leimausautomaation pitäminen yhden suunnitteluryhmän sisällä poistaa rajapinnat, joissa progressiiviset ohjelmat menettävät tyypillisesti viikkoja.
Ylläpito, toleranssin säilyttäminen ja vaatimustenmukaisuustiedot
Progressiivinen muotti, joka tuotti hyväksyttäviä osia lanseerauksen yhteydessä, ei pysy siellä ilman huoltorytmiä. Tyypillinen käytäntö on mitata näyte jokaisella uudelleenhiontavälillä, seurata trendiä yksittäisen lukeman sijaan ja vaihtaa ohjauspilarit ja holkit kiinteällä määrällä vian sijaan. Suunnitellun kahdeksan tunnin muottihuollon hinta on murto-osa romutetun kelan ja menettäneen lähetyksen kustannuksista.
Autojen leimaamisen vaatimustenmukaisuusasiakirjat on yleensä kuljetettava osan mukana: materiaalitodistukset lämpönumeroilla, mittojen asetteluraportit PPAP:ssa, kriittiset asemat tunnistavat ohjaussuunnitelmat sekä muistiinpanot muotin huolto- ja hiontahistoriasta. 590 MPa:n tai 780 MPa:n spesifikaation mukaan toimitetuissa erittäin lujassa teräslajeissa saapuvat tarkastustiedot tulee tallentaa kelaa vasten, koska näiden laatujen muovausikkuna on kapea ja tehtaiden välinen vaihtelu näkyy taivutuskulman siirtymänä kauan ennen kuin se näkyy näkyvänä halkeamana.
Voitelu ja romun hallinta ovat kaksi kodinhoitoa, jotka vaikuttavat eniten pitkän aikavälin sietokyvyn säilymiseen. Oikean voiteluaineen valinta tulevan nauhan pinnoitteelle vähentää uurretusta vetoasemilla, ja kiinteän aikataulun mukaan tarkastettu romukouru estää etanan aiheuttamat suulakevauriot, joita mikään puristuskapasiteetti ei pysty imemään. Käsitelty rutiinihuoltona eikä jälkikäteen, molemmat pidentävät uusintahiontaväliä ja pitävät kiinni toleranssikaistasta, joka teki progressiivisesta leimaamisesta alun perin oikean valinnan.
Edellinen viesti
Raskas leimausopas: Toleranssit, tonnimäärä, meistin suunnittelu ja työkalujen valinta
Seuraava viesti
In-Die-niitaus progressiivisiin leimausmuotteihin: periaatteet ja sovellukset
Meidän Tuotteet.
Aloita yrityksesi OEM-valmistajan kanssa täällä!

Tarjoa maailmanlaajuisille asiakkaille täydellisiä avaimet käteen -ratkaisuja
kautta
innovaatio!
PIKALINKIT
YHTEYSTIEDOT.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kiina
Tekijänoikeus © Suzhou Shuangqisi Mold Equipment Co., Ltd. Kaikki oikeudet pidätetään. Mukautettu leimaustyökalu Metallin leimauslevyjen valmistajat
