-
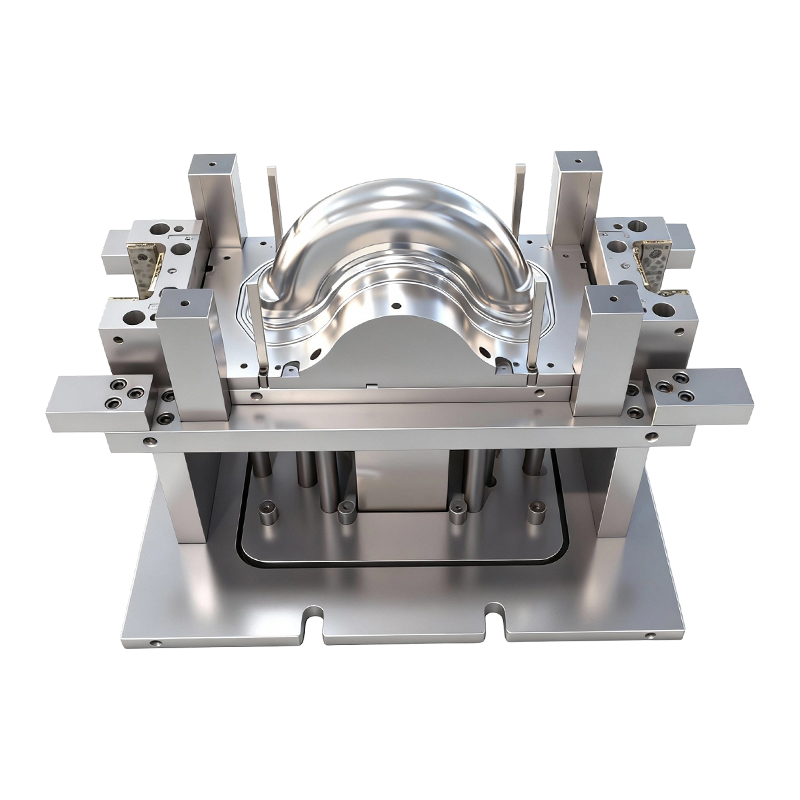
Syvävetomuotti kaksipyöräisten sähköautojen etu- ja takapyörille
Tämä kaksipyöräisten sähköajoneuvojen etu- ja t...
-
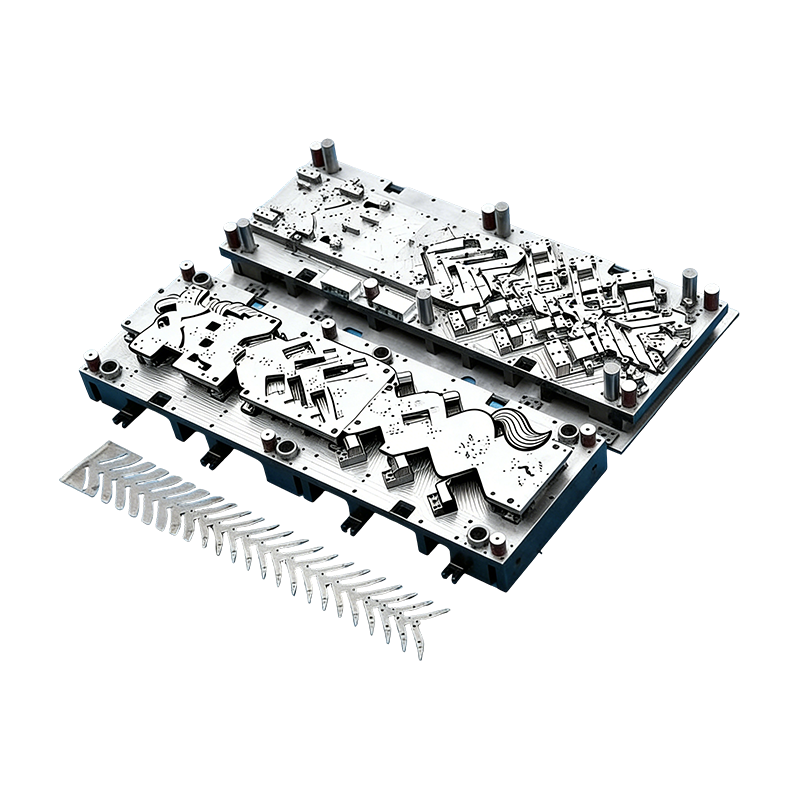
Progressiiviset muotit autojen osiin
Tämä jatkuva muotti autojen moottorikoteloille ...
-
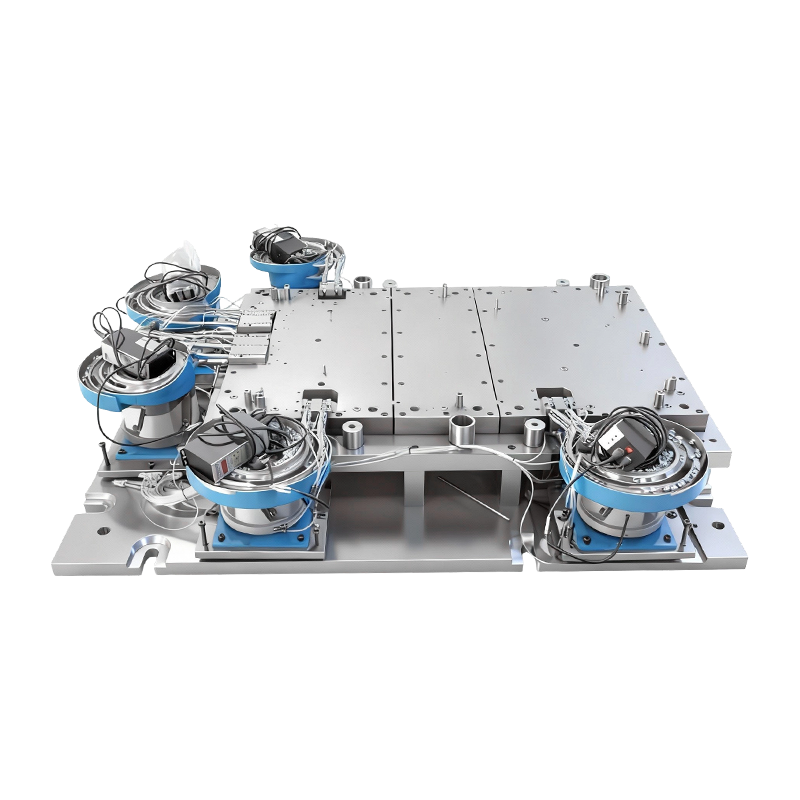
Automaattinen niittausmuotti suurille tietokonekoneille
Tämä automaattinen niittausmuotti suurelle tiet...
-
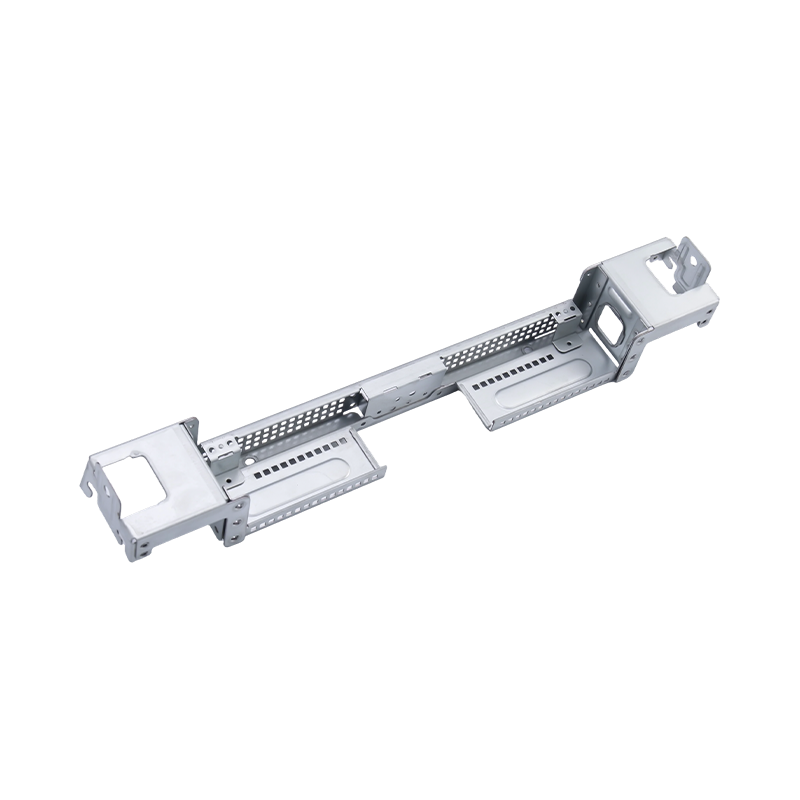
Korkealaatuiset suuret tietokoneen leimausosat
Huippuluokan suuret tietokoneleimaosamme ovat t...
-
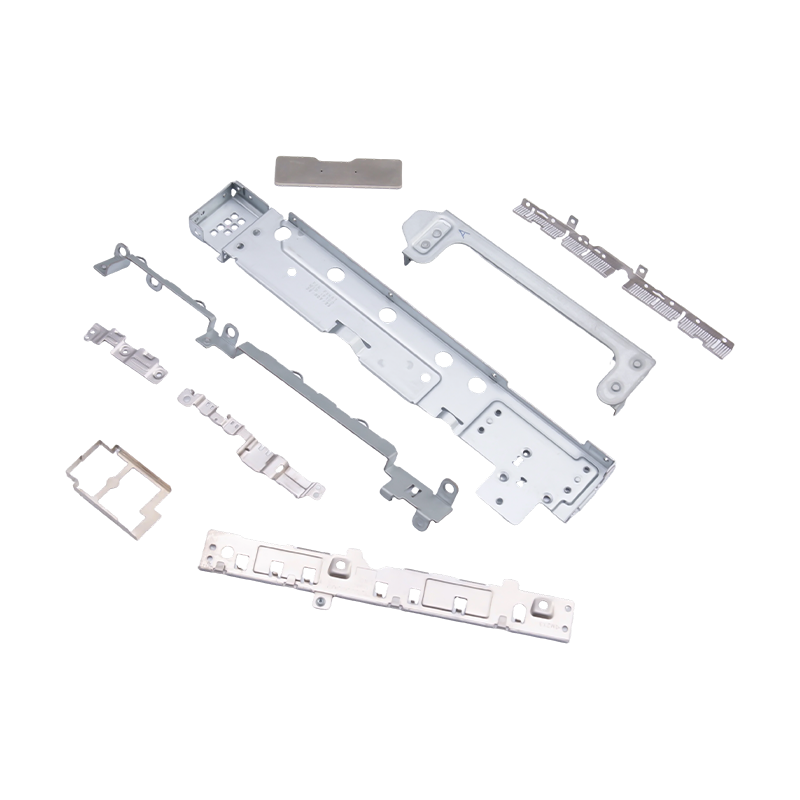
Pienet leimatut osat kannettaville tietokoneille ja matkapuhelimille
Kannettavien tietokoneiden ja matkapuhelimien p...
-
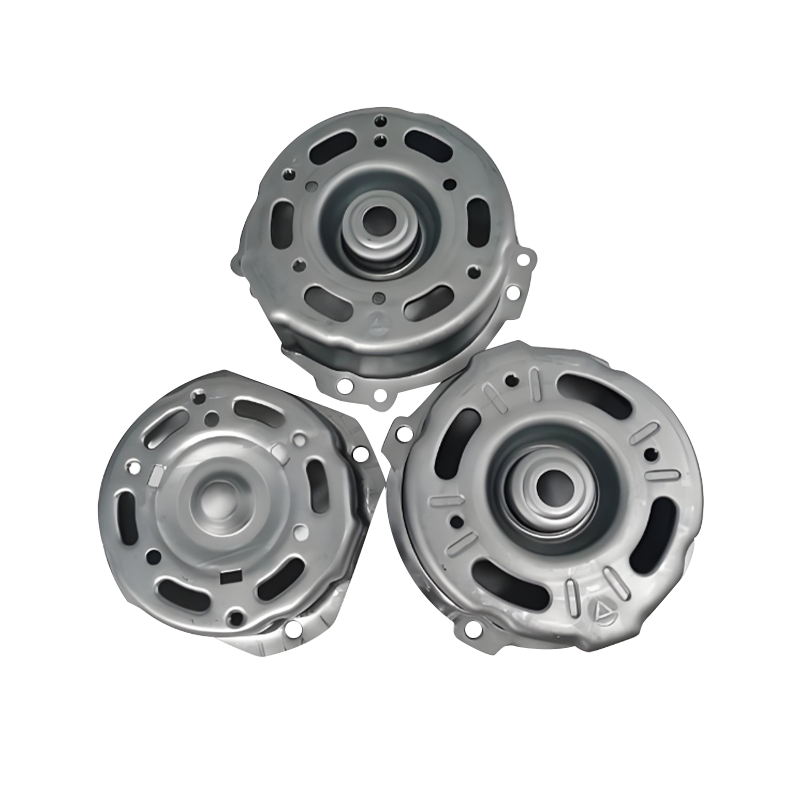
Autojen moottorikoteloiden leimausosat
Autojen moottorikoteloiden leimausosat ovat kes...

Teollisuuden uutisia
Kotiin / Uutiset / Teollisuuden uutisia / Raskas leimausopas: Toleranssit, tonnimäärä, meistin suunnittelu ja työkalujen valinta
Raskas leimausopas: Toleranssit, tonnimäärä, meistin suunnittelu ja työkalujen valinta
2026-10-13
Voimakas meisto: Kun 2 mm on jo liian ohut
Eräs ostoinsinööri kysyi kerran, miksi 6 mm:n kiinnike noteerattiin kolmeen eri hintaan 48 tunnin sisällä. Syynä ei ollut työ tai yleiskustannukset. Se oli tonnimäärä. Raskas meistäminen – tyypillisesti yli 4 mm paksujen metallilevyjen muodostaminen – muuttaa jokaista laskelmaa: puristuskapasiteettia, muotin materiaalia, voitelua ja jopa valmiin osan tarkastustapoja. Jos käsittelet 6 mm:n osaa kuten 1,5 mm:n elektroniikkakoteloa, joko rikot muotin tai maksat puristimen, jota et tarvitse.
Nopea johtopäätös: Raskaassa leimaamisessa vetoisuusvaatimus skaalautuu karkeasti paksuuden neliöllä, ei lineaarisesti. 6 mm:n vähähiilinen teräsosa voi tarvita 2,5-3 kertaa voiman kuin 3 mm:n kappale, jolla on sama kehä. Tarkista aina painon liike, sängyn koko ja tyynyn kapasiteetti ennen tarjouksen tekemistä.
Käytännön kynnys ei ole kiinteä. Jotkut kaupat kutsuvat 3 mm raskaaksi; toiset alkavat 6 mm:stä. Tärkeää on, pystyykö nykyinen 80T–400T-puristimesi pitämään vaaditun voiman koko iskun ajan ilman, että runko taipuu. Raskaassa meistossa taipuma ilmenee epätasaisena paksuutena, halkeilevina säteinä ja lyhyenä muotin käyttöiänä.
Perusperiaatteet: Mikä muuttuu, kun mittari nousee
Raskas leimaaminen ei ole vain "enemmän voimaa". Se on erilainen rajoitusten joukko. Seuraavat neljä tekijää ratkaisevat, onko osa tuotettava, toistettava ja kannattava.
Vetoisuus ja isku
400T-puristin 24 tuuman isolla ei ole sama kuin 400T-puristin 10 tuuman isolla. Raskaat osat vaativat usein syvemmän vedon kuin ohuet osat. Jos veto on liian lyhyt, et voi tyhjentää osaa tai asettaa tyynyä. Vastaa aina puristuskäyrää, ei vain huippuvetoisuutta.
Die materiaali ja välys
6 mm:n ohuella teräksellä muotin välys on tyypillisesti 8–12 % paksuudesta per sivu. Liian pieni välys aiheuttaa ryppyjä ja lävistysmurtumia; liian paljon aiheuttaa raskaita purseita ja huonon reunan laadun. D2 ja SKD11 ovat edelleen yleisiä, mutta yli 780 MPa:n lujille teräksille jauhemetallurgiset teräkset tai kovametalliteräkset tulevat kustannustehokkaiksi.
Springback-korvaus
Paksu metalli joustaa enemmän takaisin absoluuttisesti. 6 mm:n osa, jossa on 90 asteen mutka, voi palautua 2-3 astetta irrotuksen jälkeen. Suulakkeen on oltava ylitaivutettu tai prosessiin on kuuluttava lyöntiasema. Tästä syystä raskaat leimausmuotit maksavat usein 20–40 % enemmän kuin vastaavan kokoiset ohut muotit.
Materiaalin johdonmukaisuus
Paksuuden vaihtelu plus tai miinus 0,2 mm on merkityksetön 1 mm:n rajoilla. 8 mm:n kohdalla se muuttaa vaadittua voimaa 5 % tai enemmän. Ilman tulevaa tarkastusta ja johdonmukaisia kelalähteitä puristimesi ylikuormitetaan satunnaisesti. Raskas leimaus vaatii erätason materiaalin jäljitettävyyttä.
Myös valinta progressiivisten ja siirtojen välillä muuttuu. Raskaiden osien kohdalla siirtomuotit usein voittaa, koska ne siirtävät osaa asemien välillä vetämättä sitä nauhan läpi. Voit lukea yksityiskohtaisen vertailun tästä artikkelista progressiivinen versus siirtometallileimaus .
Vetoisuusvertailu: Puristimen sovittaminen osaan
Alla olevassa taulukossa käytetään yksinkertaistettua leikkauskaavaa vähähiiliselle teräkselle (leikkauslujuus 300 MPa). Todellinen vetoisuus riippuu muotin suunnittelusta, materiaalilaadusta ja pehmusteen asetuksista. Käytä tätä ensikierron suodattimena, ei lopullisena lainauksena.
Huomaa hyppy 400 tonnista 600 tonniin. Monet kaupat voivat käsitellä 4–8 mm:n osia, mutta yli 8 mm:n osat on ulkoistettava. Tämä aukko on paikka, jossa toimitusriski ja kustannusten nousu näkyvät.
Piilotettu mittari: Paksuuden pakottava vaatimus
Ostajat vertailevat usein kilohintaa. Parempi piilotettu mittari on voiman tarve paksuusmillimetriä kohti. Alla olevassa taulukossa näkyy suhteellinen vetoisuus samalle osan geometrialle, kun paksuus kasvaa 3 mm:stä 12 mm:iin. Tangot normalisoidaan arvoon 3 mm = 100.
12 mm:n kohdalla voimaindeksi ylittää 1 400 % 3 mm:n perusviivasta, koska leikkauspinta-ala kasvaa lineaarisesti, kun taas paksuus lisää myös puhdasta leikkausta varten tarvittavaa painetta. Siksi pieni mittamuutos voi siirtää osan 200T puristimesta 600T puristimeen.
Teollisuuden sovellusten jakaminen raskaaseen leimaamiseen
Raskas leimaus kysyntä ei ole jakautunut tasaisesti. Kone- ja ajoneuvoasiakkaita palvelevien metallinmuovaamoiden tyypillisten projektisekoitusten perusteella markkinat jakautuvat karkeasti seuraavasti.
Autot ja uudet energiaajoneuvot – 45 %
Raskaat kuorma-autot ja rakennuskoneet – 25 %
Kodinkoneet ja elektroniikka – 20 %
Teollisuuslaitteet – 10 %
Autojen osat hallitsevat, koska akkukannet, moottorin kotelot, istuinrungot ja kuparikiskot käyttävät kaikki 4-10 mm:n massaa. Raskaiden kuorma-autojen meistot, kuten runkokannattimet ja ripustuskiinnikkeet, vaativat vielä suuremman vetoisuuden ja usein 12 mm tai paksumman materiaalin.
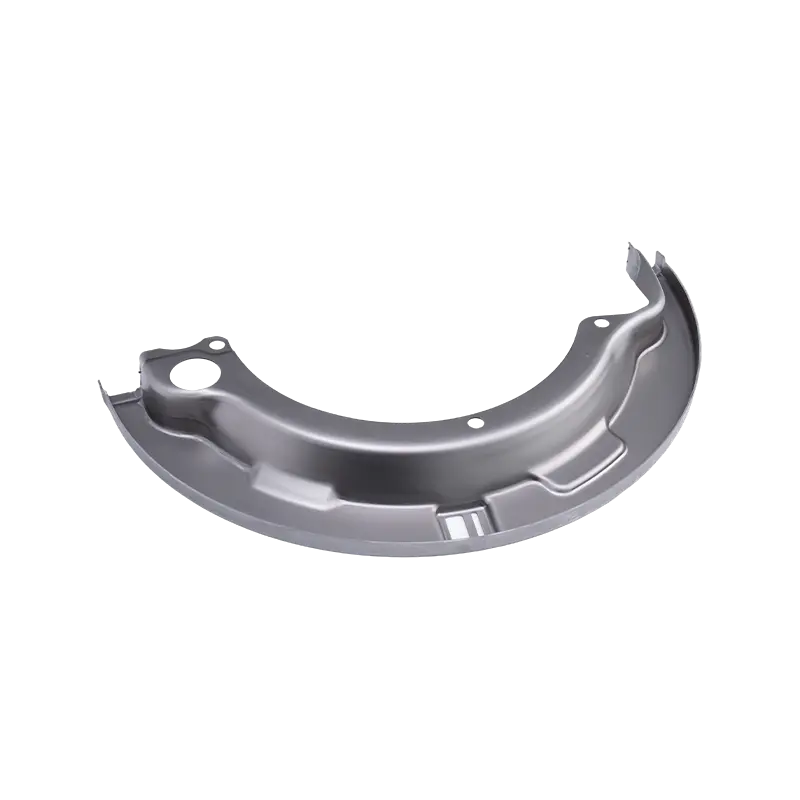 Raskaiden kuorma-autojen leimausosat hyötyajoneuvojen sovelluksiin Tarkat lujat teräskomponentit, mukaan lukien runkokannattimet ja ripustuslevyt, suunniteltu kantamaan, tärinää kestämään ja kestämään pitkää käyttöikää. Näytä tuote →
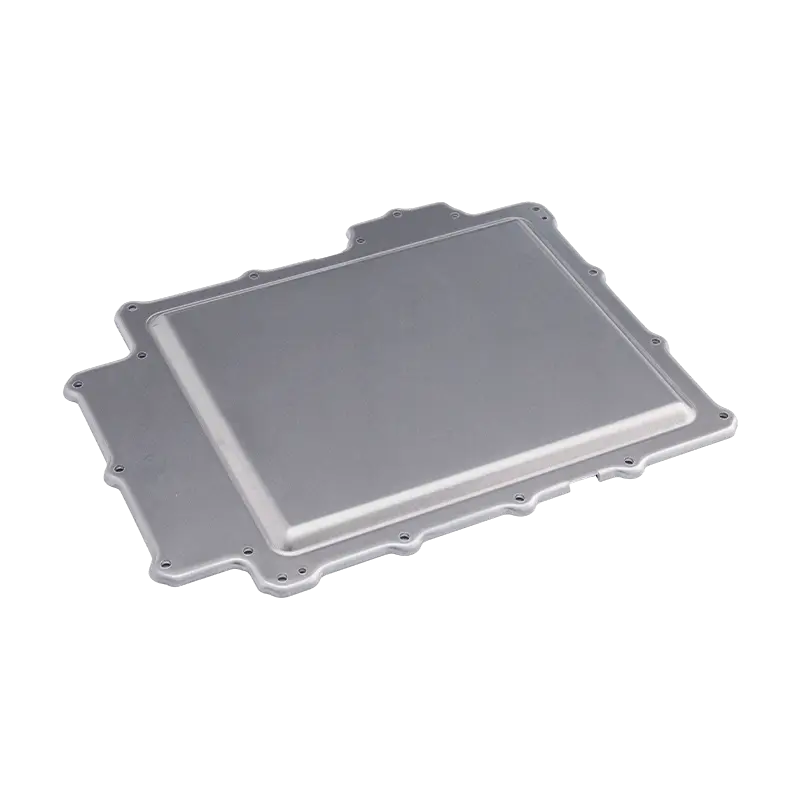 Akun kannen leimausosat autoihin ja varastojärjestelmiin Kylmävalssatut teräs-, alumiini- tai ruostumattomasta teräksestä valmistetut kotelot, joissa on tiukat toleranssit, auttavat suojaamaan akun ytimiä pölyltä, kosteudelta ja iskuilta. Näytä tuote →
Uusissa energiaajoneuvoissa akun kannen leimausosien on tasapainotettava paino, tiivistys ja törmäysturvallisuus. Tämä tarkoittaa yleensä erittäin lujaa terästä tai alumiiniseoksia, joilla on tiukka tasaisuustoleranssi. Sähkömoottoreissa kotelon leimausosilla on samanlaiset vaatimukset, mutta niihin lisätään magneettisuojaus ja samankeskisyysvaatimukset.
Autojen moottorikoteloiden leimausosat Erittäin lujat teräs- tai alumiinikotelot, joissa on lämpöä hajottavat rakenteet ja standardoidut liitännät, jotka tukevat moottorin suojausta, kokoonpanotehokkuutta ja kestävyyttä. Näytä tuote → Valintaopas: viisi vaihetta ennen sitoutumista
Käytä tätä järjestystä vähentääksesi riskiä ostaa väärä puristin, meisti tai toimittaja.
Vaihe 1: Laske todellinen tonnimäärä
Käytä leikkauskaavaa: ympärysmitta × paksuus × leikkauslujuus / 1000. Lisää 20 % turvaisku iskukuormitukselle ja 10 % tyynyn palautumiselle. Älä luota pelkästään lehdistön nimellisarvostukseen.
Vaihe 2: Tarkista sänky ja aivohalvaus
Tarkista, sopiiko meisti sänkyyn ja tyhjentääkö isku osan. 312 x 84 tuuman sänky on yleinen suurissa puristimissa, mutta muotti saattaa tarvita T-aukkoja tietyissä kohdissa.
Vaihe 3: Vahvista materiaalin laatu
Yli 780 MPa:n luja teräs voi vaatia 30 % enemmän voimaa kuin lievä teräs. Pyydä myllysertifikaatti ja tarkista paksuustoleranssi ennen valmistusta.
Vaihe 4: Tarkista stanssauksen huolto
Raskaat leimausmuotit kuluvat nopeammin. Pyydä toimittajalta ennaltaehkäisevä huoltoväli, vararei'itinvarasto ja kirjaa meistin käyttöiästä iskuissa.
Vaihe 5: Suunnittele automaatio
Raskaita osia on vaikea syöttää käsin. Siirtojärjestelmät, robotit tai kelan syöttölaitteet on määritettävä yhdessä suulakkeen kanssa, jotta vältytään myöhemmin tehtävältä uudelleenkäsittelyltä.
Huolto ja vaatimustenmukaisuus raskaassa leimaamisessa
Voimakas leimaus lisää kulumista, melua ja turvallisuusriskiä. Ohutraiteisille linjoille toimiva huoltosuunnitelma epäonnistuu tässä.
- Tarkasta muotin välykset 5 000 - 10 000 iskun välein vähintään 6 mm:n kohdalla. Kuluminen kiihtyy ensimmäisten 20 %:n käyttöiän jälkeen.
- Tarkkaile puristuskehyksen taipumista neljännesvuosittain. 0,2 mm:n taipuma sängyn poikki voi kaksinkertaistaa reunan jäysteen korkeuden.
- Käytä voitelua äärimmäisen paineen lisäaineilla. Tavalliset ohutkalvovoiteluaineet hajoavat suuressa kosketuspaineessa.
- Noudata suuripainoisten puristimien paikallisia suojastandardeja. Pelkät valoverhot eivät välttämättä pysäytä 400T:n paininta turvallisella etäisyydellä.
- Säilytä materiaalin jäljitettävyyttä koskevat tiedot vähintään kolme vuotta. Jos paksun teräserän saanto on epäyhtenäinen, sinun on eristettävä vahingoittuneet osat nopeasti.
Toimittajille mahdollisuus tarjota muotti, osa ja automaatio yhdestä lähteestä vähentää ylläpidon yhteysvastuun vaihto-ongelmaa. Kun muotinrakentaja ja leimaaja ovat sama tiimi, välyksen säädöt ja varaosat saapuvat ilman sormella osoittamista.
ROI-huomautus: Paikkoihin, joissa suuri leimausbudjetti vuotaa
Raskaan leimaamisen suurin piilokustannus ei ole painotuntihinta. Se on romu Springback and die -kokeilusta. 6 mm:n osa, joka ei läpäise mittatarkastusta 5 000 iskulla, voi hukata 8–12 tonnia terästä ennen muotin korjaamista. Kurillinen koesuunnitelma inkrementaalipaksuisilla näytteillä maksaa alle viikon tuotantoromua.
Kun arvioit tarjousta, kysy oletettua leikkauslujuutta, muotin välystä ja takaisinjouston kompensointimenetelmää. Jos toimittaja ei pysty vastaamaan, hinta perustuu todennäköisesti ohuisiin tapoihin. Se on hetki kävellä lattialla ja tarkistaa painokäyrä.
Edellinen viesti
Räätälöidyt metallileimatut osat öljyteollisuudelle: materiaalit ja hankinta
Seuraava viesti
Autojen osien progressiivinen leimaus: muottimet, toleranssit, kustannukset ja tilavuusopas
Meidän Tuotteet.
Aloita yrityksesi OEM-valmistajan kanssa täällä!

Tarjoa maailmanlaajuisille asiakkaille täydellisiä avaimet käteen -ratkaisuja
kautta
innovaatio!
PIKALINKIT
YHTEYSTIEDOT.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kiina
Tekijänoikeus © Suzhou Shuangqisi Mold Equipment Co., Ltd. Kaikki oikeudet pidätetään. Mukautettu leimaustyökalu Metallin leimauslevyjen valmistajat
