-
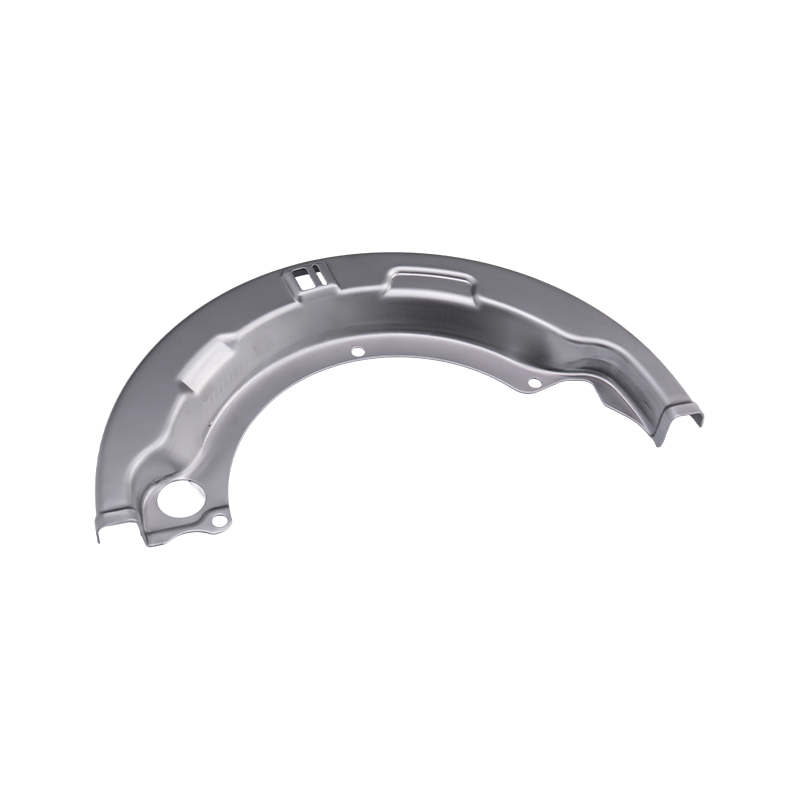
Raskaiden kuorma-autojen leimausosat
Raskaiden kuorma-autojen leimausosamme on valmi...
-
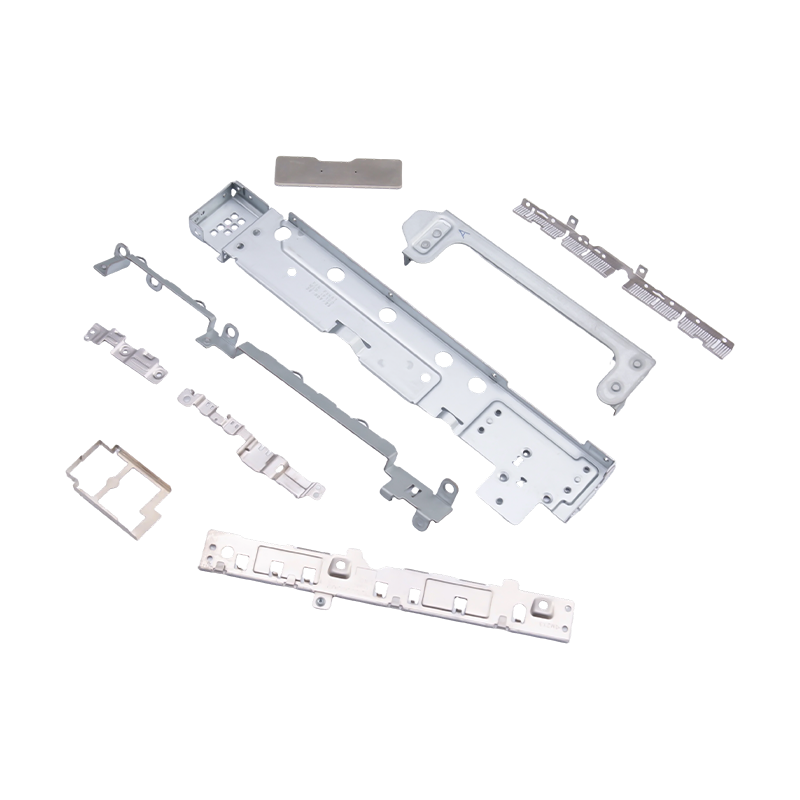
Pienet leimatut osat kannettaville tietokoneille ja matkapuhelimille
Kannettavien tietokoneiden ja matkapuhelimien p...
-
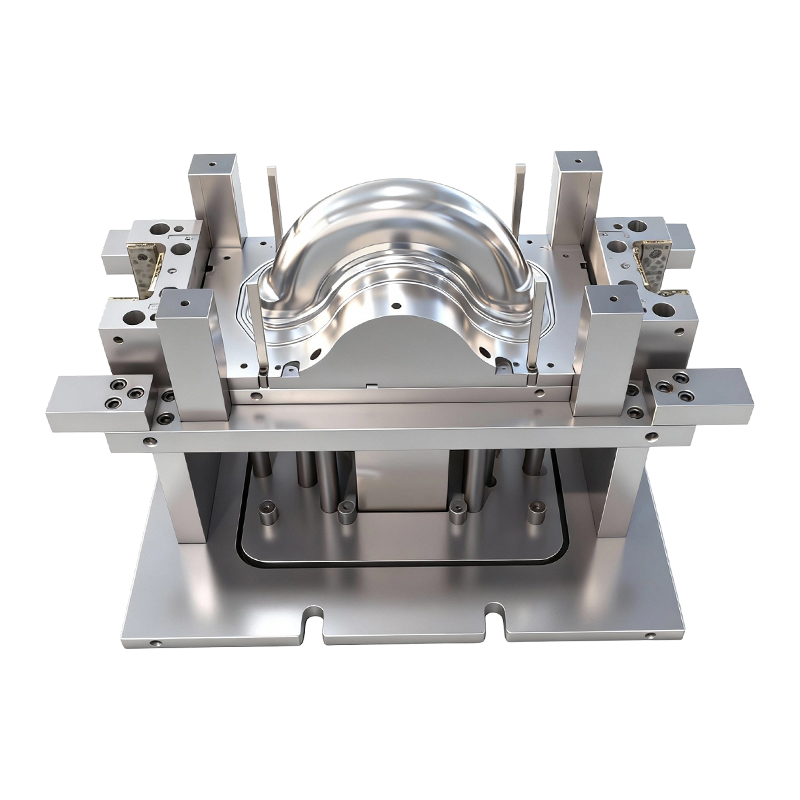
Syvävetomuotti kaksipyöräisten sähköautojen etu- ja takapyörille
Tämä kaksipyöräisten sähköajoneuvojen etu- ja t...
-
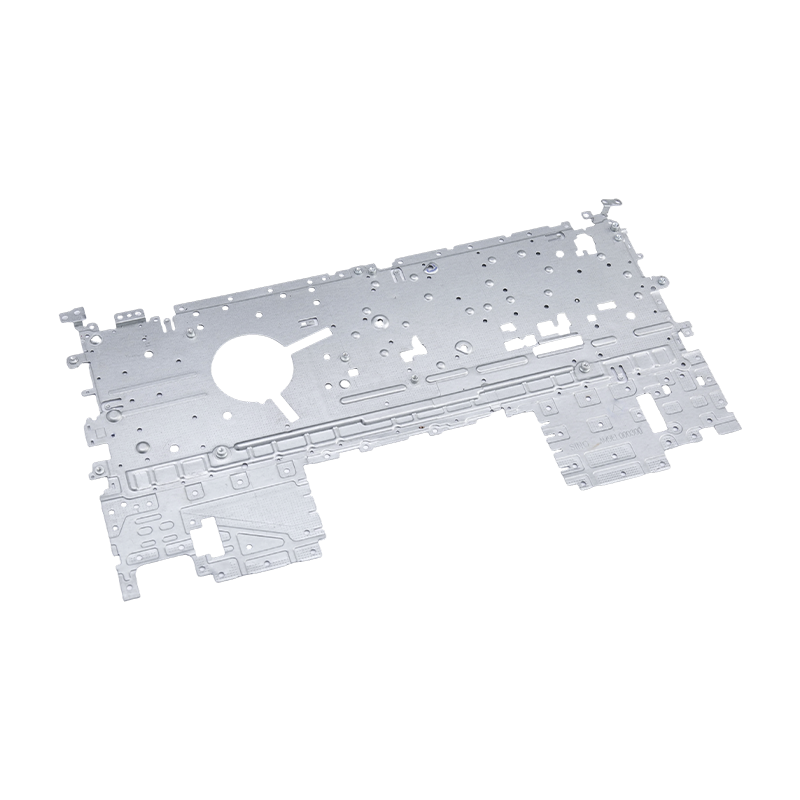
Kannettavan tietokoneen leimausosat
Kannettavan tietokoneen leimausosamme ovat tark...
-
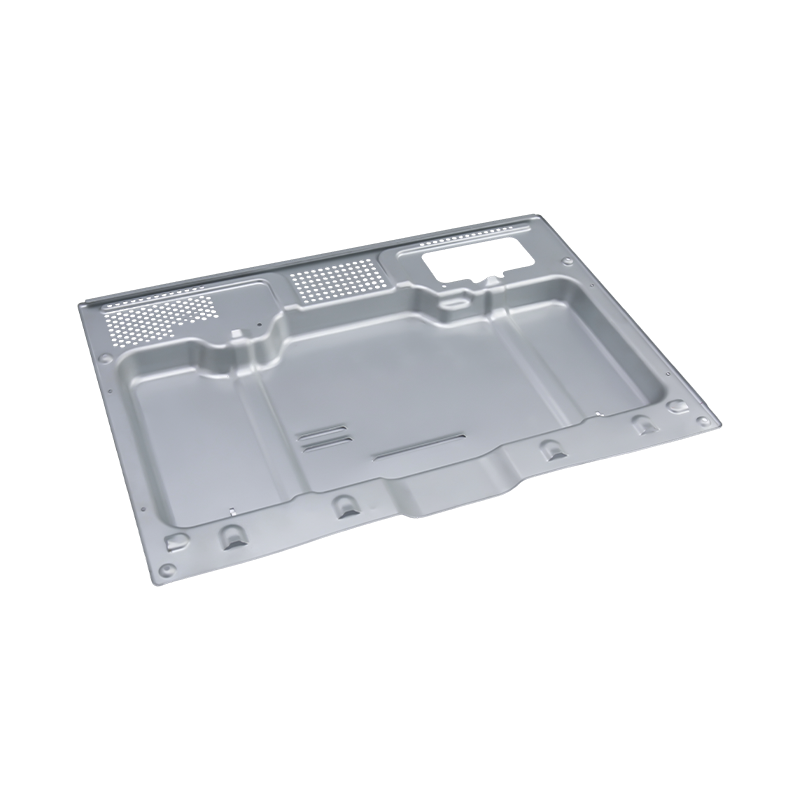
Huippuluokan uunin leimausosat
Huippuluokan uunin leimausosamme ovat tarkasti ...
-
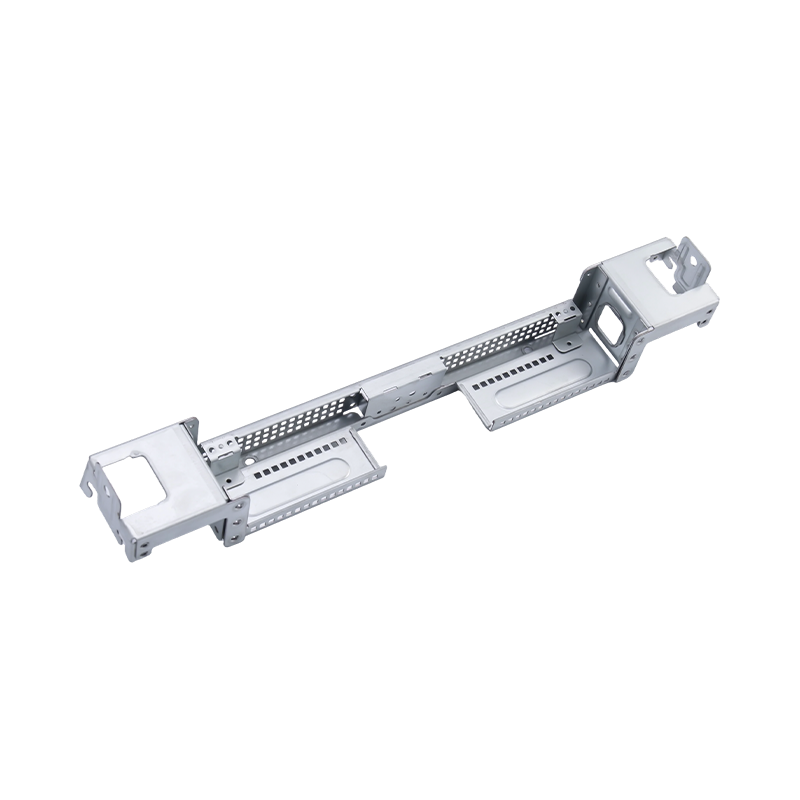
Korkealaatuiset suuret tietokoneen leimausosat
Huippuluokan suuret tietokoneleimaosamme ovat t...

Teollisuuden uutisia
Kotiin / Uutiset / Teollisuuden uutisia / Räätälöidyt metallileimatut osat öljyteollisuudelle: materiaalit ja hankinta
Räätälöidyt metallileimatut osat öljyteollisuudelle: materiaalit ja hankinta
2026-10-20
Polttoainesäiliön päätykorkki, joka itkee terminaalin jakoputkessa, epäonnistuu harvoin, koska puristin kävi liian hitaasti. Se epäonnistuu, koska piirustus salli 0,2 mm:n tasaisuuden 180 mm:n tiivistepinnan poikki tai koska 304 määritettiin kloridipitoiselle pesuvyöhykkeelle. Öljyteollisuudelle räätälöityjen metallileimattujen osien avulla ostopäätös tehdään tehokkaasti kolmessa painopisteessä: materiaalihuomautuksessa, toleranssilohkossa ja sertifikaattipaketissa.
Sääntö, joka säästää eniten rahaa: valitse seos nestekemiasta ja anna sitten toleranssilohkon päättää prosessi, ei päinvastoin.
- Pelti on tyypillisesti 45–60 prosenttia leimatun öljykomponentin yksikköhinnasta, jonka paksuus on 1,0–2,0 mm.
- Yksi laatupäivitys, esimerkiksi hiiliteräs 316 litraan, noin kaksinkertaistaa materiaalin kulutuksen ennen kuin yksi isku lasketaan.
- Kovuuden tarkastus ja täydellinen lämpölukujen jäljitettävyys lisäävät 8–12 prosenttia, mutta ne ovat ero puhtaan vastaanoton ja hylätyn erän välillä.
0,90 dollarin kannattimen ja 4,20 dollarin tiivisteen pidikkeen välinen ero ei ole lähes koskaan painamisnopeus. Alla on kerrottu, mikä todellisuudessa ohjaa leviämistä, kuinka tärkeimmät metalliseokset verrataan keskenään mitattavissa olevilla kriteereillä ja missä leimatut osat sijaitsevat öljyn alku- ja loppupäässä.
Aloita nesteestä, älä osaprofiilista
Kaksi identtistä kiinnikettä voivat vaatia täysin erilaisen metallurgian riippuen siitä, mikä niihin koskettaa. Yli 0,05 psi:n H2S-osapaine saa sovelluksen käyttöön NACE MR0175 / ISO 15156 -standardin mukaisesti, joka rajoittaa kovuuden arvoon 22 HRC hiili- ja niukkaseosteisille laaduille. Stampereiden ansa on työkarkaisu: tiukkaan säteen yli muodostettu 316 litraa nauha voi paikallisesti ylittää kovuusrajat, jotka saapuva kela mukavasti saavutti. Määritä hehkutettu nauha ja vähimmäistaivutussäde vähintään yhden materiaalin paksuuden verran.
Hapan palvelu
Kovuuden yläraja on 22 HRC. Hehkutetut 316L tai laadukkaat niukkaseosteiset laatulajit, joiden kovuus tarkistetaan lämpöä eikä piirustusta kohti.
Kloridipitoinen vesi
Pitting Resistenssiekvivalentti (PREN) merkitsee enemmän kuin luokan nimi: 316L on lähellä 24-26, duplex 2205 lähellä 35-40. Yli 60 C kloridipitoisessa tuotetussa vedessä 316L on riski.
Lämpöpyöräily
-46 C:sta 150 C:een tiivistyspinnat liikkuvat ennen kuin osa antaa periksi. Tasaisuus ja pursehallinta ylittävät vetolujuuden tiivisteiden pidikkeissä ja taustalevyissä.
Yläosan painorajoitukset
Offshore-suolat työntyvät kohti 0,8–1,2 mm:n lujaa ruostumatonta terästä, mikä nostaa takaisinjoustoa ja vaatii usein toisen muovausaseman.
Polttoainepuolen komponentit tuovat taas toisenlaisen rajoitteen: metallin on siedettävä hiilivetykosketusta, pinnoitteen vaurioita leikatuissa reunoissa ja hitsaus- tai puristusliitosta, joka ei halkeile käytössä. Säiliöiden ja säiliöiden päätytulpat ovat tyypillinen esimerkki, jossa mittarin tasaisuus ja reunan laatu ratkaisevat, tiivistyykö sauma ensimmäisellä kerralla.
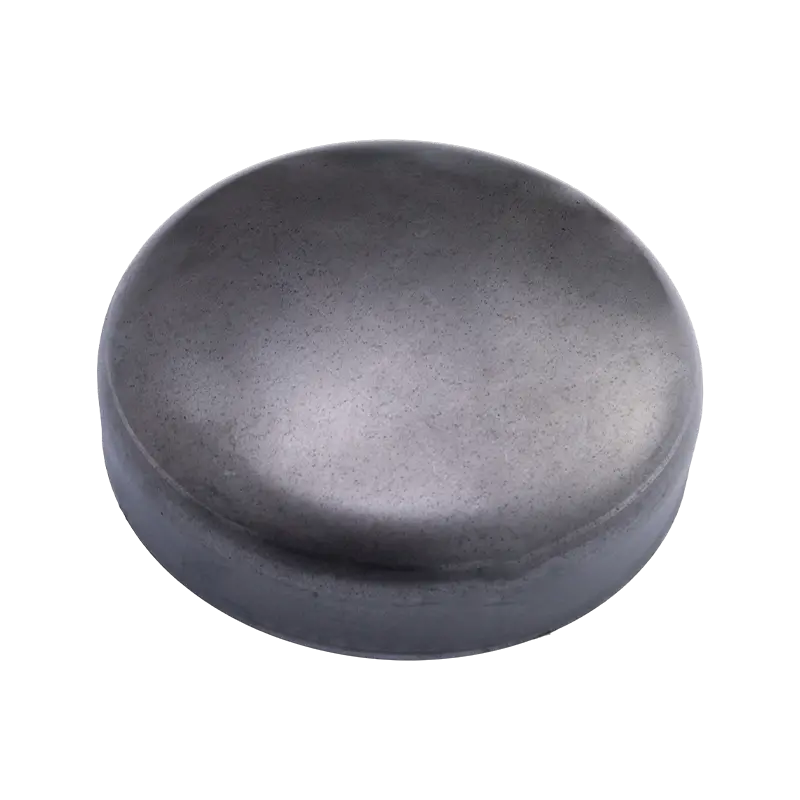 Kaasusäiliön päiden leimausosat polttoainesäiliökokoonpanoihin Kylmävalssatut teräs- tai alumiinipäädyt, jotka on muotoiltu polttoainesäiliön tiivistämiseen, tasapaksuiset ja sileät reunat estämään vuotoja. Näytä tuote →
Neljä luokkaa verrattuna ostajien todellisuudessa pyytämiin lukuihin
Suurin osa öljyn leimaamista koskevista tiedusteluista kohdistuu yhteen neljästä materiaaliperheestä. Alla olevassa vertailussa käytetään 1,0–2,0 mm:n levyä ja hiiliteräksen perusviivaa 1,0 materiaalikustannusten osalta, joten se voidaan pudottaa suoraan hintamalliin.
Ohjearvot 1,0 - 2,0 mm:n levyille: suolaruiskutustuntivuoro pintakäsittelyn, reunojen kunnon ja passivoinnin kanssa, joten pidä niitä arvosanana eikä takuuna.
Jos ohjelma tarvitsee suurempaa vahvuutta samalla mittarilla, materiaalikeskustelu muuttaa myös työkalukeskustelun, kuten tässä huomautuksessa käsitellään. kuinka lujat teräkset muuttavat leimaamista . Sama mekaniikka koskee painetta sisältäviä kiinnikkeitä ja puristimia, jotka on määritetty korkeampaan tuottoluokkaan.
Kuusi erittelylinjaa, jotka siirtävät yksikköä, maksavat enemmän kuin puristusnopeus
Ota leimattu hakasulku, jonka indeksi on 100, ja muuta piirustuksen rivi kerrallaan. Alla oleva kaava toistuu useimmissa tarkastelemissamme öljykyselyissä, ja se selittää, miksi kaksi toimittajaa voivat olla 40 prosentin erossa samankaltaisessa printissä.
220
316L päivitys
135
Tasaisuus 0,05 mm
126
1000 h suolasuihku
118
0,05 mm purse, ei purseenpoistoa op
112
NACE-kovuus erää kohden
108
EN 10204 3.1 jäljitettävyys
Yhden leimatun osan suhteellinen kustannusindeksi, hiiliteräksen perusarvo asetettu 100:ksi; työkalujen poistot poissuljettu, koska ne riippuvat vuosivolyymista.
Kolmella takeawaylla on merkitystä hankinnoissa. Ensinnäkin tiivistepinnan tiukempi tasaisuuskutsu maksaa yleensä vähemmän kuin materiaalipäivitys ja poistaa kentän vuotoreitin, joten määritä se tietoisesti oletuksena. Toiseksi 0,05 mm:n purseen pyytäminen ilman toissijaista jäysteenpoistotoimintoa pakottaa muotin suorittamaan työn: hienotyhjennyksen tai stanssauksen lyönnin penkkioperaation sijaan. Kolmanneksi dokumentaatio on luettelon halvin rivi ja yleisin syy pysäytetylle lähetykselle, joten älä koskaan jätä sitä epäsuorasti.
Missä leimatut komponentit todella sijaitsevat öljyketjussa
Venttiilit ja virtauksen säätö, 30 prosenttia
Jalostus ja petrokemia, 24 prosenttia
Kaivonpää- ja poraustyökalut, 18 prosenttia
Putkilinja ja kerääminen, 14 prosenttia
Varastointi ja polttoaineterminaalit, 8 prosenttia
LNG ja kryogeeninen, 6 prosenttia
Venttiilit hallitsevat, koska yksi ohjausventtiili voi imeä 8-20 leimattua kohdetta: kalvon taustalevyt, tiivisteiden pidikkeet, asennoittimen kiinnikkeet, liikerajoittimet ja välilevyt. Tämä konsentraatio on hyödyllinen ostajille, koska yksi progressiivinen suulakeperhe kattaa usein useita venttiilikokoja. Säilytys- ja terminaalilohko puolestaan on rakennettu säiliön päätykorkille, annostelukorvakkeille ja tasomittarilevyille, kun taas säiliöautot ja hyvät huoltoautot vetävät kiinnikkeitä, lämpösuojuksia ja porraslevyjä raskaiden kuorma-autojen leimausohjelmista.
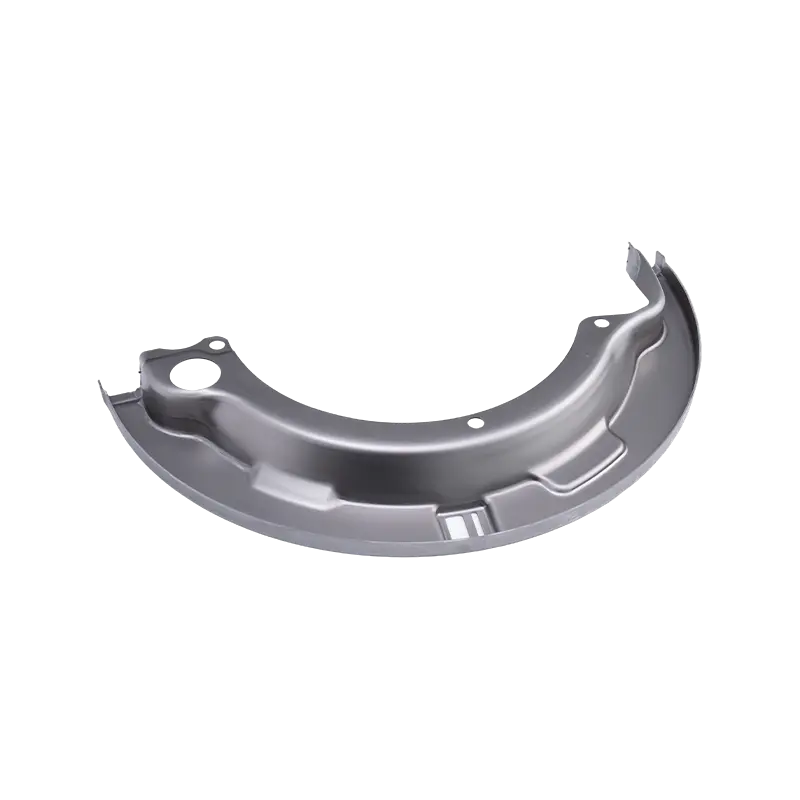 Raskaiden kuorma-autojen leimausosat hyötyajoneuvojen kokoonpanoihin Erittäin lujat teräsrungon kannattimet, jousituslevyt ja moottorin kiinnikkeet, kylmämeistetty tasapaksuudeksi ja tarkastettu tasaisuus ja korroosionkestävyys. Näytä tuote →
Mitä tulosteen pitäisi sanoa ennen kuin tarjouspyyntö loppuu
Epämääräiset tulosteet saavat pehmustetut lainaukset, koska leimaajan on hinnoiteltava pahimmassa tapauksessa. Nämä ovat rivit, jotka poistavat epäselvyyden lisäämättä kustannuksia:
- Yleinen toleranssi /-0,10 mm, toiminnalliset ominaisuudet /-0,05 mm, kutsutaan ominaisuuskohtaisesti, ei huomautuksena.
- Tasaisuus 0,05 mm / 100 mm tiiviste- ja tiivistepinnoilla mitattuna ennen pinnoitusta.
- Purseraja enintään 0,05 mm, "purseet eivät ole sallittuja" tiiviste- ja O-renkaan kosketuspinnoilla.
- Pienin taivutussäde 1t 316L:lle ja 0,8t hiiliteräkselle plus jyväsuunta kriittisille mutkille.
- Pintakäsittely ilmoitettu prosessiksi, ei tulokseksi: passivointi ASTM A967:n mukaan tai sinkkihiutale 8-12 mikrometrissä.
- Sertifikaattitaso nimenomaisesti nimetty, esim. EN 10204 3.1 ja lämpönumerot on merkitty pakkaukseen.
Piirtämisestä julkaisuun: Seitsemän askelta, noin kuusitoista viikkoa
Uusi öljyleimausohjelma tarkoitukseen rakennetulla suulakkeella kestää tyypillisesti noin 16 viikkoa aloituksesta sarjajulkaisuun. Tämän aikataulun pakkaaminen tarkoittaa yleensä sen maksamista muualla, useimmiten kokeilutoistoissa.
1. DFM ja materiaalikatsaus, viikot 1–2
Nestekemia, kovuusrajat ja pinnoitusreitti selvitetään ennen nauhan leveyden vahvistamista.
2. Työkalukonseptin jäätyminen, viikot 2-4
Progressiivinen tai siirto, asemien lukumäärä ja uusintalyönti tai hienosammutus käsittelee purseet.
3. Muotin rakentaminen ja kokeilu, viikot 4-14
Pitkä napa. Työkalukustannukset näiden kahden käsitteen välillä eroavat yleensä 30-50 prosenttia.
4. Ensimmäinen artikkeli ja todistukset, viikot 14-15
Mittaraportti, materiaalitodistukset, kovuus- ja suolasumutietueet yhdessä paketissa.
5. Pilottierä, viikot 15-16
200-500 kappaletta, tiivistepinnan tasaisuuden ja reiän sijainnin kykytutkimuksella.
6. Sarjajulkaisu ja SPC
Vakaa tuotanto määritellyllä muotin huoltovälillä sekä dokumentoidulla muutoksen ohjausreitillä.
Työkalukonsepti ansaitsee oman katsastuskokouksensa, koska se päättää sekä pääomaluvun että osahinnan. Jos valinta on vielä auki, tämä progressiivisen ja siirtoleimauksen vertailu määrittää, missä kukin konsepti maksaa takaisin keskisuurilla ja suurilla volyymeilla.
Tarjontapuolella tuottaja, jolla on työkalujen valmistus ja puristus saman katon alla, lyhentää silmukkaa kokeiluongelman ja meistinkorjauksen välillä. Suzhou Shuangqisi, jonka kotipaikka on Wujiangissa, Suzhoussa, käyttää 25 puristinta 80 tonnista 400 tonniin sekä omaa meististä, jossa on tuotu lanka-EDM, CNC-työstökeskukset ja yli 10 hiomakonetta, joissa työskentelee 60 teknistä työntekijää. Sen vuoden 2016 tytäryhtiö rakentaa saman linjan automaatiopuolen, jolla on merkitystä, kun öljyosa joutuu siirtymään manuaalisesta puristimesta linkitetylle siirtolinjalle ilman toista toimittajarajapintaa.
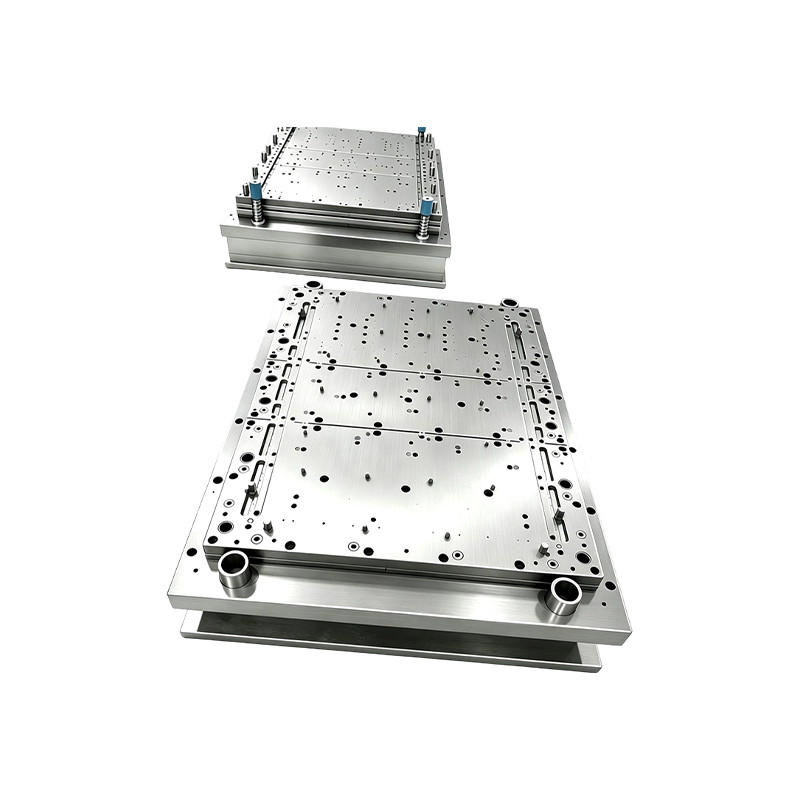 Räätälöidyt leimausautomaatiolaitteet avaimet käteen -periaatteella puristuslinjoille Räätälöidyt automaatiolaitteet leimausmuotti- ja puristuslinjaprojekteihin, avaimet käteen -integraatiotuella ja mahdollisuudet investoida tuotantolaitteisiin tarpeen mukaan. Näytä tuote →
Huolto, vaatimustenmukaisuus ja Paper Trail
Vaatimustenmukaisuus tällä alalla ei ole niinkään seinällä olevista sertifikaateista vaan enemmän siitä, mitä kunkin laatikon mukana kulkee. Neljä tapaa pitää monet poissa karanteenista.
- Tarkista ruostumattoman teräksen laatu saapuessa positiivisella materiaalitunnisteella. Sekanauha on epäonnistuneen 316L-vaatimuksen klassinen perimmäinen syy, ja XRF-näytteenotto erää kohti maksaa minuutteja.
- Tarkista kovuus muovaamisen jälkeen, ei vain tulevasta kelasta, jotta työkarkaistut säteet jäävät kiinni ennen kuin ne saavuttavat happaman palvelun.
- Säilytä suolasumutus- ja passivointitiedot lämpölukuihin sidottuna ja ilmoita käytetty testistandardi, koska tulokset eivät ole vertailukelpoisia eri menetelmien välillä.
- Luokiteltujen alueiden koteloiden ja instrumenttien koteloiden osalta varmista, että kokoonpanoreitti tukee vaadittua vaarallisten alueiden sertifiointia sen sijaan, että oletetaan, että leimaus yksinään tyydyttää sen.
Muotin huoltovälit kuuluvat samaan keskusteluun. Ruostumaton työstö kovettaa sekä työkalun että osan, joten 30 000 - 60 000 iskun teroitusväli on realistinen, kun hiiliteräs voi saavuttaa 100 000 iskun. Tämän välin kirjoittaminen toimitussopimukseen suojaa tasaisuushuomautusta kahden vuoden ohjelman aikana paljon tehokkaammin kuin mikään saapuva tarkastus.
Päätösten järjestys erottaa sujuvan ohjelman kalliista. Korjaa seos nestekemian perusteella, aseta tasaisuus- ja purserajat, joissa ne suojaavat tiivistettä, ja valitse sitten progressiivisen ja siirtotyökalun välillä vuosimäärän sijaan tavan mukaan. Dokumentaatio ja kovuuden tarkistus tulee hinnoitella ensimmäisestä tarjouksesta, ei neuvotella hylkäämisen jälkeen. Tee niin, ja leimattu tiivisteen pidike tai säiliön päätykorkki lakkaa olemasta hyödykerivinimike ja siitä tulee osa, joka säilyttää numeronsa pellon eliniän ajan.
Edellinen viesti
Valmistettavuusesimerkkejä, jotka muuttavat metallileimaustarjouksia
Seuraava viesti
Raskas leimausopas: Toleranssit, tonnimäärä, meistin suunnittelu ja työkalujen valinta
Meidän Tuotteet.
Aloita yrityksesi OEM-valmistajan kanssa täällä!

Tarjoa maailmanlaajuisille asiakkaille täydellisiä avaimet käteen -ratkaisuja
kautta
innovaatio!
PIKALINKIT
YHTEYSTIEDOT.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kiina
Tekijänoikeus © Suzhou Shuangqisi Mold Equipment Co., Ltd. Kaikki oikeudet pidätetään. Mukautettu leimaustyökalu Metallin leimauslevyjen valmistajat
