-
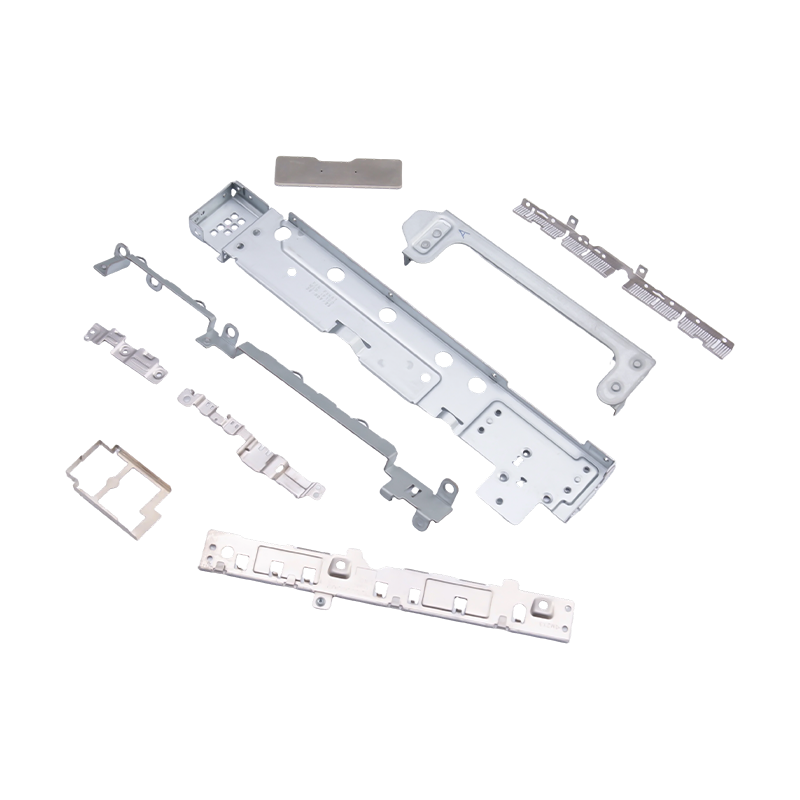
Pienet leimatut osat kannettaville tietokoneille ja matkapuhelimille
Kannettavien tietokoneiden ja matkapuhelimien p...
-
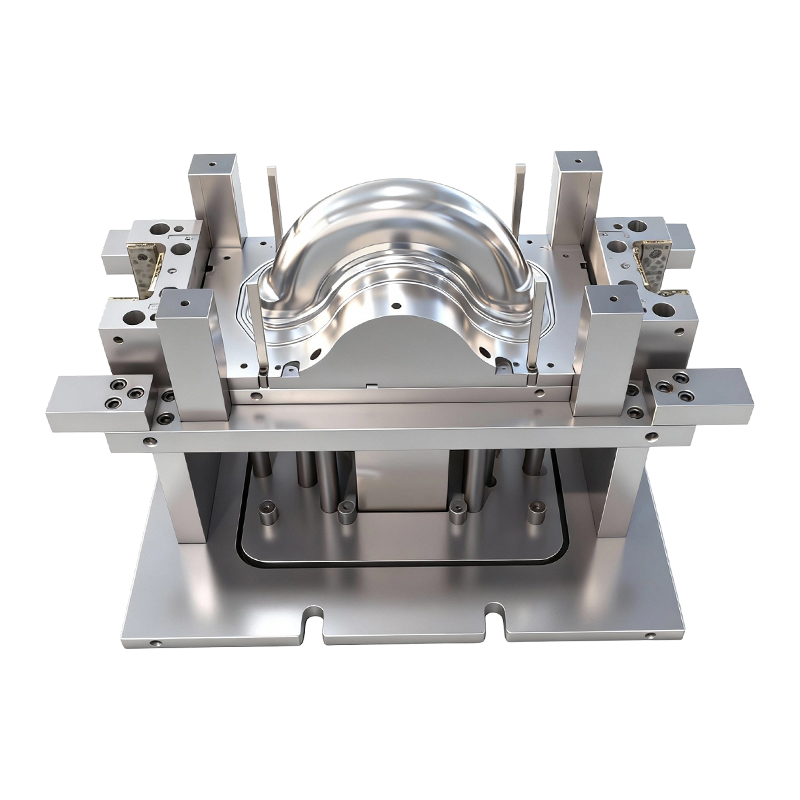
Syvävetomuotti kaksipyöräisten sähköautojen etu- ja takapyörille
Tämä kaksipyöräisten sähköajoneuvojen etu- ja t...
-
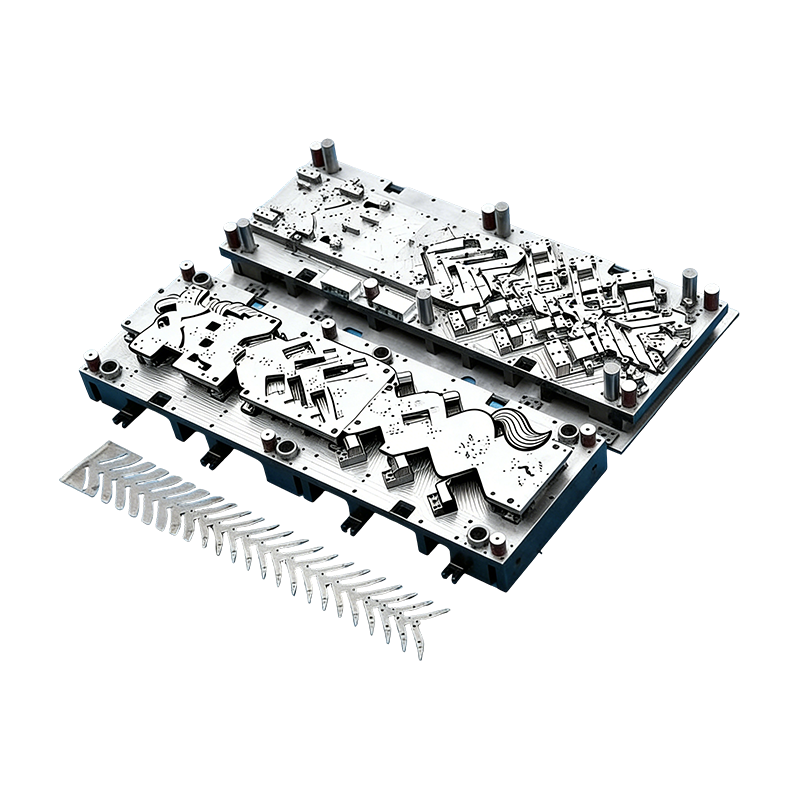
Progressiiviset muotit autojen osiin
Tämä jatkuva muotti autojen moottorikoteloille ...
-
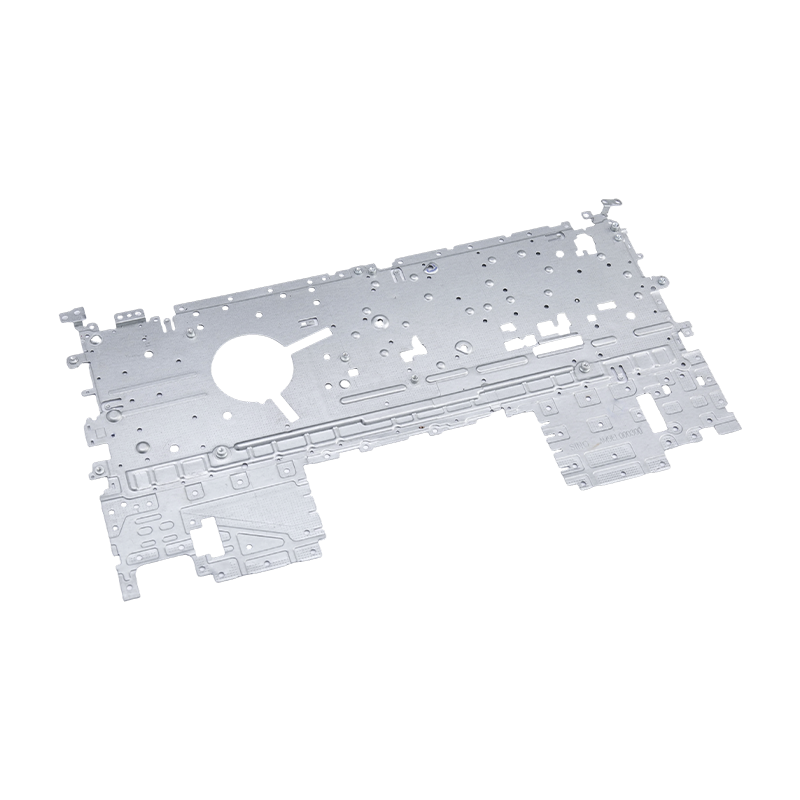
Kannettavan tietokoneen leimausosat
Kannettavan tietokoneen leimausosamme ovat tark...
-
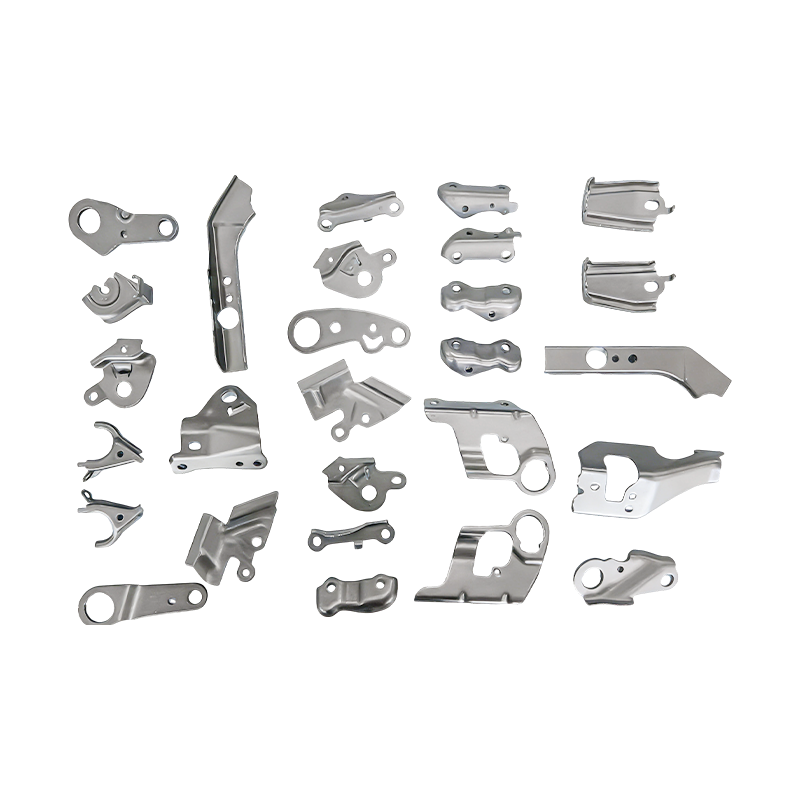
Pienten autojen osien progressiiviset stanssausosat
Pienten autojen osien progressiiviset stanssaus...
-
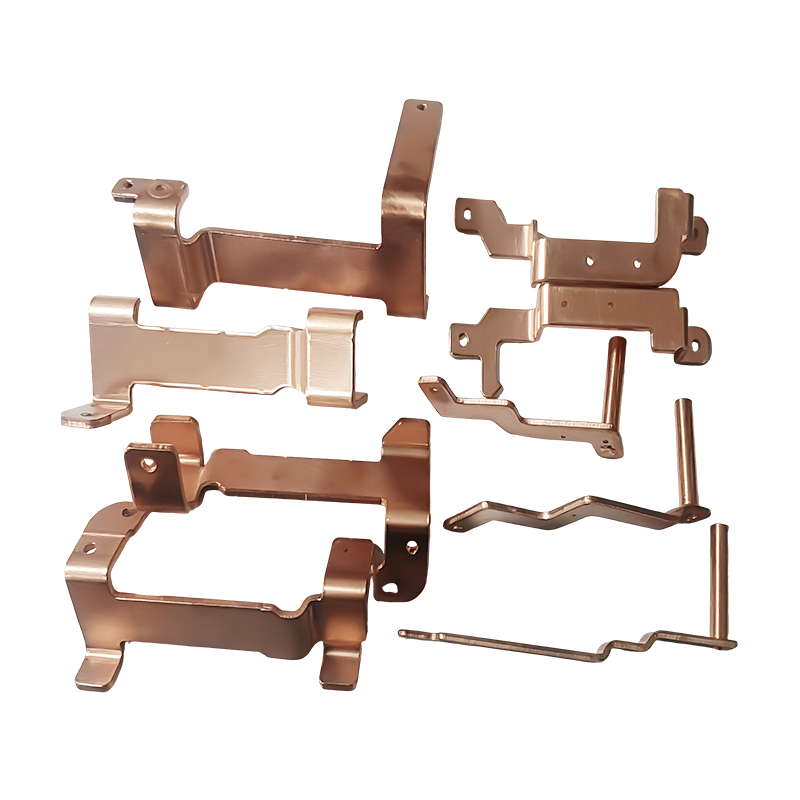
Uusien energia-ajoneuvojen kuparikiskojen leimausosat
Uudet energiaajoneuvojen kupariset virtakiskole...

Teollisuuden uutisia
Kotiin / Uutiset / Teollisuuden uutisia / Luotettavuus ja valmistettavuus: Marginaalit, jotka selviävät tuotannosta
Luotettavuus ja valmistettavuus: Marginaalit, jotka selviävät tuotannosta
2026-11-02
1,5 mm:n HC340LA-istuinkiinnike läpäisi jokaisen CMM:n mittatarkastuksen ja murtui edelleen käytössä. Halkeama alkoi 0,6 mm:n sisäkulmasäteestä, mikä johtui siitä, että piirustuksessa käytettiin uudelleen pakkauskuorta, eikä siksi, että väsymiskuorma sen salli. Mikään teknisessä tiedostossa ei ollut paperilla väärin. Marginaalia ei yksinkertaisesti ollut kukaan päättänyt.
Tämä on käytännöllinen kuilu kahden tieteenalan välillä, joita yleensä tarkastellaan kahdessa eri ryhmässä. Valmistettavuuden suunnittelussa kysytään, voidaanko osaa valmistaa toistuvasti vakaan prosessiikkunan sisällä. Luotettavuussuunnittelu kysyy, toimiiko se asiakkaan olettamaan elämän ajan. Leimatuilla osilla molemmat vastaukset on kirjoitettu samaan piirustukseen, samoilla kolmella numerolla.
Työpäätelmä: Käsittele luotettavuusmarginaaleja ja valmistusmarginaaleja yhtenä tarkastelun kohteena, ei kahtena. Taivutusgeometria, toleranssipino ja materiaalin kunto ohjaavat molempia ominaisuuksia, ja muutos toiseen siirtää toista. Selvitä ne ennen muotin leikkaamista ja ohjelma saa molemmat ilmaiseksi. Selvitä ne jälkikäteen ja työkalu maksetaan kahdesti.
Missä DFM ja DFR jakavat samat vivut
Neljä muuttujaa ratkaisee useimmat leimattujen osien tulokset. Mikään niistä ei ole uusia ideoita; Käytännössä epäonnistuminen on sekvensointi, koska työkalukommentit ja luotettavuuskommentit laskeutuvat piirustukseen eri aikoina.
Muotoilugeometria
Sisäsäde, joka on alle 1x levyn paksuuden, keskittyy ulkokuituun; alle 0,5x se on halkeama, joka odottaa ensimmäistä väsymisjaksoaan. Mikroseostettujen laatujen kohdalla pidä 1,5x paksuus tai muoto ja kevennä jännitys. Pidä reiän ja taivutuksen välinen etäisyys 2t R, jotta reikä ei veny soikeaksi, joka myöhemmin epäonnistuu puristussovituksessa.
Toleranssipino
Plus tai miinus 0,05 mm ominaisuudessa 300 mm:n päässä peruspisteestä, neliasemaisen progressiivisen muotin sisällä, on lupaus, jota prosessi ei voi pitää. Pinoa toleranssi työkalujen kulumisen, kelan paksuuden hajonnan ja puristuspoikkeaman mukaan ja testaa sitten, toimiiko kokoonpano edelleen pahimmassa tapauksessa. Jos ei, korjaus kuuluu käyttöliittymään, ei tiukempaan painokseen.
Materiaali kunto
40 MPa kelojen välinen myötöraja muuttaa takaisinjoustoa, mikä muuttaa loppukulmaa, mikä muuttaa liitoksen kosketusjännitystä. Määritä laatu ja toimitusehto, pyydä EN 10204 3.1 -sertifikaatteja ja pidä rakeiden suunta johdonmukaisena prototyypin ja sarjan välillä, jotta luotettavuustesti vahvistaa osan, jonka todella lähetät.
Prosessikyky
Ppk 1.0:lla käyvä ominaisuus asettaa suunnilleen yhden osan 300 ulkorajoista. 200 000 yksikköä vuodessa rakennetulla kannakkeella se on luotettavuusluku, ei laatuluku. Aseta Ppk 1.67 PPAP:ssa ja suunnittele ominaisuus niin, että meisti pitää sen edelleen 200 000 kulumisrajoituksen jälkeen.
Muottikonsepti itsessään on luotettavuuspäätös. Progressiivinen työkalu kuljettaa nauhan jokaisen aseman läpi yhdellä vedolla, mikä poistaa uudelleenkiinnitysvaihtelun, mutta poistaa mahdollisuuden korjata asemaa myöhemmin koskettamatta koko riviä. Siirtotyökalut jakavat asemat puristimien välillä, mikä helpottaa yksilöllistä säätöä suuremman käsittelyn kustannuksella. Tarkistetaan progressiivinen vs. siirtoleimaus varhain yleensä ratkaisee, mitkä toleranssit ovat realistisia, ennen kuin yksi ulottuvuus valitaan.
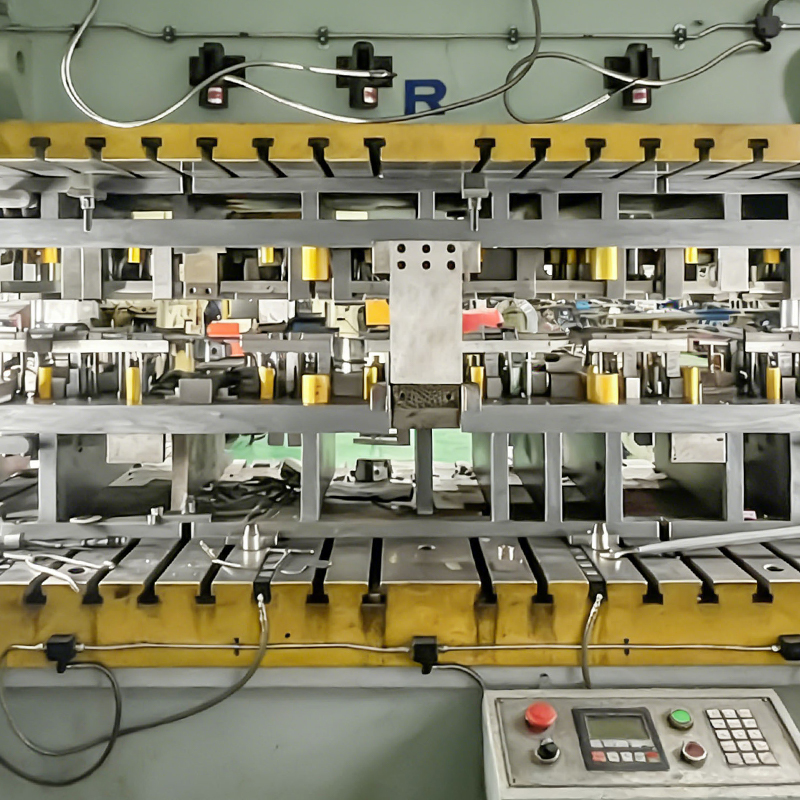 Progressiiviset meistot autojen moottorikoteloihin Räätälöidyt jatkuvatoimiset muotit suuren volyymin autojen moottoreiden koteloihin ja pieniin osiin, suunniteltu tarkkuutta, kulutuskestävyyttä ja ylläpidettävää massatuotantoa varten. Näytä tuote →
DFM:n ja DFR:n vertailu: eri tavoitteet, yhteiset todisteet
Kahden sarakkeen pitäminen erillään on hyödyllistä myös yhteisen tarkastelun sisällä, koska ne optimoivat eri asioita ja kuluttavat erilaista dataa.
Taulukko 1: Nämä kaksi tieteenalaa luetaan erillisinä sarakkeina arvostelulomakkeessa, mutta lähentyvät samojen kriittisten ominaisuuksien suhteen.
Kustannuskäyrä Kukaan ei kiistä ennen kuin työkaluja on olemassa
Yksittäisen leimatun osan vian korjaamisen suhteellinen hinta nousee jyrkästi, ja jyrkin askel ei ole se, mitä useimmat tiimit suunnittelevat.
Konsepti 1x
Design freeze 8x
Die build 45x
PPAP 120x
Kenttä 400x
Viisinkertainen hyppy suunnittelun jäädytyksen ja stanssauksen välillä on tärkein, koska se on viimeinen kohta, jossa geometria voi liikkua koskematta teräkseen. Takaisinjousikompensointi, lisäyksen ja trimmauslinjan vaihdot ovat halpoja näytöllä ja kalliita puristimessa: uudelleen leikattu stanssaus tarkoittaa viikkoja puristusaikaa, uutta kokeiluohjelmaa ja jokaisen liikkuneen ominaisuuden uudelleentarkistusta. PPAP:lle saapuva luotettavuusmarginaali on siis yhtä suuri valmistuskustannus kuin suunnittelukustannus.
Minne leimattujen osien luotettavuustyö keskittyy
Alla oleva allokaatio on suunnittelunäkymä siitä, kuinka leimattujen osien sisältö tyypillisesti jakautuu loppumarkkinoiden kesken. Sitä käytetään mittauskapasiteetin mitoittamiseen mitatun markkinaosuuden kuvaamisen sijaan.
Autojen ja sähköajoneuvojen rakenteellinen, noin 46 prosentin akku- ja virtakiskopitoisuus kantaa raskaimman kaksoistaakan, koska kolari-, tiivistys- ja sähkövaatimukset ovat kaikki samassa osassa.
- 46 % Autojen ja sähköautojen kori, akku, virtakisko
- 24 % Kulutuselektroniikka ja kodinkoneiden kotelot
- 18 % Teollisuuslaitteet, kuten servokäytöt ja kompressorit
- 12 % Kaksipyöräisten ja raskaiden kuorma-autojen osat
Akun kansilevyt ja kuparikiskot ovat selkein tapaus. Luotettavuusvaatimus on tiivistys, vakaa kosketusvastus ja lämpökierto ilman halkeamia; valmistettavuusvaatimus on vetosyvyys, aihion pidikkeen voima ja joustosäätö. Molemmat vetävät vastakkaisiin suuntiin, ja osasta tulee halpa vain, kun molemmat ratkaistaan samassa iteraatiossa peräkkäin.
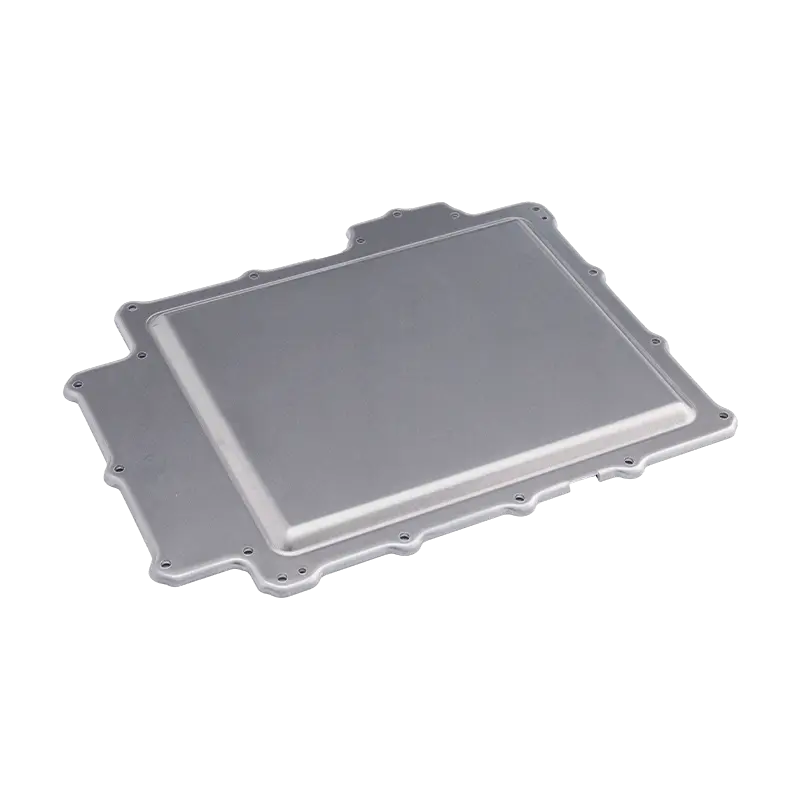 Tarkkuuspatterin kannen leimausosat Mukautetut leimatut akkukotelon kannet teräksestä, alumiinista tai ruostumattomasta teräksestä, joissa on tiukat toleranssit ja vaihtoehdot reikiä, laippoja ja taivutusvaihtoehtoja varten. Näytä tuote →
Katsausjakso, joka selviää kosketuksesta tuotantoon
Järjestys on tärkeämpää kuin perusteellisuus. Nämä viisi vaihetta toimivat annetussa järjestyksessä, ja niitä on vaikea asentaa jälkikäteen.
Vaihe 1 – Määritä vika
Kirjoita vian määritelmä ennen toleranssia: kuormitus, syklien määrä, ympäristö, hyväksyttävä vuotonopeus tai vastuksen poikkeama. Luotettavuutta ei voida arvioida määrittelemättömän kriteerin perusteella.
Vaihe 2 - Kartoita ikkuna
Sovita osa suulakkeen tyyppiin, puristustonni ja kelan leveys, joka on tosiasiallisesti saatavilla, ja merkitse sitten kaikki ominaisuudet, jotka ovat jo todistetun ikkunan ulkopuolella. leimaus- ja leimausosien tuotanto .
Vaihe 3 - Pinoa realistisesti
Rakenna pino kulumisvaralla ja materiaalisironnalla, ei nimellisarvoilla. Varmista sitten, että kokoonpano toimii edelleen pahimmassa tapauksessa nimellistilanteen sijaan.
Vaihe 4 – Tarkista molemmat luettelot
Testaa kunkin tuotteen luotettavuus valmistettavuusrajan suhteen: taivutussäde väsymiskestoa vastaan, pinnoite kosketuskestävyyttä vastaan, leikatun reunan laatu halkeamien alkamista vastaan.
Vaihe 5 - Sulje ohjaussuunnitelmalla
Yhdistä muotin huoltovälit iskunlukuihin, tarkkaile kriittisten ominaisuuksien suorituskykyä ja tarkista molemmat ominaisuudet uudelleen teknisten muutosten jälkeen.
Automaatio muuttaa tätä kuvaa tietyllä tavalla. Robottisiirto ja integroidut linjaohjaukset vähentävät käsittelyvaurioita asemien välillä, mikä lisää luotettavuutta, mutta lisäävät puristusten toistettavuutta ja anturin luotettavuutta uusina muuttujina, joita mikään piirros ei kaappaa.
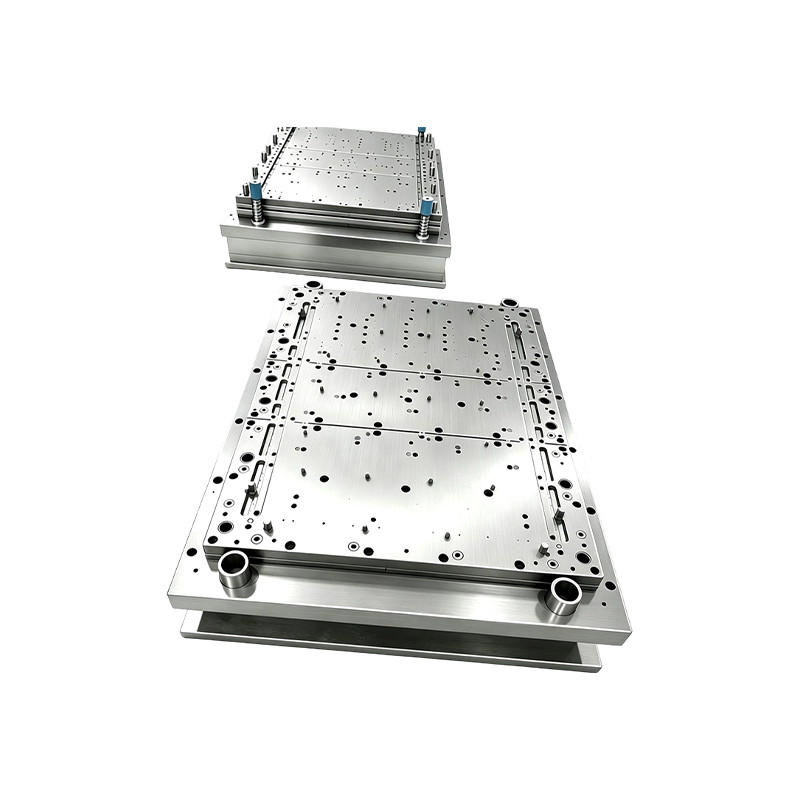 Mukautetut leimausautomaatiolaitteet ja avaimet käteen -periaatteella tehtävät projektit Räätälöityjä leimausautomaatiolaitteita tarjotaan avaimet käteen -periaatteella, ja niihin liittyvät tuotantolaitteet on konfiguroitu asiakkaiden tarpeiden mukaan kustannustehokkaaseen leimaustoimintaan. Näytä tuote →
Huolto, dokumentointi ja vaatimustenmukaisuus
Marginaalit säilyvät vain, jos paperit suojaavat niitä sarjatuotannon alkamisen jälkeen.
- Pidä ohjaussuunnitelma ja prosessin FMEA-versio lukittuna piirustusversioon; kaikki muotoa muuttavat muottikorjaukset käynnistävät uudelleen PPAP:n ja asiakkaan muutosilmoituksen.
- Aseta ominaisuustavoitteet nimenomaisesti: Ppk 1,67 PPAP:ssa kriittisissä ominaisuuksissa, 1,33 sarjatuotannossa, mittarin toistettavuus on alle 10 prosenttia samoilla ominaisuuksilla.
- Sovi korroosiotunnit ASTM B117:n mukaan ennen tarjousta, koska viimeistelyreitti voi pakottaa geometrian muutoksia, joita ei koskaan hinnoiteltu.
- Tallenna materiaalin lämpöluvut keloja vastaan ja säilytä eränäytteitä EN 10204 3.1 -sertifikaattien tukemana.
- Suunnittele meistin huolto iskuihin kalenteripäivien sijaan ja suunnittele kulumisvara lävistyksiin ja stansseihin, jotta ensimmäinen korjaus ei muuta nimellisarvoa.
- Käsittele markkinoiden vaatimustenmukaisuutta erillään suunnittelusta: RoHS- ja REACH-vakuutukset sähköisille leimauksille, mittaraportit autoille ja dokumentoitu poikkeamisprosessi, jotta väliaikaisesta myönnytyksestä ei koskaan tule pysyvää piirustusta.
Luotettavuus ja valmistettavuus eivät ole kaksi rinnakkain käynnissä olevaa projektia. Ne ovat yksi joukko marginaalipäätöksiä, jotka ilmaistaan taivutussäteissä, toleranssipinoissa ja materiaaliolosuhteissa, ja ne ovat halvimpia sillä hetkellä, kun piirustus on vielä pehmeä. Osa, jota ei voida muodostaa luotettavasti, ei ole luotettava myöskään kentällä; se yksinkertaisesti epäonnistuu myöhemmin korkeammalla hinnalla.
Edellinen viesti
Ei aiempaa artikkelia
Seuraava viesti
Valmistettavuusesimerkkejä, jotka muuttavat metallileimaustarjouksia
Meidän Tuotteet.
Aloita yrityksesi OEM-valmistajan kanssa täällä!

Tarjoa maailmanlaajuisille asiakkaille täydellisiä avaimet käteen -ratkaisuja
kautta
innovaatio!
PIKALINKIT
YHTEYSTIEDOT.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kiina
Tekijänoikeus © Suzhou Shuangqisi Mold Equipment Co., Ltd. Kaikki oikeudet pidätetään. Mukautettu leimaustyökalu Metallin leimauslevyjen valmistajat
